
Tras el lavado, la decisión clave es determinar si las patatas llegan a la inspección con un estado superficial estable y observable y un flujo uniforme. Revise el agua visible, los agrupamientos, los puntos de caída, la longitud de la zona de acumulación y el acceso de los operarios antes de elegir una disposición para la transferencia. Las pruebas controladas con patatas deben definir una presentación y unos resultados de calibrado aceptables para el intervalo de funcionamiento previsto.
Puntos clave
- Evalúe la transferencia en los puntos de inspección y calibrado, no solo en la salida de la lavadora.
- Registre el agua superficial, la superposición, la acumulación y el comportamiento de la descarga durante pruebas con patatas representativas.
- Adapte las cotas de transferencia y la presentación de la alimentación a la tarea de inspección o calibrado seleccionada.
- Defina la aceptación en función de las muestras, las condiciones de funcionamiento y los resultados medibles del proceso.
Definir el problema de transferencia tras el lavado
La transferencia entre el lavado y el calibrado determina si la siguiente decisión puede tomarse de forma consistente. Las patatas pueden salir de la lavadora con gotas, una película superficial, agua acumulada en los puntos bajos, tierra desprendida o agrupadas. Por tanto, la cuestión importante del proyecto es el estado del producto en el punto de inspección o calibrado, no solo el caudal nominal de la línea.
La selección manual requiere producto visible, acceso para los operarios y una vía despejada para los rechazos. El calibrado mecánico requiere que las patatas lleguen a los rodillos en condiciones repetibles que permitan separarlas por su diámetro menor. La solución de lavado con agua y clasificación puede combinar lavado, inspección, calibrado, transporte y ensacado, pero la disposición y la capacidad finales siguen siendo específicas de cada proyecto.

Observar el agua superficial sin dar por hecho el secado
No existe una definición visual universal de un estado adecuado después del lavado. Observe las patatas en la entrada real de inspección o calibrado. Compruebe si siguen siendo visibles individualmente, si se adhieren entre sí y si se acumula agua en la superficie de transferencia. Así se establece una condición de funcionamiento para la transferencia sin suponer que hay instalada una máquina de secado independiente.
Compruebe la salida del lavado, el primer punto de acumulación, el puesto de inspección manual y la entrada al calibrado. Registre el lote de patatas, el intervalo de tamaños, la tierra visible y las condiciones de alimentación, y repita las observaciones a medida que avance la prueba. Si cambia el aspecto, anote si la causa es la variación de las patatas, la acumulación, la geometría de la transferencia o un ajuste de funcionamiento. La visión general de las soluciones de proceso permite contextualizar la secuencia completa.
- Registre las gotas, la película superficial o el agua acumulada.
- Compruebe si las patatas llegan individualmente o en grupos superpuestos.
- Señale los puntos donde se acumulan agua, tierra o producto.
- Repita las observaciones al principio, a la mitad y al final de la prueba.
Ajustar la presentación para la selección manual
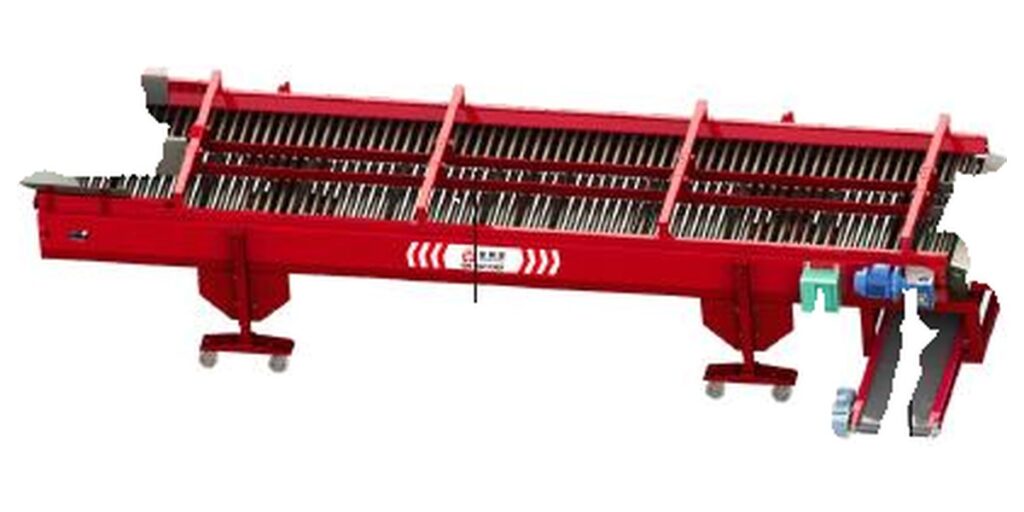
La selección manual depende de la visibilidad del producto y del acceso. La plataforma de selección utiliza rodillos de acero inoxidable accionados por cadena; la fricción hace girar cada patata 360 grados mientras los operarios retiran las patatas defectuosas hacia un canal central de residuos. El mecanismo facilita la inspección, pero el resultado también depende de la carga, la superposición, el estado superficial y el personal asignado a la tarea.
La plataforma de selección de patatas tiene un intervalo de capacidad declarado de 5-15 t/h y una altura ajustable de 960-1300 mm. Estas cifras sirven para una revisión inicial de las conexiones entre equipos, no como un caudal de inspección universal. Durante una prueba con patatas, aumente el flujo en incrementos controlados y registre las unidades presentadas, los defectos retirados, los defectos no detectados y el producto que llega al canal de residuos.
Garantizar una alimentación adecuada al calibrado mecánico
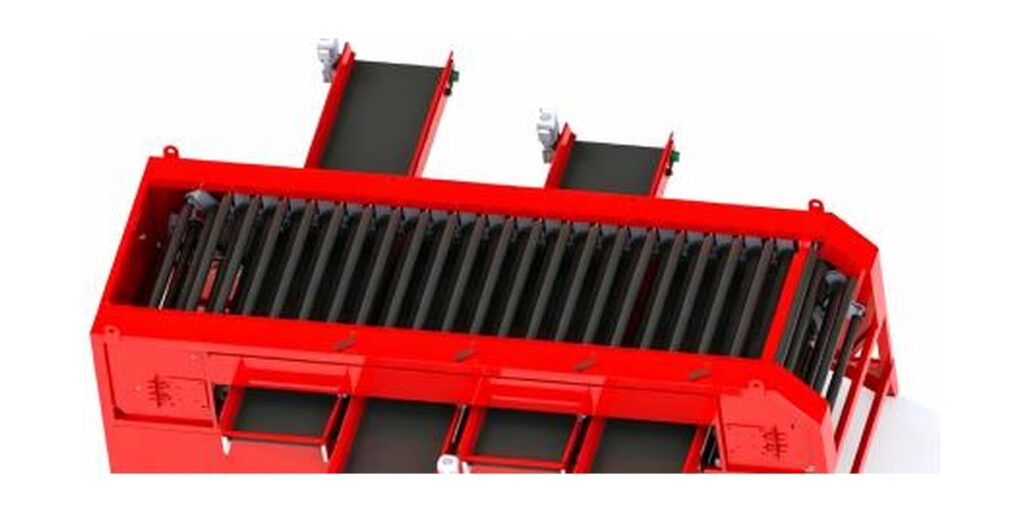
El calibrado mecánico requiere una presentación estable, ya que el grado de ocupación, la superposición y el asentamiento sobre los rodillos pueden variar con la alimentación. El BF4-14 clasifica las patatas por su diámetro menor. La separación entre rodillos y la dirección de descarga son ajustables, cada cinta de descarga se controla de forma independiente y las barras de rodillos de acero inoxidable giran 360 grados. Son ajustes propios de la etapa de calibrado, no sustitutos de una transferencia controlada desde las etapas anteriores.
Compruebe la altura de la entrada de alimentación de 1750 mm y la altura de la salida de descarga de 1150 mm respecto a las transferencias contiguas. El intervalo de calibrado declarado es de 40-150 mm y la velocidad máxima registrada de los rodillos es de aproximadamente 560 mm/s. El BF4-14 figura con una capacidad de 60 t/h, pero la línea completa debe evaluarse con las patatas seleccionadas, su distribución de tamaños y la disposición configurada.
- Compruebe la altura de transferencia respecto a la entrada de alimentación de 1750 mm.
- Compruebe si las patatas se encuentran dentro del intervalo de calibrado de 40-150 mm.
- Ajuste la separación entre rodillos y la dirección de descarga antes de comparar los resultados.
- Observe la superposición y la acumulación en la entrada al calibrado.
| Producto | Datos verificados | Función en el proceso | Implicaciones para la elección |
|---|---|---|---|
| Solución de lavado con agua y clasificación | Longitud de línea aproximada de 45 m; capacidad configurada según los requisitos del proyecto | Lavado, selección manual, clasificación mecánica, transporte y ensacado | La disposición general debe configurarse en función del suministro de agua, los servicios auxiliares, la distribución y las capacidades de los componentes seleccionados. |
| Plataforma de selección | Capacidad de 5-15 t/h; altura ajustable de 960-1300 mm; 0.8 kW; 220 V | Inspección manual de patatas antes del calibrado y el envasado | El intervalo y la altura declarados permiten una revisión inicial del proyecto, mientras que la prueba debe establecer las condiciones de presentación y el rendimiento de inspección para las patatas utilizadas. |
| BF4-14 | Capacidad de 60 t/h; intervalo de calibrado de 40-150 mm; 4.4 kW; AC380V/50Hz | Calibrado de patatas en cuatro categorías por diámetro menor | La tarea de calibrado y el intervalo declarado orientan la revisión de las conexiones entre equipos; la capacidad de la línea completa sigue dependiendo de la configuración seleccionada. |
Elegir la disposición de acumulación y transferencia
Una zona de acumulación puede absorber una diferencia puntual entre el lavado y la inspección, pero se convierte en un problema cuando el producto se comprime, queda oculto o vuelve repetidamente al flujo principal. Sitúe cualquier acumulación donde los operarios puedan observarla y donde los rechazos sigan siendo accesibles. Deje clara la dirección de transferencia para no confundir la acumulación temporal con el caudal normal.
La solución de lavado con agua y clasificación tiene una longitud de línea aproximada de 45 m, pero esta cifra no define la longitud útil de acumulación ni el tiempo disponible para que el agua se desprenda de las patatas. La distribución, el suministro de agua, los servicios auxiliares y la capacidad final requieren confirmación para cada proyecto. Facilite el espacio disponible, las cotas, la dirección de descarga y los requisitos de acceso de los operarios antes de fijar la disposición. Para otras consideraciones relacionadas con la distribución, consulte la guía de distribución modular de líneas de patatas.
Preparar una prueba con patatas que resuelva la cuestión real
Ponga primero la línea en marcha en vacío para comprobar los espacios libres, la dirección de transferencia, el acceso y los controles. Después, introduzca un lote representativo de patatas y observe la transferencia en varios puntos. Registre las condiciones de alimentación, el caudal aproximado, el intervalo de tamaños, el agua visible, la superposición, las decisiones de los operarios y las condiciones de descarga. Cambie una sola variable del producto o del funcionamiento cada vez para que su efecto siga siendo identificable.
Para la selección manual, utilice patatas de referencia acordadas cuando se disponga de ellas y registre las unidades presentadas, los defectos retirados y los defectos no detectados. Para el calibrado mecánico, mantenga identificadas por separado las muestras de cada descarga y compare su distribución de tamaños con el criterio de aceptación del proyecto. Defina el periodo de observación, el método de muestreo, el tamaño de la muestra, la variación permitida y el responsable del registro antes de iniciar la prueba.
- Utilice un lote representativo de patatas, no solo observaciones de la máquina en vacío.
- Registre el estado superficial en la salida del lavado, el punto de inspección y la entrada al calibrado.
- Cambie un solo ajuste o una sola condición de flujo cada vez.
- Mantenga identificadas por separado las muestras de cada descarga.
| Observación | Qué registrar | Decisión probable | Evidencia de aceptación |
|---|---|---|---|
| Agua superficial | Gotas, película continua, agua acumulada y agua retenida en los puntos de transferencia | Determinar si las condiciones actuales de transferencia son adecuadas para la etapa de observación prevista | Observaciones con registro de tiempos en la salida del lavado, el punto de inspección y la entrada al calibrado |
| Presentación del producto | Patatas individuales, superposición, agrupamientos y superficies ocultas | Ajustar las condiciones de alimentación, la posición de acumulación o el objetivo de funcionamiento | Muestra representativa que demuestre las condiciones de presentación acordadas |
| Inspección manual | Unidades presentadas, defectos retirados, defectos no detectados y flujo del canal de residuos | Confirmar la dotación de personal y el intervalo de funcionamiento para la tarea de inspección | Resultado de la muestra registrado con las patatas y el periodo de observación acordados |
| Calibrado mecánico | Separación entre rodillos, dirección de descarga, identificación de las muestras y distribución de tamaños | Confirmar los ajustes y si las patatas seleccionadas se clasifican según lo requerido | Muestras separadas de cada descarga comparadas con el criterio del proyecto |
| Comportamiento de la acumulación | Ubicación de la acumulación, patrón de permanencia y si el producto vuelve al flujo principal | Mantener, trasladar o redimensionar la zona de acumulación intermedia | Flujo repetible en las condiciones de funcionamiento inferiores y superiores acordadas |
Definir la aceptación y los límites de funcionamiento
La aceptación debe describir la transferencia completa: estado de las patatas, caudal de alimentación, tarea de inspección o calibrado, método de muestreo y resultado exigido. «La línea funciona» no es suficiente si no demuestra que las patatas eran visibles, que se retiraron los rechazos o que las muestras de descarga cumplían el criterio de tamaño acordado. Repita la prueba en las condiciones de funcionamiento inferiores y superiores que se prevé utilizar en el proyecto.
No suponga un tiempo de secado, un valor de humedad residual, un porcentaje de eliminación de defectos o una precisión de calibrado universales. La capacidad nominal de un componente no es la capacidad de la línea completa. El suministro de agua, los servicios auxiliares, la distribución, la selección de componentes y la capacidad final requieren confirmación para cada proyecto. Si el producto queda oculto o deja de llegar individualmente, las condiciones de presentación han alcanzado un límite que debe abordarse en la disposición o en el objetivo de funcionamiento.
Preparar los requisitos del proyecto para una transferencia viable
Describa las patatas y la decisión que debe tomar la línea. Incluya información representativa del producto, el intervalo de tamaños previsto, el estado tras el lavado, el caudal objetivo, la organización de los turnos, la proporción prevista de rechazos o de producto separado, la posición de la selección manual y los destinos de los flujos aceptados.
Facilite también el espacio disponible en la instalación, las cotas de transferencia, los servicios auxiliares disponibles, la tensión eléctrica, el suministro de agua, las direcciones de descarga, los requisitos de acceso de los operarios y el método de aceptación propuesto. Esta información permite revisar la disposición del lavado, la inspección y el calibrado en torno a la transferencia real. La guía de limpieza, elevación e inspección de líneas de lavado con agua aborda tareas de planificación relacionadas.
Revise la transferencia posterior al lavado con nuestros ingenieros
Envíe una muestra de patatas o información representativa del producto, el intervalo de tamaños previsto, el estado superficial tras el lavado, el caudal objetivo, la organización de los turnos, el espacio disponible en la instalación, las cotas de transferencia, la tensión eléctrica y el suministro de agua disponibles, las direcciones de descarga, los requisitos de los operarios y el método de aceptación propuesto a través de la página de contacto para proyectos. Podemos revisar las condiciones de transferencia y estudiar una disposición adecuada de lavado, inspección y calibrado.
- La solución de lavado con agua y clasificación tiene una longitud de línea aproximada de 45 m.
- La plataforma de selección tiene una capacidad declarada de 5-15 t/h y una altura ajustable de 960-1300 mm.
- El BF4-14 clasifica las patatas por su diámetro menor dentro de un intervalo de clasificación declarado de 40-150 mm.
- El BF4-14 tiene una capacidad declarada de 60 t/h.
Preguntas frecuentes
¿La línea de lavado incluye un secador de patatas independiente?
La solución de lavado con agua y clasificación describe el lavado, la selección manual, la clasificación mecánica, el transporte y el ensacado. No especifica un secador independiente. Revise las patatas en los puntos de inspección y calibrado para determinar si el estado superficial posterior al lavado es adecuado para el proceso previsto.
¿Cómo debemos evaluar si las patatas están listas para la selección manual?
Observe si las patatas siguen siendo visibles individualmente, si el agua superficial provoca agrupamientos u oculta defectos y si el material rechazado puede llegar al canal central de residuos. Confirme el resultado mediante una prueba con patatas representativas en el intervalo de funcionamiento previsto.
¿Puede el BF4-14 calibrar patatas directamente después del lavado?
El BF4-14 calibra por diámetro menor y tiene un intervalo de clasificación declarado de 40-150 mm, pero no se especifica un límite universal de humedad. Una prueba con patatas debe establecer si el estado superficial real permite una presentación estable y unas muestras de descarga aceptables.
¿La capacidad declarada de la máquina es la capacidad de la línea completa?
No. El BF4-14 y la plataforma de selección tienen intervalos de capacidad declarados para cada componente, mientras que la solución de lavado se configura según los requisitos del proyecto. La capacidad final de la línea depende de la configuración seleccionada, el estado de las patatas, la distribución, los servicios auxiliares y el punto de funcionamiento acordado.
¿Qué información debe incluir una prueba de aceptación?
Defina el lote de patatas, las condiciones de alimentación, el caudal de funcionamiento, el intervalo de tamaños, los puntos de observación, el método de muestreo, la identificación de las descargas y el criterio de aceptación. Registre el agua superficial, la superposición, los resultados de la inspección manual y las muestras de calibrado para poder evaluar la transferencia como un único tramo de proceso delimitado.
Nota de ingeniería
La aceptación del proyecto depende del estado representativo de las patatas, el caudal de funcionamiento, la distribución, las cotas de transferencia y las muestras definidas de los puntos de descarga pertinentes. Confirme estas condiciones antes de fijar la disposición final o el objetivo de rendimiento.
 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish