
Prüfen Sie bei der Abnahme eines optischen Kartoffelsortierers unabhängig eingestufte, repräsentative Kartoffeln und erfassen Sie jeden Auslauf. Berechnen Sie Fehlausschleusungen bezogen auf die einwandfreien Kartoffeln im Prüfgut und übersehene Mängel bezogen auf die mangelhaften Kartoffeln im Prüfgut. Bewerten Sie Mängelkategorien, die Präsentation der Kartoffeln und die Zuführbedingungen getrennt. Vergleichen Sie die Ergebnisse anschließend mit vereinbarten Grenzwerten, statt eine einzige Gesamtgenauigkeit als Nachweis zu betrachten.
Wichtige Hinweise
- Verwenden Sie einwandfreie Kartoffeln im Prüfgut als Bezugsgröße für Fehlausschleusungen und mangelhafte Kartoffeln im Prüfgut als Bezugsgröße für übersehene Mängel.
- Halten Sie repräsentative Produktionsproben von bewusst mängelreichen Prüfproben getrennt.
- Gleichen Sie alle Auslaufmengen ab und unterscheiden Sie Erkennungsprobleme von fehlgeschlagener Ausschleusung, soweit die Beobachtung dies ermöglicht.
- Vereinbaren Sie Grenzwerte vor der Prüfung und nehmen Sie nur die nachgewiesenen Warenzustände und Betriebsbereiche ab.
Warum ein sauberer Gutstrom nicht ausreicht
Ein optischer Sortierer kann einen optisch überzeugenden Gutstrom erzeugen und gleichzeitig zu viele verkaufsfähige Kartoffeln ausschleusen. Umgekehrt kann eine geringe Ausschussmenge Mängel verbergen, die im Gutstrom verbleiben. Für den Käufer geht es daher nicht einfach darum, ob die Maschine etwas ausschleust: Entscheidend ist, ob sie die vereinbarte Qualitätstrennung unter den vorgesehenen Betriebsbedingungen ohne unvertretbare Verluste erreicht. Wir empfehlen, beide Fehlerarten vor einer Vorführung zu definieren.
Ein aussagekräftiger Abnahmeversuch verfolgt gekennzeichnete Kartoffeln durch den Sortierprozess und prüft unabhängig, an welchem Auslauf sie ankommen. Außerdem werden der Zustand der Kartoffeln, die Zuführleistung und die Sortiereinstellungen dokumentiert, mit denen das Ergebnis erzielt wurde. Ohne diesen Zusammenhang sagt eine Vorführung mit sauberen, gleichmäßig beabstandeten Kartoffeln wenig über eine andere Eingangspartie aus. Halten Sie drei Fragen getrennt: Was wurde zur Prüfung präsentiert, welche Qualitätsentscheidung war angemessen und wohin gelangte die Kartoffel tatsächlich?
Fehlausschleusungen und übersehene Mängel mit unterschiedlichen Bezugsgrößen definieren
Fehlausschleusungsquote = ausgeschleuste einwandfreie Kartoffeln ÷ einwandfreie Kartoffeln im Prüfgut × 100%. Quote übersehener Mängel = als Gutware angenommene mangelhafte Kartoffeln ÷ mangelhafte Kartoffeln im Prüfgut × 100%. Diese Bezugsgrößen müssen getrennt bleiben. Der Anteil tatsächlich einwandfreier Kartoffeln im Ausschussstrom beantwortet eine andere Frage: die nach der Zusammensetzung des Ausschussstroms. Ebenso beschreibt der Anteil mangelhafter Kartoffeln im Gutstrom die Ausgangsqualität, nicht den Anteil übersehener Mängel im Eingangsmaterial.
In einem hypothetischen Versuch mit 800 einwandfreien und 200 mangelhaften Kartoffeln ergibt die Ausschleusung von 40 einwandfreien Kartoffeln eine Fehlausschleusungsquote von 5%. Werden 20 mangelhafte Kartoffeln als Gutware angenommen, beträgt die Quote übersehener Mängel 10%. Diese Zahlen veranschaulichen die Berechnung und sind kein Leistungsziel. Verwenden Sie für Einstufungsfehler die Anzahl einzelner Kartoffeln und erfassen Sie die Masse getrennt für Verluste und Materialbilanz. Legen Sie die Zählregel für Kartoffeln mit mehreren Mängeln fest, damit sie in der Gesamtbezugsgröße für mangelhafte Kartoffeln nicht versehentlich doppelt gezählt werden.
Eine Referenzprobe für die Kaufentscheidung zusammenstellen
Legen Sie die Referenzregeln zur Qualitätseinstufung schriftlich fest, bevor Sie die Probe kennzeichnen. Definieren Sie zulässige Abweichungen, jede Ausschusskategorie und den Umgang mit Grenzfällen. Lassen Sie die Prüfer unabhängig vom Sortierergebnis einstufen und bewahren Sie bei Bedarf Bilder oder schriftliche Beschreibungen auf. Klären Sie abweichende Bewertungen vor der Auswertung oder führen Sie ungeklärte Fälle in einer separat ausgewiesenen Gruppe. Kennzeichnungen und Verfahren zur Nachverfolgung dürfen die Oberfläche weder verdecken noch optische Hinweise erzeugen, die die Sortierung beeinflussen; überprüfen Sie das gewählte Identifikationsverfahren bei der Vorbereitung.
Nehmen Sie gewöhnliche einwandfreie Kartoffeln, optisch schwierige, aber zulässige Ausprägungen, eindeutige Mängel und Grenzfälle auf. Decken Sie den für das Projekt vorgesehenen Größenbereich sowie den gewaschenen oder ungewaschenen Zustand ab. Eine bewusst mängelreiche Prüfprobe hilft, Schwächen einzelner Kategorien zu untersuchen. Ihr Mängelanteil im Gutstrom bildet jedoch nur dann die reguläre Produktion ab, wenn ihre Zusammensetzung dem Eingangsmaterial entspricht. Verwenden Sie für die betriebliche Abnahme eine repräsentative Partie und für die Diagnose eine separat ausgewertete Prüfprobe. Wählen Sie Probenumfänge, die Aussagen zu einzelnen Kategorien ermöglichen, statt sich auf eine große Gesamtmenge zu verlassen, die überwiegend aus einfachen Fällen besteht.
Das zu prüfende Erkennungs- und Ausschleusungsverfahren auswählen
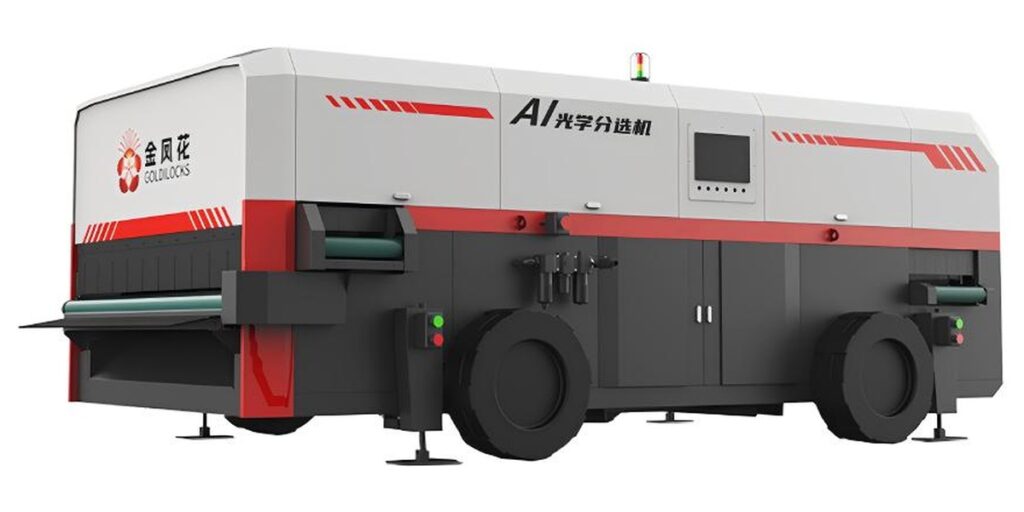
Die KI-gestützte Sortiermaschine CASL-2X-1800 kombiniert KI-Bildverarbeitung, Nahinfraroterkennung und Hochdruck-Luftausschleusung bei einer angegebenen Kapazität von 40 t/h. Der angegebene Erkennungsumfang umfasst Erde, Steine, grüne Stellen, Fäulnis, Verformungen, mechanische Beschädigungen sowie Längen-, Durchmesser- und Größenmerkmale bei gewaschenen oder ungewaschenen Wurzel- und Knollenprodukten. Die Abnahme sollte die ausgewählten Qualitätskategorien gezielt prüfen und die tatsächlichen Auslaufziele bestätigen, statt aus der Erkennung allein auf eine erfolgreiche Entfernung zu schließen.
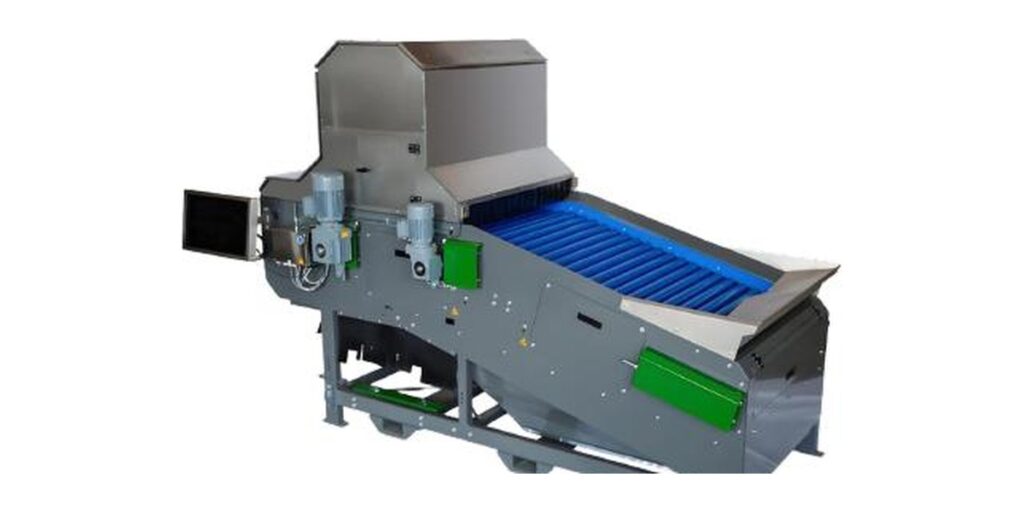
Die optische Rollensortiermaschine CASV-2X-1200 verwendet KI-Bildverarbeitung und kurzwellige Nahinfraroterkennung mit zwei Quellen. Edelstahlrollen drehen das Material für eine 360°-Prüfung; eine Vorrichtung mit Kunststofffingern entfernt nicht konforme Produkte. Die angegebene Kapazität beträgt 20 t/h. Die Drehung verändert die Präsentation der Oberfläche, während der Ausschleusungsmechanismus bestimmt, wie die Trennung erfolgt. Keines dieser Merkmale belegt ein allgemeingültiges Ergebnis für die Mängelerkennung. Auch die Bezeichnung Nahinfrarot belegt keine Messung der inneren chemischen Zusammensetzung. Vergleichen Sie die Verfahren anhand Ihrer tatsächlichen Proben und betrieblichen Anforderungen.
| Vergleich | CASL-2X-1800 | CASV-2X-1200 | Bedeutung für die Abnahmeplanung |
|---|---|---|---|
| Angegebene Kapazität | 40 t/h | 20 t/h | Nutzen Sie die angegebene Kapazität zur Festlegung der erforderlichen Betriebsleistung; bewerten Sie die Qualitätstrennung im Versuch. |
| Erkennung | KI-Bildverarbeitung und Nahinfraroterkennung | KI-Bildverarbeitung und kurzwellige Nahinfraroterkennung mit zwei Quellen | Prüfen Sie die erforderlichen Mängelkategorien, statt die Bezeichnungen der Erkennungsverfahren als Qualitätsgarantie zu betrachten. |
| Ausschleusungsmechanismus | Hochdruck-Luftausschleusung | Vorrichtung mit Kunststofffingern | Beobachten Sie die tatsächliche Ausschleusung und das Auslaufziel einwandfreier Nachbarkartoffeln. |
| Angaben zur Materialpräsentation | Erkennung bei gewaschenen oder ungewaschenen Wurzel- und Knollenprodukten | Edelstahlrollen drehen das Material für eine 360°-Prüfung | Dokumentieren Sie Oberflächenzustand und Präsentation bei der Prüfung ausdrücklich im Versuchsprotokoll. |
| Angegebener Materialumfang | Kartoffeln, Karotten, Ingwer, Süßkartoffeln, Maniok und andere Wurzel- und Knollenprodukte | Pflanzkartoffeln, Wirtschaftskartoffeln und Zwiebeln | Wählen Sie Versuchsmaterial innerhalb des angegebenen Umfangs und bewerten Sie die Anforderungen der jeweiligen Kultur. |
Die Warenpräsentation kontrollieren, bevor die Sortierentscheidung bewertet wird
Beginnen Sie den Versuch mit sauberen optischen Oberflächen und dokumentieren Sie deren Zustand gemäß der Betriebsanleitung der Anlage. Erfassen Sie anhaftende Erde, Nässe, Größenverteilung und Materialabstände im Prüfbereich. Diese Größen können beeinflussen, welche Merkmale sichtbar sind und ob benachbarte Kartoffeln die Beobachtung oder Trennung stören. Wenn gewaschenes und ungewaschenes Material zu den Projektanforderungen gehören, behandeln Sie diese als getrennte Prüfbedingungen, statt die Ergebnisse zu einem Mittelwert zusammenzufassen.
Beobachten Sie bei jedem Durchlauf die Stabilität der Zuführung und die Präsentation der Kartoffeln unabhängig voneinander. Prüfen Sie bei der Rollenerkennung, ob sich das Versuchsmaterial wie vorgesehen dreht; eine angegebene 360°-Prüfanordnung ist kein Grund, eine unzureichende Präsentation in einer bestimmten Partie zu ignorieren. Beobachten Sie bei der Luftausschleusung, ob die ausgewählte Kartoffel getrennt wird, ohne einwandfreie Nachbarkartoffeln mitzunehmen. Beobachten Sie bei der Fingerausschleusung die Umleitung und das Auslaufziel der ausgewählten Kartoffel. Dies sind Prüfungen bei der Inbetriebnahme, keine Aussagen über zusätzlich installierte Überwachungsfunktionen. Beziehen Sie diese Prüfungen über unsere Lösungsplanung für die Kartoffelverarbeitung auf den umgebenden Materialfluss.
Alle Materialströme erfassen und Erkennung von Ausschleusung unterscheiden
Sammeln Sie Gutware und Ausschuss getrennt, einschließlich aller zusätzlichen Austragswege im Versuchsaufbau. Gleichen Sie die Eingangsanzahl mit allen wiedergefundenen Kartoffeln ab und erfassen Sie zurückgehaltenes, verschüttetes, beschädigtes oder nicht nachverfolgbares Material separat. Schließen Sie fehlende Kartoffeln nicht stillschweigend aus, um eine Fehlerquote zu verbessern. Wenn ungeklärte Auslaufziele eine zuverlässige Auswertung verhindern, wiederholen Sie den betroffenen Durchlauf nach Korrektur der Sammlung oder Nachverfolgung. Weisen Sie ausgeschleuste Fremdstoffe ebenfalls getrennt von Einstufungsfehlern bei Kartoffeln aus.
Unterscheiden Sie nach Möglichkeit durch unabhängige Beobachtung ausgewählter Prüfkartoffeln zwischen einem vermuteten Erkennungsfehler und einem Ausschleusungsfehler. Eine korrekt als Ausschuss erkannte Kartoffel, die den Gutwarenauslauf erreicht, erfordert eine andere Untersuchung als ein nicht erkannter Mangel. Wenn sich diese Ereignisse anhand der verfügbaren Beobachtungen nicht trennen lassen, weisen Sie einen über den gesamten Sortierprozess übersehenen Mangel aus, ohne eine Ursache zuzuordnen. Videoaufnahmen oder direkte Beobachtung können die Diagnose unterstützen. Beides sollte jedoch nur dann als serienmäßige Maschinenfunktion beschrieben werden, wenn es ausdrücklich zur Projektkonfiguration gehört.
Einstelldurchläufe vom gewerteten Abnahmeversuch trennen
Verwenden Sie eine erste Probe zur Einstellung und werten Sie anschließend eine separate gekennzeichnete Probe aus, ohne während dieses Durchlaufs weitere Anpassungen vorzunehmen. Dokumentieren Sie die gewählten Einstellungen, die Zuführbedingungen, den gemessenen Versuchsdurchsatz, die verstrichene Zeit und das Verfahren zur Sammlung der Auslaufmengen. Beginnen Sie mit einer kontrollierten Zuführung, um die Nachverfolgbarkeit sicherzustellen, und prüfen Sie anschließend die vorgesehenen Betriebsbedingungen. Die angegebene Kapazität belegt nicht, dass die vereinbarten Fehlergrenzen bei jeder Zusammensetzung des Ernteguts eingehalten werden; weisen Sie die erforderliche Trennung bei der vorgesehenen Leistung und Warenpräsentation nach.
Wiederholen Sie gewertete Durchläufe nach Möglichkeit mit neuem repräsentativem Material und verändern Sie jeweils nur eine Diagnosevariable. Erfassen Sie für jede Mängelkategorie und jede Untergruppe der Fehlausschleusungen sowohl Zähler als auch Nenner, nicht nur Prozentwerte. Eine Kategorie mit nur wenigen Kartoffeln liefert auch dann nur begrenzte Aussagekraft, wenn jede Kartoffel korrekt sortiert wird. Nutzen Sie die nachstehende Probenmatrix zur Planung der Beobachtungen und unsere Beschaffungscheckliste für die Kartoffelsortierung mit KI-Bildverarbeitung, um das Abnahmeverfahren mit der Beschaffungsspezifikation zu verknüpfen.
| Probenkategorie | Vorbereitung der Referenz | Messgröße oder Beobachtung | Diagnostischer Nutzen |
|---|---|---|---|
| Gewöhnliche einwandfreie Kartoffeln | Den vorgesehenen Größenbereich und die vorgesehenen Oberflächenzustände einbeziehen. | Ausgeschleuste einwandfreie Kartoffeln / einwandfreie Kartoffeln im Prüfgut. | Die grundlegende Fehlausschleusungsquote unter repräsentativen Zuführbedingungen ermitteln. |
| Optisch schwierige, aber zulässige Ausprägungen | Dokumentieren, warum jede Kartoffel gemäß der vereinbarten Qualitätsklasse einwandfrei bleibt. | Fehlausschleusungen innerhalb dieser Untergruppe. | Zulässige Abweichungen erkennen, die mit einer Ausschusskategorie verwechselt werden. |
| Mängel mit vereinbarten Referenzkriterien | Nach Kategorie kennzeichnen und Kartoffeln mit mehreren Mängeln dokumentieren. | Übersehene Mängel / mangelhafte Kartoffeln im Prüfgut, nach Kategorie ausgewiesen. | Schwache Kategorien aufdecken, die ein Gesamtergebnis verbergen könnte. |
| Kartoffeln im Grenzbereich | Abweichende Prüferbewertungen klären oder eine separate Gruppe ungeklärter Fälle beibehalten. | Anzahl je Auslaufziel und Übereinstimmung mit der Referenzentscheidung. | Unklare Einstufungsregeln von Sortierfehlern trennen. |
| Gewaschene und ungewaschene Ware | Separate Gruppen vorbereiten, wenn beide Zustände für das Projekt erforderlich sind. | Fehlerquoten, Sauberkeit der Optik und sichtbarer Oberflächenzustand je Gruppe. | Prüfen, ob eine veränderte Warenpräsentation das Ergebnis beeinflusst. |
| Fremdstoffe und Ausnahmefälle bei der Sammlung | Fremdstoffe separat erfassen; jeden Sammelweg identifizieren. | Auslaufziele der Fremdstoffe und nicht zuordenbare Kartoffelanzahlen. | Die Entfernung von Verunreinigungen nicht mit den Bezugsgrößen für Kartoffelfehler vermischen. |
Einen definierten Betriebsbereich abnehmen, kein uneingeschränktes Leistungsversprechen
Vereinbaren Sie vor dem gewerteten Versuch die zulässigen Grenzen für Fehlausschleusungen und übersehene Mängel, die Anforderungen je Kategorie, die Probenumfänge, die Anforderungen an Wiederholungsdurchläufe und den Umgang mit ungeklärten Fällen. Legen Sie Grenzwerte nicht erst nach Sichtung der Ergebnisse fest. Wenn eine Einstellung übersehene Mängel reduziert, zugleich aber den Verlust einwandfreier Kartoffeln erhöht, dokumentieren Sie diesen Zielkonflikt im Verhältnis zum Qualitätsziel des Käufers. Ein einziger zusammengefasster Genauigkeitswert verdeckt diese Entscheidung und kann die häufigste Kategorie begünstigen, während eine schwache Leistung bei einem selteneren Mangel verborgen bleibt.
Das Abnahmeprotokoll sollte die geprüfte Ware, den Oberflächenzustand, den Größenbereich, die Mängeldefinitionen, die Betriebsleistung und die Einstellungen sowie alle Ausgangszählungen und Ausnahmefälle enthalten. Geben Sie an, welche Bedingungen nicht vertreten waren. Prüfen Sie die Leistung erneut, wenn sich die Präsentation des Eingangsmaterials oder das Qualitätsziel wesentlich ändert. Wir verstehen die Abnahme als Nachweis für einen definierten Betriebsbereich: Sie unterstützt eine Konfigurationsentscheidung, garantiert jedoch weder identische Ergebnisse für jede Erntepartie noch Fähigkeiten zur Erkennung ungeprüfter innerer Mängel.
Einen repräsentativen Abnahmeversuch für die Kartoffelsortierung planen
Besprechen Sie Ihren Abnahmeversuch für die Kartoffelsortierung mit unserem Ingenieurteam. Senden Sie Warenproben mit einwandfreien Kartoffeln, relevanten Mängeln und Grenzfällen sowie Angaben zum gewaschenen oder ungewaschenen Zustand, Größenbereich, erwarteten Mängelspektrum, Zieldurchsatz, den Einstufungsregeln, vorgeschlagenen Grenzen für Fehlausschleusungen und übersehene Mängel, zum Anlagenlayout und zu verfügbaren Versorgungsanschlüssen. Anhand dieser Angaben können wir die Konfigurationsprüfung und die Versuchsbedingungen festlegen.
- CASL-2X-1800 hat eine angegebene Kapazität von 40 t/h.
- CASV-2X-1200 hat eine angegebene Kapazität von 20 t/h.
- CASL-2X-1800 kombiniert KI-Bildverarbeitung, Nahinfraroterkennung und Hochdruck-Luftausschleusung.
- CASV-2X-1200 dreht das Material mithilfe von Edelstahlrollen für eine 360°-Prüfung und entfernt nicht konforme Produkte mit einer Vorrichtung mit Kunststofffingern.
Häufige Fragen
Was ist die richtige Bezugsgröße für die Fehlausschleusungsquote eines optischen Sortierers?
Teilen Sie die Anzahl ausgeschleuster einwandfreier Kartoffeln durch die Anzahl einwandfreier Kartoffeln im Prüfgut und multiplizieren Sie das Ergebnis mit 100%. Werden ausgeschleuste einwandfreie Kartoffeln stattdessen durch alle ausgeschleusten Kartoffeln geteilt, beschreibt dies die Zusammensetzung des Ausschussstroms. Erfassen Sie neben dem Prozentwert auch die Anzahlen und verwenden Sie während des gesamten Versuchs dieselben Referenzregeln zur Qualitätseinstufung.
Wie sollten übersehene Mängel bei der Abnahme gemessen werden?
Teilen Sie die Anzahl mangelhafter Kartoffeln am Gutwarenauslauf durch die Anzahl mangelhafter Kartoffeln im Prüfgut. Weisen Sie die Ergebnisse sowohl je Mängelkategorie als auch insgesamt aus und legen Sie eine ausdrückliche Zählregel für Kartoffeln mit mehreren Mängeln fest. Der Anteil mangelhafter Kartoffeln im Gutstrom ist eine separate Kennzahl der Ausgangsqualität und hängt von der Mängelzusammensetzung des Eingangsmaterials ab.
Sollten im Versuch gewaschene oder ungewaschene Kartoffeln verwendet werden?
Verwenden Sie den für das Projekt erforderlichen Zustand. Wenn gewaschene und ungewaschene Kartoffeln verarbeitet werden müssen, prüfen und dokumentieren Sie beide getrennt. Erfassen Sie Erdanhaftung, Nässe und Sauberkeit der Optik, da diese die Prüfbedingungen beeinflussen. Der angegebene Erkennungsumfang der Anlage mit Luftausschleusung umfasst gewaschenes oder ungewaschenes Material; übertragen Sie diese Angabe nicht automatisch auf eine andere Konfiguration.
Garantiert die Rollendrehung, dass jeder Kartoffelmangel erkannt wird?
Nein. Die Rollensortiermaschine dreht das Material für eine 360°-Prüfung, doch dieser Mechanismus belegt keine Erkennungsleistung für jeden Mangel oder Warenzustand. Beobachten Sie die tatsächliche Präsentation während des Versuchs und werten Sie unabhängig gekennzeichnete Proben aus. Weder die Drehung noch die Bezeichnung Nahinfraroterkennung sollte als Nachweis für die Erkennung ungeprüfter innerer Mängel gelten.
Kann ein Sortierer die Abnahme bei einer geringeren Leistung als der vorgesehenen Produktionsleistung bestehen?
Ein Versuch mit geringerer Leistung kann die Nachverfolgung sicherstellen und helfen, Probleme bei der Präsentation oder Ausschleusung zu diagnostizieren. Er weist jedoch keine Abnahme unter den vorgesehenen Produktionsbedingungen nach. Werten Sie einen Versuch bei der vorgesehenen Betriebsleistung mit repräsentativem Material und vereinbarten Fehlergrenzen aus. Erfassen Sie den gemessenen Versuchsdurchsatz getrennt von der angegebenen Anlagenkapazität.
Technischer Hinweis
Die Projektabnahme sollte unabhängig eingestufte Proben mit der vorgesehenen Warenpräsentation, Betriebsleistung und den Qualitätsregeln verknüpfen. Getrennte Bezugsgrößen für Fehler und eine vollständige Erfassung der Auslaufmengen machen den Versuch auswertbar; die Schlussfolgerungen bleiben auf die tatsächlich geprüften Bedingungen und Kategorien beschränkt.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish