
Validez la réception d’une trieuse optique de pommes de terre en testant des échantillons représentatifs classés indépendamment et en comptabilisant chaque flux de sortie. Calculez les faux rejets par rapport aux pommes de terre conformes entrant dans l’essai, et les défauts non détectés par rapport aux pommes de terre défectueuses entrantes. Évaluez séparément les catégories de défauts, la présentation des pommes de terre et les conditions d’alimentation, puis comparez les résultats aux limites convenues au lieu de considérer un taux global de précision comme une preuve.
Points clés
- Utilisez les pommes de terre conformes entrantes comme dénominateur des faux rejets et les pommes de terre défectueuses entrantes comme dénominateur des défauts non détectés.
- Séparez les échantillons représentatifs de la production des ensembles d’épreuve volontairement riches en défauts.
- Rapprochez toutes les sorties et distinguez les problèmes d’inspection des échecs de déviation lorsque l’observation le permet.
- Convenez des limites avant les essais et ne validez que les états des pommes de terre et la plage d’exploitation démontrés.
Un flux accepté visuellement propre ne suffit pas
Une trieuse optique peut produire un flux accepté visuellement convaincant tout en écartant trop de pommes de terre commercialisables. À l’inverse, un faible volume de rejets peut masquer des défauts qui restent dans le produit accepté. Pour l’acheteur, la question n’est donc pas simplement de savoir si la machine rejette des éléments : il faut vérifier que la séparation qualitative convenue est obtenue sans pertes inacceptables, dans les conditions d’exploitation prévues. Nous recommandons de définir les deux types d’erreurs avant d’organiser une démonstration.
Un essai de réception utile suit les pommes de terre identifiées depuis l’entrée jusqu’à la sortie du tri et vérifie indépendamment leur destination. Il consigne également l’état des pommes de terre, le débit d’alimentation et les réglages de tri ayant produit le résultat. Sans ce contexte, une démonstration sur des pommes de terre propres et régulièrement espacées renseigne peu sur un autre lot entrant. Distinguez trois questions : ce qui a été présenté à l’inspection, la décision qualitative appropriée et la destination réelle de la pomme de terre.
Définir des dénominateurs distincts pour les faux rejets et les défauts non détectés
Taux de faux rejets = pommes de terre conformes envoyées au rejet ÷ pommes de terre conformes entrant dans l’essai × 100%. Taux de défauts non détectés = pommes de terre défectueuses envoyées vers le flux accepté ÷ pommes de terre défectueuses entrant dans l’essai × 100%. Ces dénominateurs doivent rester distincts. Le pourcentage de pommes de terre réellement conformes dans le flux rejeté répond à une autre question : la composition du flux rejeté. De même, la proportion de pommes de terre défectueuses dans le flux accepté décrit la qualité en sortie, et non la part des défauts entrants non détectés.
Dans un essai hypothétique comprenant 800 pommes de terre conformes et 200 pommes de terre défectueuses, le rejet de 40 pommes de terre conformes donne un taux de faux rejets de 5%. L’acceptation de 20 pommes de terre défectueuses donne un taux de défauts non détectés de 10%. Ces chiffres illustrent le calcul, et non un objectif de performance. Utilisez un comptage par pomme de terre pour les erreurs de classement et consignez séparément la masse pour les pertes de produit et le bilan matière. Précisez la convention de comptage des pommes de terre présentant plusieurs défauts afin de ne pas les compter deux fois par inadvertance dans le dénominateur global des pommes de terre défectueuses.
Constituer un échantillon de référence adapté à la décision d’achat
Rédigez les règles de classement de référence avant d’identifier l’échantillon. Définissez les variations acceptables, chaque catégorie de rejet et le traitement des cas limites. Faites effectuer le classement par des évaluateurs indépendamment du résultat de la trieuse, en conservant des images ou des descriptions écrites si nécessaire. Résolvez les désaccords avant l’évaluation, ou conservez les cas non résolus dans un groupe faisant l’objet d’un compte rendu séparé. Les marquages et méthodes de suivi ne doivent ni masquer la surface ni introduire des indices visuels susceptibles d’influencer le tri ; vérifiez la méthode d’identification retenue pendant la préparation.
Incluez des pommes de terre conformes ordinaires, des aspects difficiles à trier mais conformes, des défauts manifestes et des cas limites. Couvrez la plage de tailles et la présentation lavée ou non lavée prévues pour le projet. Un ensemble d’épreuve volontairement riche en défauts aide à analyser les catégories posant problème, mais sa proportion de défauts dans le flux accepté ne représente pas la production courante, sauf si sa composition correspond à celle des pommes de terre entrantes. Utilisez un lot représentatif pour la réception en conditions d’exploitation et un ensemble d’épreuve présenté séparément pour le diagnostic. Choisissez les quantités d’échantillons de manière à étayer les conclusions par catégorie, plutôt que de vous appuyer sur un effectif total important dominé par des cas faciles.
Choisir le mécanisme d’inspection et d’éjection à tester
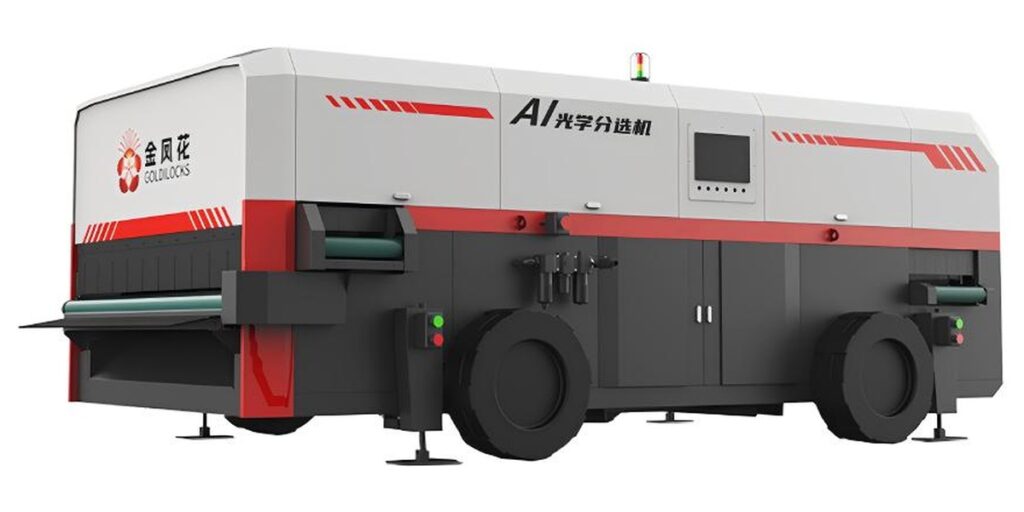
La trieuse intelligente à IA CASL-2X-1800 associe la vision par IA, la détection proche infrarouge et le soufflage d’air à haute pression, avec une capacité annoncée de 40 t/h. Son champ de détection déclaré comprend la terre, les blocs de pierre, les extrémités verdies, la pourriture, les déformations, les dommages mécaniques, la longueur, le diamètre et les caractéristiques dimensionnelles des produits racines et tiges, lavés ou non lavés. La réception doit mettre à l’épreuve les catégories de qualité retenues et vérifier les destinations réelles en sortie, sans supposer que la détection seule prouve une élimination réussie.
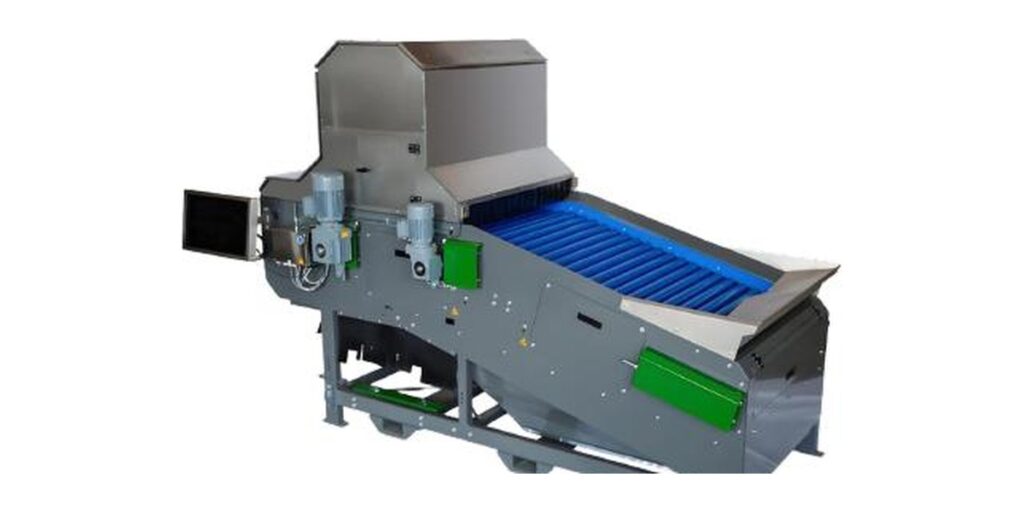
La trieuse optique à rouleaux CASV-2X-1200 utilise la vision par IA et une détection à double source dans le proche infrarouge à ondes courtes. Des rouleaux en acier inoxydable font tourner le produit pour une inspection à 360°, et un dispositif à doigts en plastique retire les produits non conformes ; sa capacité annoncée est de 20 t/h. La rotation modifie la présentation de la surface, tandis que le mécanisme d’éjection modifie la manière dont la séparation s’effectue. Ni l’un ni l’autre ne permet d’établir un résultat universel pour les défauts. La terminologie du proche infrarouge ne démontre pas non plus la mesure de la composition chimique interne. Comparez les mécanismes à partir de vos échantillons réels et de vos exigences d’exploitation.
| Critère de comparaison | CASL-2X-1800 | CASV-2X-1200 | Implications pour la préparation de la réception |
|---|---|---|---|
| Capacité annoncée | 40 t/h | 20 t/h | Utilisez la capacité annoncée pour cadrer l’exigence de débit d’exploitation ; évaluez la séparation qualitative pendant l’essai. |
| Détection | Vision par IA et détection proche infrarouge | Vision par IA et détection à double source dans le proche infrarouge à ondes courtes | Testez les catégories de défauts requises plutôt que de considérer la terminologie de détection comme une garantie de qualité. |
| Mécanisme d’éjection | Soufflage d’air à haute pression | Dispositif à doigts en plastique | Observez la déviation réelle et la destination des produits voisins conformes. |
| Présentation du produit déclarée | Détection sur des produits racines et tiges lavés ou non lavés | Des rouleaux en acier inoxydable font tourner le produit pour une inspection à 360° | Précisez explicitement l’état de surface et la présentation à l’inspection dans le compte rendu d’essai. |
| Produits concernés selon la déclaration | Pommes de terre, carottes, gingembre, patates douces, manioc et autres produits racines et tiges | Plants de pommes de terre, pommes de terre de consommation et oignons | Choisissez des produits d’essai dans le champ déclaré et évaluez les exigences propres au produit concerné. |
Maîtriser la présentation avant de juger la décision de tri
Commencez l’essai avec des surfaces optiques propres et consignez leur état conformément aux instructions d’utilisation de l’équipement. Notez la présence de terre en surface, l’humidité, la répartition des tailles et l’espacement des produits dans la zone d’inspection. Ces variables peuvent modifier les caractéristiques visibles et déterminer si les pommes de terre voisines perturbent l’observation ou la séparation. Si le projet exige de traiter des produits lavés et non lavés, considérez-les comme des conditions d’essai distinctes plutôt que de regrouper leurs résultats dans une seule moyenne.
Observez indépendamment la stabilité de l’alimentation et la présentation des pommes de terre pendant chaque essai. Pour l’inspection sur rouleaux, vérifiez que les produits testés tournent comme prévu ; une disposition d’inspection annoncée à 360° ne justifie pas d’ignorer une mauvaise présentation dans un lot donné. Pour l’éjection par air, observez si l’élément sélectionné est séparé sans entraîner ses voisins conformes. Pour l’éjection par doigts, observez la déviation et la destination de l’élément sélectionné. Il s’agit de vérifications de mise en service, et non d’affirmations sur des fonctions de surveillance supplémentaires installées. Reliez ces vérifications aux flux environnants à l’aide de notre planification de solutions de transformation de pommes de terre.
Comptabiliser chaque flux et distinguer détection et déviation
Collectez séparément les sorties acceptées et rejetées, y compris les éventuelles voies de décharge supplémentaires présentes dans le dispositif d’essai. Rapprochez le nombre d’entrées de l’ensemble des pommes de terre récupérées et consignez séparément les produits retenus, tombés hors du circuit, endommagés ou non traçables. N’excluez pas discrètement les éléments manquants pour améliorer l’un ou l’autre taux d’erreur. Si des destinations non résolues empêchent une évaluation fiable, répétez l’essai concerné après avoir corrigé la collecte ou le suivi. Indiquez également les corps étrangers rejetés séparément des erreurs de classement des pommes de terre.
Lorsque cela est possible, utilisez une observation indépendante d’éléments d’essai sélectionnés pour distinguer une défaillance apparente de l’inspection d’une défaillance de déviation. Un produit correctement identifié comme rejet mais parvenant à la sortie acceptée appelle une analyse différente de celle d’un défaut qui n’a pas été identifié. Si les observations disponibles ne permettent pas de distinguer ces événements, signalez un défaut non détecté sur l’ensemble du processus sans lui attribuer de cause. La vidéo ou l’observation directe peuvent aider au diagnostic, mais aucune ne doit être présentée comme une fonction standard de la machine, sauf si elle est explicitement incluse dans la configuration du projet.
Séparer les essais de réglage de l’essai de réception évalué
Utilisez un premier échantillon pour les réglages, puis évaluez un échantillon identifié distinct sans modifier les réglages pendant cet essai. Consignez les réglages retenus, les conditions d’alimentation, le débit mesuré pendant l’essai, la durée écoulée et la méthode de collecte des sorties. Commencez avec une alimentation maîtrisée pour établir la traçabilité, puis testez la condition d’exploitation proposée. La capacité annoncée ne prouve pas que les limites d’erreur convenues seront respectées pour chaque mélange de pommes de terre ; démontrez la séparation requise au débit et avec la présentation prévus.
Répétez si possible les essais évalués avec de nouveaux échantillons représentatifs, en ne modifiant qu’une seule variable de diagnostic à la fois. Consignez le numérateur et le dénominateur pour chaque catégorie de défaut et chaque sous-groupe de faux rejets, et pas uniquement les pourcentages. Une catégorie représentée par seulement quelques pommes de terre fournit des éléments limités, même si chaque élément est correctement trié. Utilisez la matrice d’échantillonnage ci-dessous pour planifier les observations, ainsi que notre liste de contrôle pour l’achat d’une trieuse de pommes de terre à vision par IA afin de relier la méthode de réception au cahier des charges d’achat.
| Catégorie d’échantillons | Préparation de la référence | Mesure ou observation | Utilité pour le diagnostic |
|---|---|---|---|
| Pommes de terre conformes ordinaires | Incluez la plage de tailles et d’états de surface prévue. | Pommes de terre conformes rejetées / pommes de terre conformes entrantes. | Établir le niveau de référence des faux rejets dans des conditions d’alimentation représentatives. |
| Aspects difficiles à trier mais conformes | Documentez pourquoi chaque pomme de terre reste conforme au classement convenu. | Faux rejets dans ce sous-groupe. | Identifier les variations acceptables confondues avec une catégorie de rejet. |
| Défauts avec critères de référence convenus | Identifiez les produits par catégorie et documentez les pommes de terre présentant plusieurs défauts. | Défauts non détectés / pommes de terre défectueuses entrantes, présentés par catégorie. | Repérer les catégories peu performantes qu’un résultat global pourrait masquer. |
| Pommes de terre à la limite de conformité | Résolvez les désaccords entre évaluateurs ou conservez un groupe séparé de cas non résolus. | Comptages par destination et concordance avec la décision de référence. | Distinguer les règles de classement ambiguës des erreurs de tri. |
| Présentations lavées et non lavées | Préparez des groupes séparés lorsque le projet exige les deux présentations. | Taux d’erreur, propreté des optiques et état de surface visible par groupe. | Vérifier si un changement de présentation modifie le résultat. |
| Corps étrangers et exceptions de collecte | Consignez séparément les corps étrangers ; identifiez chaque voie de collecte. | Destinations des corps étrangers et nombres de pommes de terre non rapprochés. | Éviter de mélanger l’élimination des contaminants avec les dénominateurs des erreurs de tri des pommes de terre. |
Valider une plage d’exploitation définie, pas une promesse sans limites
Avant l’essai évalué, convenez des limites acceptables de faux rejets et de défauts non détectés, des exigences par catégorie, des quantités d’échantillons, des répétitions requises et du traitement des cas non résolus. Ne définissez pas les limites après avoir vu les résultats. Si un réglage réduit les défauts non détectés mais augmente la perte de produits conformes, documentez ce compromis au regard de l’objectif de classement de l’acheteur. Un pourcentage unique de précision globale masque cette décision et peut favoriser la catégorie la plus fréquente tout en dissimulant de mauvaises performances sur un défaut moins fréquent.
Le procès-verbal de réception doit préciser les pommes de terre testées, l’état de surface, la plage de tailles, les définitions des défauts, le débit d’exploitation et les réglages, ainsi que tous les comptages en sortie et les exceptions. Indiquez les conditions non représentées. Vérifiez à nouveau les performances lorsque la présentation des produits entrants ou l’objectif de classement change sensiblement. Nous considérons la réception comme une preuve pour une plage d’exploitation définie : elle étaye une décision de configuration, mais ne garantit pas des résultats identiques pour chaque lot de récolte et ne démontre pas de capacités concernant des défauts internes non testés.
Préparer un essai de réception représentatif pour le tri des pommes de terre
Discutez de votre essai de réception de tri de pommes de terre avec notre équipe d’ingénierie. Envoyez des échantillons comprenant des pommes de terre conformes, les défauts pertinents et des cas limites de classement, ainsi que l’état lavé ou non lavé, la plage de tailles, le mélange de défauts attendu, le débit cible, les règles de classement, les limites proposées de faux rejets et de défauts non détectés, l’implantation du site et les utilités disponibles. Nous pouvons utiliser ces éléments pour définir l’examen de la configuration et les conditions d’essai.
- La CASL-2X-1800 a une capacité annoncée de 40 t/h.
- La CASV-2X-1200 a une capacité annoncée de 20 t/h.
- La CASL-2X-1800 associe la vision par IA, la détection proche infrarouge et le soufflage d’air à haute pression.
- La CASV-2X-1200 utilise des rouleaux en acier inoxydable pour faire tourner le produit lors d’une inspection à 360° et un dispositif à doigts en plastique pour retirer les produits non conformes.
Questions fréquentes
Quel est le bon dénominateur pour le taux de faux rejets d’une trieuse optique ?
Divisez le nombre de pommes de terre conformes envoyées au rejet par le nombre de pommes de terre conformes entrant dans l’essai, puis multipliez par 100%. Diviser les rejets conformes par toutes les pommes de terre rejetées mesure au contraire la composition du flux rejeté. Consignez les comptages ainsi que le pourcentage, et utilisez les mêmes règles de classement de référence tout au long de l’essai.
Comment mesurer les défauts non détectés pendant la réception ?
Divisez le nombre de pommes de terre défectueuses parvenant à la sortie acceptée par le nombre de pommes de terre défectueuses entrant dans l’essai. Présentez les résultats par catégorie de défaut et globalement, avec une convention explicite pour les pommes de terre présentant plusieurs défauts. La proportion de pommes de terre défectueuses dans la sortie acceptée constitue une mesure distincte de la qualité en sortie et dépend du mélange de défauts entrants.
L’essai doit-il utiliser des pommes de terre lavées ou non lavées ?
Utilisez la présentation requise par le projet. Si des pommes de terre lavées et non lavées doivent être traitées, testez-les et présentez les résultats séparément. Consignez la couverture de terre, l’humidité et la propreté des optiques, car elles influencent les conditions d’essai. Le champ de détection déclaré du modèle à éjection par air comprend les produits lavés ou non lavés ; n’étendez pas automatiquement cette déclaration à une autre configuration.
La rotation sur rouleaux garantit-elle la détection de tous les défauts des pommes de terre ?
Non. Le modèle à rouleaux fait tourner les produits pour une inspection à 360°, mais ce mécanisme ne démontre pas les performances de détection pour tous les défauts ou tous les états des pommes de terre. Observez la présentation réelle pendant l’essai et évaluez des échantillons identifiés indépendamment. Ni la rotation ni la terminologie de détection proche infrarouge ne doivent être considérées comme une preuve de capacités concernant des défauts internes non testés.
Une trieuse peut-elle être réceptionnée à un débit inférieur au débit de production proposé ?
Un essai à débit réduit peut établir le suivi et aider à diagnostiquer des problèmes de présentation ou de déviation, mais il ne démontre pas la conformité dans les conditions de production proposées. Évaluez un essai au débit d’exploitation prévu, avec des produits représentatifs et des limites d’erreur convenues. Consignez le débit mesuré pendant l’essai séparément de la capacité annoncée de l’équipement.
Note d’ingénierie
La réception du projet doit relier les échantillons classés indépendamment à la présentation prévue des pommes de terre, au débit d’exploitation et aux règles de qualité. Des dénominateurs d’erreur distincts et une comptabilisation complète des sorties rendent l’essai interprétable ; les conclusions restent limitées aux conditions et catégories effectivement testées.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish