
Acepte una clasificadora óptica de patatas mediante pruebas con patatas representativas y etiquetadas por separado, teniendo en cuenta cada salida. Calcule los falsos rechazos respecto a las patatas aceptables que entran en la prueba y los defectos no detectados respecto a las patatas defectuosas que entran en ella. Evalúe por separado las categorías de defectos, la presentación del producto y las condiciones de alimentación, y compare los resultados con los límites acordados en lugar de considerar una única cifra de precisión global como prueba suficiente.
Puntos clave
- Utilice las patatas aceptables de entrada como denominador de falsos rechazos y las patatas defectuosas de entrada como denominador de defectos no detectados.
- Mantenga separadas las muestras de producción representativas y los conjuntos de prueba deliberadamente ricos en defectos.
- Concilie todas las salidas y distinga los problemas de inspección de los fallos de desviación cuando la observación lo permita.
- Acuerde los límites antes de la prueba y acepte únicamente las condiciones del cultivo y el intervalo operativo demostrados.
Por qué una salida de producto aceptado limpia no es suficiente
Una clasificadora óptica puede producir una salida de producto aceptado visualmente convincente y, al mismo tiempo, descartar demasiadas patatas comercializables. Por el contrario, una pequeña pila de rechazos puede ocultar defectos que permanecen en el producto aceptado. Por tanto, el problema del comprador no es simplemente saber si la máquina rechaza algo, sino si logra la separación de calidad acordada sin pérdidas inaceptables y bajo las condiciones de funcionamiento previstas. Recomendamos definir ambos errores antes de organizar una demostración.
Una prueba de aceptación útil sigue las patatas de entrada etiquetadas durante el proceso de clasificación y comprueba por separado sus destinos. También registra el estado del producto, el caudal de alimentación y los ajustes de clasificación que produjeron el resultado. Sin este contexto, una demostración con patatas limpias y espaciadas uniformemente dice poco sobre un lote de entrada diferente. Mantenga separadas tres preguntas: qué se presentó para inspección, qué decisión de calidad era adecuada y dónde terminó realmente la patata.
Defina los falsos rechazos y los defectos no detectados con denominadores diferentes
Tasa de falsos rechazos = patatas aceptables enviadas al rechazo ÷ patatas aceptables que entran en la prueba × 100%. Tasa de defectos no detectados = patatas defectuosas enviadas a la aceptación ÷ patatas defectuosas que entran en la prueba × 100%. Estos denominadores deben mantenerse separados. El porcentaje de la salida de rechazo que es realmente aceptable responde a otra pregunta: la composición de la salida de rechazo. Del mismo modo, la proporción de defectuosas en la salida aceptada describe la calidad de salida, no la fracción de defectos de entrada que no se detectó.
En una prueba hipotética con 800 patatas aceptables y 200 patatas defectuosas, rechazar 40 patatas aceptables da una tasa de falsos rechazos del 5%. Aceptar 20 patatas defectuosas da una tasa de defectos no detectados del 10%. Estas cifras ilustran el cálculo, no un objetivo de rendimiento. Utilice recuentos individuales de patatas para los errores de clasificación y registre por separado la masa para las pérdidas de producto y la conciliación de materiales. Especifique el criterio de recuento para las patatas con varios defectos, de modo que no se cuenten dos veces por accidente en el denominador general de defectuosas.
Construya una muestra de referencia que represente la decisión de compra
Redacte las reglas de clasificación de referencia antes de etiquetar la muestra. Defina la variación aceptable, cada categoría de rechazo y el tratamiento de los casos límite. Haga que los evaluadores clasifiquen las patatas independientemente del resultado de la clasificadora, conservando imágenes o descripciones escritas cuando resulte útil. Resuelva las discrepancias antes de puntuar o mantenga los casos no resueltos en un grupo comunicado por separado. Las etiquetas y los métodos de seguimiento no deben ocultar la superficie ni introducir señales visuales que influyan en la clasificación; verifique el método de identificación elegido durante la preparación.
Incluya patatas normalmente aceptables, apariencias difíciles pero aceptables, defectos claros y ejemplos límite. Cubra el intervalo de tamaños y la presentación lavada o sin lavar prevista para el proyecto. Un conjunto de prueba deliberadamente rico en defectos ayuda a investigar las categorías débiles, pero su proporción de defectos en la salida aceptada no representa la producción habitual salvo que su composición coincida con la del producto de entrada. Utilice un lote representativo para la aceptación operativa y un conjunto de prueba comunicado por separado para el diagnóstico. Elija cantidades de muestra que permitan extraer conclusiones por categoría, en lugar de depender de un total grande dominado por ejemplos fáciles.
Elija el mecanismo de inspección y rechazo que se va a probar
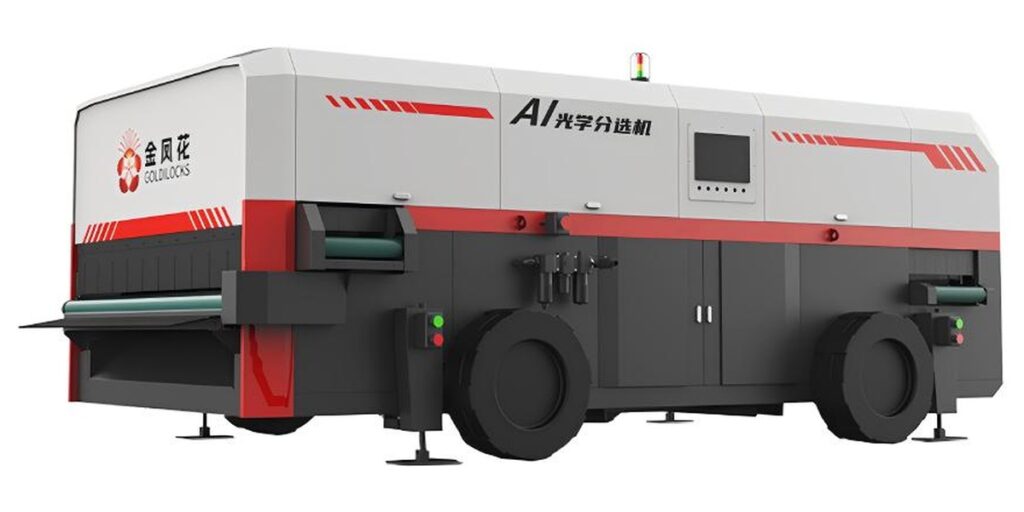
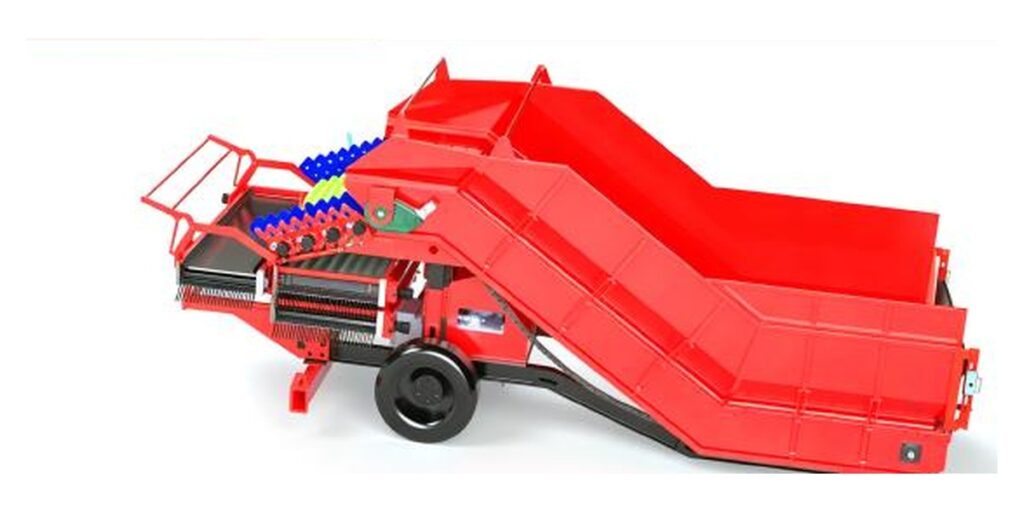
La clasificadora inteligente con IA CASL-2X-1800 combina visión artificial, detección por infrarrojo cercano y soplado de aire a alta presión, con una capacidad indicada de 40 t/h. Su alcance de detección declarado incluye tierra, bloques de roca, cabezas verdes, podredumbre, deformaciones, daños mecánicos, longitud, diámetro y características de tamaño en productos de raíz y tallo lavados o sin lavar. La aceptación debe someter a prueba las categorías de calidad seleccionadas y verificar los destinos reales de salida, sin asumir que la detección por sí sola demuestra una retirada eficaz.
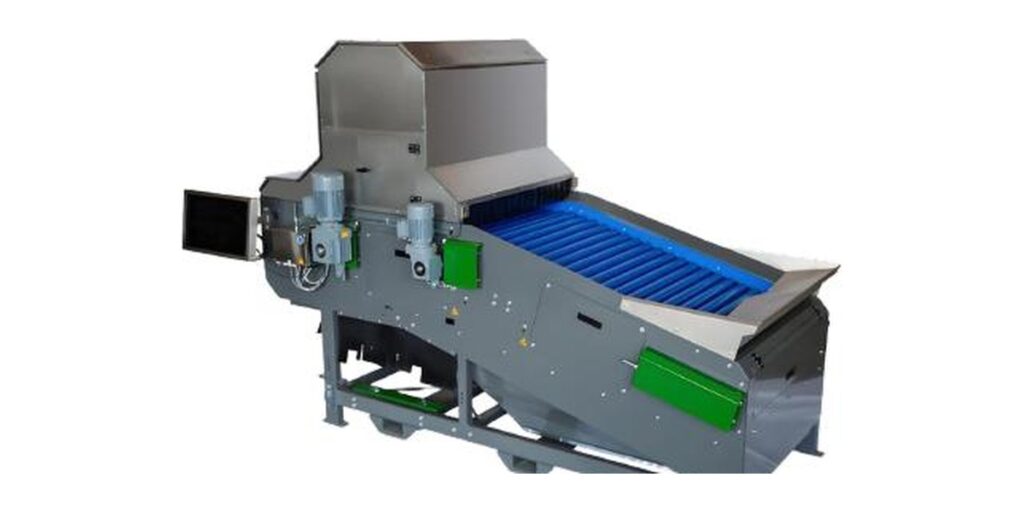
La clasificadora óptica de rodillos CASV-2X-1200 utiliza visión artificial y detección de doble fuente por infrarrojo cercano de onda corta. Los rodillos de acero inoxidable hacen girar el producto para inspeccionarlo en 360°, y un dispositivo de dedos de plástico retira los productos no conformes; su capacidad indicada es de 20 t/h. La rotación cambia la presentación de la superficie, mientras que el mecanismo de rechazo cambia la forma en que se realiza la separación. Ninguno de estos elementos establece un resultado universal para los defectos. La terminología de infrarrojo cercano tampoco demuestra la medición de la composición química interna. Compare los mecanismos con sus muestras reales y sus requisitos operativos.
| Comparación | CASL-2X-1800 | CASV-2X-1200 | Significado para la planificación de la aceptación |
|---|---|---|---|
| Capacidad indicada | 40 t/h | 20 t/h | Utilice la capacidad indicada para definir el requisito de caudal operativo; puntúe la separación de calidad durante la prueba. |
| Detección | Visión artificial y detección por infrarrojo cercano | Visión artificial y detección de doble fuente por infrarrojo cercano de onda corta | Pruebe las categorías de defectos requeridas en lugar de tratar la terminología de detección como una garantía de calidad. |
| Mecanismo de rechazo | Soplado de aire a alta presión | Dispositivo de dedos de plástico | Observe la desviación real y el destino de las patatas aceptables adyacentes. |
| Presentación del material indicada | Detección en productos de raíz y tallo lavados o sin lavar | Los rodillos de acero inoxidable hacen girar el material para una inspección de 360° | Mantenga explícitos el estado de la superficie y la presentación para la inspección en el registro de la prueba. |
| Alcance de materiales declarado | Patatas, zanahorias, jengibre, batatas, mandioca y otros productos de raíz y tallo | Patatas de siembra, patatas comerciales y cebollas | Seleccione material de prueba dentro del alcance declarado y evalúe el requisito específico del cultivo. |
Controle la presentación antes de juzgar la decisión de clasificación
Comience la prueba con las superficies ópticas limpias y registre su estado conforme a las instrucciones de funcionamiento del equipo. Registre la suciedad superficial, la humedad, la distribución de tamaños y el espaciamiento del producto en la zona de inspección. Estas variables pueden cambiar qué características son visibles y si las patatas adyacentes interfieren en la observación o la separación. Si el proyecto requiere producto lavado y sin lavar, trátelos como condiciones de prueba distintas en lugar de combinar sus resultados en un único promedio.
Observe por separado la estabilidad de la alimentación y la presentación de las patatas durante cada pasada. En la inspección mediante rodillos, compruebe si el material gira según lo previsto; una disposición de inspección declarada de 360° no es motivo para ignorar una presentación deficiente en un lote concreto. En el rechazo por aire, observe si el elemento seleccionado se separa sin arrastrar patatas aceptables adyacentes. En el rechazo mediante dedos, observe la desviación y el destino del elemento seleccionado. Estas son comprobaciones de puesta en marcha, no afirmaciones sobre funciones adicionales de monitorización instaladas. Relaciónelas con el flujo circundante mediante nuestra planificación de soluciones para el procesado de patatas.
Tenga en cuenta todas las salidas y distinga la detección de la desviación
Recoja por separado las salidas aceptadas y rechazadas, incluida cualquier vía de descarga adicional presente en la configuración de prueba. Concilie el recuento de entrada con todas las patatas recuperadas y registre por separado el material retenido, derramado, dañado o no trazable. No excluya silenciosamente los elementos desaparecidos para mejorar ninguna de las tasas de error. Si los destinos no resueltos impiden una puntuación fiable, repita la pasada afectada después de corregir la recogida o el seguimiento. Informe también por separado del material extraño rechazado y de los errores de clasificación de patatas.
Cuando sea posible, utilice la observación independiente de elementos de prueba seleccionados para distinguir un fallo aparente de inspección de un fallo de desviación. Un rechazo correctamente identificado que llega a la salida aceptada requiere una investigación diferente de la de un defecto que no fue identificado. Si las observaciones disponibles no permiten separar estos eventos, informe de un defecto no detectado de extremo a extremo sin atribuir una causa. El vídeo o la observación directa pueden ayudar al diagnóstico, pero ninguno debe describirse como una función estándar de la máquina salvo que esté incluido explícitamente en la configuración del proyecto.
Separe las pasadas de ajuste de la prueba de aceptación puntuada
Utilice una muestra inicial para la configuración y, después, puntúe una muestra etiquetada distinta sin realizar más ajustes durante esa pasada. Registre los ajustes seleccionados, las condiciones de alimentación, el caudal medido de la prueba, el tiempo transcurrido y el método de recogida de las salidas. Comience con una alimentación controlada para establecer la trazabilidad y, después, pruebe la condición operativa propuesta. La capacidad indicada no demuestra que se mantendrán los límites de error acordados para todas las mezclas de producto; demuestre la separación requerida al caudal y con la presentación previstos.
Repita las pasadas puntuadas con material representativo nuevo cuando sea posible, cambiando una sola variable de diagnóstico cada vez. Registre el numerador y el denominador de cada categoría de defecto y de cada subgrupo de falsos rechazos, no solo los porcentajes. Una categoría representada por pocas patatas aporta pruebas limitadas aunque todos los elementos se clasifiquen correctamente. Utilice la matriz de muestreo siguiente para planificar las observaciones y consulte nuestra lista de comprobación para la compra de clasificadoras de patatas con visión artificial para relacionar el método de aceptación con la especificación de compra.
| Categoría de muestra | Preparación de referencia | Medición u observación | Uso diagnóstico |
|---|---|---|---|
| Patatas normalmente aceptables | Incluya el intervalo previsto de tamaños y condiciones de superficie. | Patatas aceptables rechazadas / patatas aceptables introducidas. | Establezca la línea base de falsos rechazos en condiciones de alimentación representativas. |
| Apariencias difíciles pero aceptables | Documente por qué cada patata sigue siendo aceptable conforme a la clasificación acordada. | Falsos rechazos dentro de este subgrupo. | Identifique la variación aceptable que se confunde con una categoría de rechazo. |
| Defectos con criterios de referencia acordados | Etiquete por categoría y documente las patatas con varios defectos. | Defectos no detectados / patatas defectuosas de entrada, comunicados por categoría. | Localice las categorías débiles que un resultado global podría ocultar. |
| Patatas límite | Resuelva las discrepancias entre evaluadores o conserve un grupo separado de casos no resueltos. | Recuentos por destino y concordancia con la decisión de referencia. | Separe las reglas de clasificación poco claras de los errores de clasificación. |
| Presentaciones lavadas y sin lavar | Prepare grupos separados cuando el proyecto requiera ambas. | Tasas de error, limpieza óptica y estado visible de la superficie por grupo. | Compruebe si un cambio de presentación altera el resultado. |
| Material extraño y excepciones de recogida | Registre el material extraño por separado e identifique todas las vías de recogida. | Destinos del material extraño y recuentos de patatas no conciliados. | Evite mezclar la retirada de contaminantes con los denominadores de errores de patatas. |
Acepte un intervalo operativo definido, no una promesa sin restricciones
Antes de la prueba puntuada, acuerde los límites aceptables de falsos rechazos y defectos no detectados, los requisitos por categoría, las cantidades de muestra, los requisitos de repetición y el tratamiento de los casos no resueltos. No establezca los límites después de conocer los resultados. Si un ajuste reduce los defectos no detectados pero aumenta la pérdida de producto aceptable, documente ese compromiso en relación con el objetivo de clasificación del comprador. Un único porcentaje de precisión combinado oculta esta decisión y puede favorecer la categoría más común mientras encubre un rendimiento deficiente en un defecto menos frecuente.
El registro de aceptación debe identificar el producto probado, el estado de la superficie, el intervalo de tamaños, las definiciones de los defectos, el caudal operativo y los ajustes, junto con todos los recuentos de salida y las excepciones. Indique qué condiciones no estuvieron representadas. Vuelva a comprobar el rendimiento cuando cambien sustancialmente la presentación de entrada o el objetivo de clasificación. Consideramos la aceptación como evidencia para un intervalo operativo definido: respalda una decisión de configuración, pero no garantiza resultados idénticos en todos los lotes de cosecha ni establece capacidades para defectos internos no probados.
Planifique una prueba de aceptación representativa para la clasificación de patatas
Hable con nuestro equipo de ingeniería sobre su prueba de aceptación para la clasificación de patatas. Envíe muestras del cultivo que incluyan patatas aceptables, defectos relevantes y clasificaciones límite, junto con la condición lavada o sin lavar, el intervalo de tamaños, la mezcla de defectos prevista, el caudal objetivo, las reglas de clasificación, los límites propuestos de falsos rechazos y defectos no detectados, la disposición del emplazamiento y los servicios disponibles. Podemos utilizar estos datos para definir la revisión de la configuración y las condiciones de la prueba.
- La CASL-2X-1800 tiene una capacidad indicada de 40 t/h.
- La CASV-2X-1200 tiene una capacidad indicada de 20 t/h.
- La CASL-2X-1800 combina visión artificial, detección por infrarrojo cercano y soplado de aire a alta presión.
- La CASV-2X-1200 utiliza rodillos de acero inoxidable para hacer girar el material durante una inspección de 360° y un dispositivo de dedos de plástico para retirar productos no conformes.
Preguntas frecuentes
¿Cuál es el denominador correcto para la tasa de falsos rechazos de una clasificadora óptica?
Divida el número de patatas aceptables enviadas al rechazo entre el número de patatas aceptables que entran en la prueba y multiplique después por 100%. Dividir los rechazos aceptables entre todas las patatas rechazadas mide, en cambio, la composición de la salida de rechazo. Registre tanto los recuentos como el porcentaje y utilice las mismas reglas de clasificación de referencia durante toda la prueba.
¿Cómo deben medirse los defectos no detectados durante la aceptación?
Divida las patatas defectuosas que llegan a la salida aceptada entre las patatas defectuosas que entran en la prueba. Comunique los resultados por categoría de defecto y en conjunto, con un criterio explícito para las patatas que presentan varios defectos. La proporción de defectuosas en la salida aceptada es una medida independiente de la calidad de salida y depende de la mezcla de defectos de entrada.
¿Debe utilizar la prueba patatas lavadas o sin lavar?
Utilice la presentación requerida por el proyecto. Si deben manipularse patatas lavadas y sin lavar, pruébelas y comunique los resultados por separado. Registre la cobertura de tierra, la humedad y la limpieza óptica, ya que afectan a las condiciones de prueba. El alcance de detección declarado del producto con rechazo por aire incluye material lavado o sin lavar; no extienda automáticamente esta afirmación a otra configuración.
¿La rotación de los rodillos garantiza que se detecte cualquier defecto de las patatas?
No. El producto de rodillos hace girar el material para una inspección de 360°, pero este mecanismo no establece el rendimiento de detección para todos los defectos o condiciones del cultivo. Observe la presentación real durante la prueba y puntúe muestras etiquetadas de forma independiente. Ni la rotación ni la terminología de detección por infrarrojo cercano deben considerarse una prueba de capacidades para defectos internos no probados.
¿Puede una clasificadora superar la aceptación a un caudal inferior al caudal de producción propuesto?
Una prueba a menor caudal puede establecer la trazabilidad y ayudar a diagnosticar problemas de presentación o desviación, pero no demuestra la aceptación en la condición de producción propuesta. Puntúe una prueba al caudal operativo previsto, con material representativo y límites de error acordados. Registre el caudal medido de la prueba por separado de la capacidad indicada del equipo.
Nota de ingeniería
La aceptación del proyecto debe vincular muestras clasificadas de forma independiente con la presentación prevista del cultivo, el caudal operativo y las reglas de calidad. Los denominadores de error separados y la contabilización completa de las salidas hacen interpretable la prueba; las conclusiones siguen limitadas a las condiciones y categorías realmente probadas.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish