
要使薯条颜色检测具有重复性,需要在同一加工阶段取样,记录制备方法,保持处理方式一致,并约定颜色判定参考。对同一材料重复检测有助于评估测量变异;独立采集的样品可反映抽样变异。检测设置应可追溯,样品处理应与生产线产能分开评估。
实用要点
- 比较同一加工阶段的样品,并记录制备过程和时间。
- 确保各组结果的颜色参考和检测设置可追溯。
- 区分留存材料的重复检测与独立采集样品的检测。
- 将样品容量和检测效率与生产线产能分开评估。
颜色变化何时可能源于抽样变化
只有下一份报告所对应的样品具有可比性,薯条颜色报告才有实际价值。如果一名操作人员采集刚制备好的薯条,另一名采集放置时间不同的材料,即使生产工艺没有明显变化,检测结果也可能不同。实际操作中需要判断:观察到的变化究竟来自产品,还是来自取样、制备及送检呈样方式。
我们建议先明确需要作出的判定,再制定抽样流程。批次比较、工艺调整和客户验收可能需要不同的抽样安排,但都需要稳定的比较依据。应随检测结果一并记录加工阶段、批次标识、采集时间及制备过程。缺少这些背景信息的颜色等级可以描述受检薯条,却难以为整个批次提供充分证据。
固定加工阶段与制备条件
为每组比较选择一个采集点,并作出足够明确的描述,使其他操作人员也能在同一位置取样。最终制备前与最终制备后的材料应分别记录。如果样品需要油炸或其他制备步骤,应采用适合该产品的约定流程,并记录实际条件。不同配方可能改变外观,因此统一的检测方法无法弥补制备条件失控带来的影响。
记录样品的来源时间、制备时间和检测时间。同时记录相关处理条件,包括检测前的冷却、沥液、放置或表面处理。设定一致的制备至测量间隔或约定时间窗口,并在解读趋势前检查偏离情况。我们的薯条品质、颜色与粉体检测指南可帮助将外观检测纳入更全面的检测计划,同时明确各项检测的不同目的。
明确颜色判定的含义
颜色检测通过参考样例和分类规则,将观察到的外观转化为判定结果。这些规则应对应买方的实际需求:整体颜色等级、外观不均、局部变色,或其他明确定义的外观缺陷。试验前应就参考样例及临界样品的处理方式达成一致。同时明确报告是统计各类别的薯条数量、记录同一根薯条的多项缺陷,还是给出单一最终分类。
每组比较都应保留参考标识和检测设置。相机观察条件、照明和呈样方式可能影响外观测量;应在试验中评估其一致性,但不应默认设备具备任何特定的调节或记录功能。如果拟选设备允许更改设置,应通过现有控制功能或外部试验记录表记录这些变化。判定参考一经修订,就应采用新的比较基准,除非已证明其与原参考之间的对应关系。
比较样品容量前,先确定检测范围
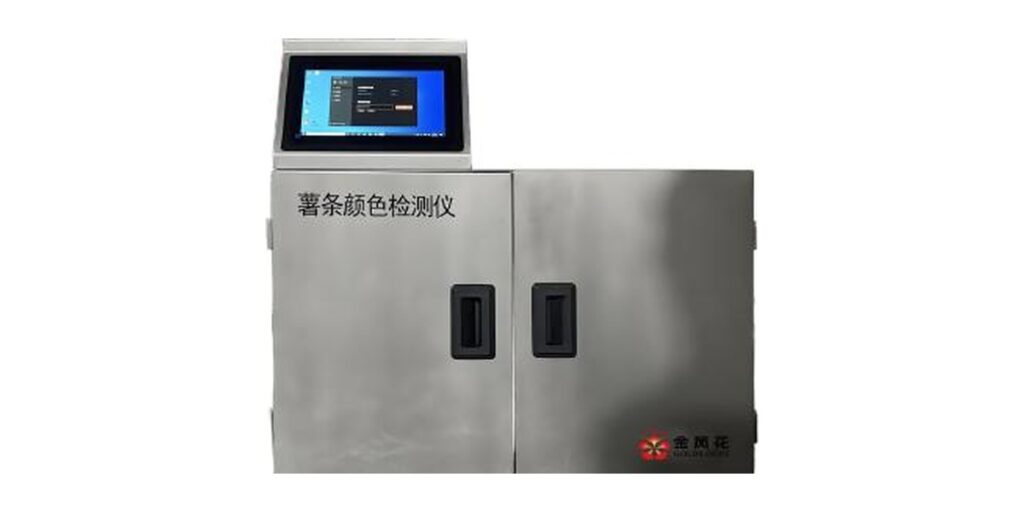
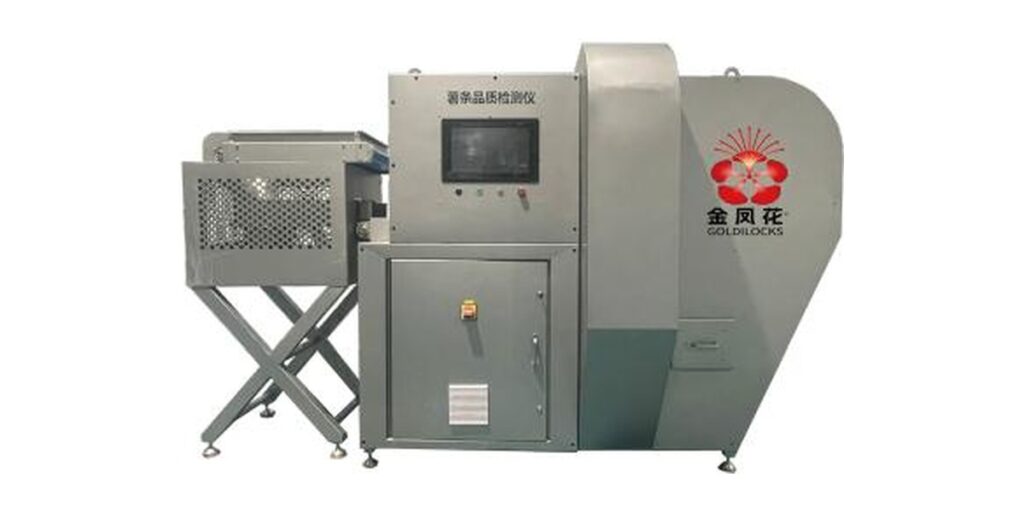
ATV-F-100 薯条颜色检测仪可自动检测薯条颜色等级及花条、糖端等不合格产品,采用多视觉与大模型技术识别轮廓、颜色和均匀性。ATV-F-X 薯条品质检测仪采用多角度相机和大模型,识别颜色、缺陷、长度、数量、薄膜、粘连、断裂和绿头;其标示适用范围还包括薯片、薯饼和波纹薯制品生产线。
选择检测范围时,应先列出样品报告必须支持的判定事项。以颜色为重点的评估和更全面的外观品质评估,需要不同的参考标签与验收证据。两款设备的有效检测容量采用不同计量基准:一款按条数计,另一款按质量计。不了解样品条数和质量分布,就无法直接比较。标示的检测效率应视为检测规格,不能据此确定整条生产线以 t/h 表示的产能。
| 参数 | ATV-F-100 | ATV-F-X | 选型意义 |
|---|---|---|---|
| 有效检测容量与检测效率 | 有效检测容量为 100 条 | 有效检测容量为 2 kg;检测效率最高可达 600 条/min | 条数、样品质量和检测速率是不同的量,均不能据此确定生产线以 t/h 表示的产能。 |
| 视觉识别范围 | 轮廓、颜色和均匀性;薯条颜色等级及花条、糖端等不合格产品 | 颜色、缺陷、长度、数量、薄膜、粘连、断裂和绿头 | 所需参考标签和报告判定事项应与标示的检测范围相匹配。 |
| 功率 | 0.5 kW | 1.5 kW | 设备评审应采用标示功率;该数值并不表示每份样品的能耗。 |
| 电压 | AC220V/50Hz | AC220V/50Hz | 两款检测仪标示的供电要求相同。 |
| 尺寸 | 960 × 730 × 914 mm | 2618 × 1204 × 1573 mm | 这些尺寸可用于初步空间规划;操作通道需另行评审布局。 |
让抽样流程对应判定需求
样品量一致并不意味着样品具有代表性。只选择容易取到、完整或颜色相近的薯条,可能使结果产生偏差。应明确采集位置和时间,并在与判定相关的生产时段内分次取样。比较过程中保持采集方法不变。如果将不同生产时段的样品合并,应保留各时段标识,以便调查异常时段,而不是让其被平均值掩盖。
只要对试验有用,就应同时记录质量和条数,即使设备的有效检测容量仅以其中一种方式表示。应区分采集的薯条、实际呈样的薯条,以及获得有效检测结果的薯条。提前约定碎条、重叠薯条及不符合所选产品定义的材料如何处理。可结合我们的马铃薯加工解决方案审视样品与实际工艺的关系,并将检测任务和抽样间隔与生产线产量目标分别说明。
用重复检测和重新抽样回答不同问题
对同一留存样品重复检测,可检验检测流程在约定条件下能否给出一致判定。独立采集另一份样品,则检验产品变异与抽样变异的综合影响。调试期间应开展这两类试验,并分别保留结果。仅重复检测同一材料,无法证明常规样品代表整个批次;仅检测新采样品,也无法单独识别检测流程对结果不一致的影响。
在一个假设试验中,同一留存样品的两次检测结果十分接近,而不同时间采集的样品呈现不同的颜色分布。这种情况提示应关注生产变异或采集时间。如果留存材料的重复检测结果不一致,应先检查呈样方式、放置过程和设置。留存食品样品在试验期间可能发生变化,因此应记录经过的时间,避免将所有差异都归因于检测仪。可使用诊断矩阵选择下一项受控比较。
| 观察到的情况 | 受控比较 | 记录内容 | 解读限制 |
|---|---|---|---|
| 同一留存样品被分入不同类别 | 保持参考和设置不变,重复检测,并记录每次呈样方式 | 可行时记录单根薯条标识、类别判定、经过时间和处理方式 | 样品变化和呈样差异都可能产生影响;仅凭结果不一致无法确定原因。 |
| 重复检测结果一致,但新采样品结果不同 | 按约定安排,在同一明确的加工阶段分别采集样品 | 采集时间、批次标识、质量、条数和制备过程 | 在将差异归因于检测前,应先调查采集和产品变异。 |
| 判定差异集中在颜色分界附近 | 依据约定参考复核临界薯条 | 参考判定、有争议的标签和适用分类规则 | 即使观察条件一致,分界不明确也可能造成判定差异。 |
| 制备或放置方式改变后,结果发生变化 | 在原流程和修订流程下比较相匹配的材料 | 实际制备条件及制备至检测的时间间隔 | 在评估可比性之前,不应合并这两组结果。 |
| 总体一致率看似可接受,但某项缺陷识别表现较差 | 按约定的各缺陷类别分别审核结果 | 参考类别数量和检测仪判定差异 | 总体一致率可能掩盖少见类别证据不足的问题。 |
用已标注样品和条件记录验收检测方法
准备一组验收样品,覆盖预期产品范围、相关缺陷及临界颜色样例。在评估检测仪结果前,通过约定的审核方法确定参考判定。按类别记录判定差异,避免较高的总体一致率掩盖设备对重要但少见缺陷的识别不足。验收方案应明确样品组成、重复检测安排、处理条件,以及解决参考标签争议的规则。
测试前应与买方约定数值验收标准;本文不提供通用容差。应单独评估标示的检测效率,针对明确的任务记录样品质量、条数、呈样条件和耗时。估算操作人员工作量时,应计入装料、制备和出具报告的时间。我们的人工智能视觉马铃薯加工设备采购清单提供相关问题,帮助明确检测范围及采购决策所需的证据。
在证据范围内解读外观检测结果
颜色和缺陷的视觉检测结果描述的是记录条件下受检材料的外观,不能直接测量糖浓度、确定丙烯酰胺含量,也不能替代独立的化学检测。即使缺陷标签中含有“糖”字,在此仍属于外观分类。如果采购决策需要化学信息,应明确所需的独立检测,并将其样品标识与外观检测记录关联,但不能将两类结果视为可互换。
日常运行中,应将抽样流程、参考标识、设置记录和验收报告一并保存。当制备方式、产品形态或判定参考发生变化时,应先开展受控比较,再将新结果并入现有趋势。有效的报告应让读者能够区分产品外观变化与测量条件变化。我们可结合您的样品材料和运行要求评审检测任务,以确定合适的设备评估方案。
明确您的薯条抽样与验收试验
与我们的工程团队讨论薯条检测试验。请提供有代表性的原料和制备后产品样品、产品形态与尺寸范围、采集阶段、制备流程、放置间隔、所需颜色与缺陷判定、样品质量和条数、抽样频率、生产目标及拟定验收标准。
- ATV-F-100:有效检测容量为 100 条。
- ATV-F-X:有效检测容量为 2 kg;检测效率最高可达 600 条/min。
- ATV-F-100:0.5 kW;AC220V/50Hz。
- ATV-F-X:1.5 kW;AC220V/50Hz。
常见问题
100 条有效检测容量能与 2 kg 有效检测容量直接比较吗?
这两项规格采用不同的样品容量计量基准。直接比较需要了解拟检测产品样品的实际质量和条数,包括尺寸分布及碎条处理方式。应使用有代表性的材料评估所需检测任务,并将样品容量与检测效率分开考虑。
最高可达 600 条/min 的检测效率能确定生产线产能吗?
标示的检测效率描述按条数计量的检测速率,不能据此确定整条生产线以 t/h 表示的产能。实际工作量评估还需要样品质量、条数、采集频率,以及制备、装料和出具报告的时间。应针对拟检测产品,在约定的试验条件下评估该速率。
应将同一样品检测两次,还是另采一份样品?
两种方法都应使用,但目的不同。再次检测留存材料有助于评估检测流程的一致性,前提是记录处理方式和经过的时间。采集新样品则包含产品与抽样变异。将这些结果分别记录,有助于判断结果不一致时应复核检测流程,还是进一步检查采集条件。
薯条颜色检测结果应附带哪些制备信息?
记录采集阶段、批次标识、来源时间、制备流程和实际制备条件。同时记录制备与检测时间,以及相关的冷却、沥液、放置或表面处理。采用一致的制备至检测间隔或约定时间窗口,才能在可比的处理条件下解读外观差异。
糖端的视觉分类能替代化学检测吗?
糖端的视觉分类是在检测仪标示范围内对外观进行识别,不能提供糖浓度,也不能确定丙烯酰胺含量。如果决策需要化学信息,应采用另行规定的检测,并保持样品标识对应一致,以便结合审阅外观与化学检测结果,而不将两者视为等同。
工程说明
项目条件应明确产品形态、采集阶段、制备流程、判定参考和检测工作量。验收应采用有代表性的已标注样品,记录设置,并分别评估重复检测、新样品抽样和检测效率。

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish