
Los ensayos reproducibles de color en patatas fritas requieren muestras tomadas en la misma fase del proceso, un método de preparación documentado, una manipulación uniforme y una referencia acordada para decidir la clasificación del color. La inspección repetida del mismo material ayuda a evaluar la variación de la medición; las muestras recogidas de forma independiente revelan la variación del muestreo. Mantenga la trazabilidad de los ajustes de inspección y evalúe la manipulación de las muestras por separado de la capacidad de producción de la línea.
Puntos clave
- Compare muestras de la misma fase del proceso con la preparación y los tiempos registrados.
- Mantenga la trazabilidad de la referencia de color y de los ajustes de inspección entre las series de resultados.
- Separe la inspección repetida del material conservado de las muestras recogidas de forma independiente.
- Evalúe la capacidad de muestra y el rendimiento de detección por separado de la capacidad de producción de la línea.
Cuándo un cambio de color puede deberse al muestreo
Un informe de color de patatas fritas solo resulta útil si el siguiente informe corresponde a una muestra comparable. Si un operario recoge tiras recién preparadas y otro recoge material tras un periodo de espera distinto, sus resultados pueden diferir aunque el proceso de producción no haya cambiado de forma significativa. El reto operativo consiste en determinar si el cambio observado se debe al producto o a la forma en que se seleccionó, preparó y presentó para la inspección.
Recomendamos definir la decisión que se desea tomar antes de establecer la rutina de muestreo. La comparación de lotes, un ajuste del proceso y una comprobación de aceptación por parte del cliente pueden requerir calendarios de muestreo distintos, pero todos necesitan una base de comparación estable. Registre la fase del proceso, la identificación del lote, la hora de recogida y el historial de preparación junto con el resultado. Sin ese contexto, una clasificación del color puede describir las piezas inspeccionadas, pero aportar pocas pruebas sobre el conjunto del lote.
Fije la fase del proceso y las condiciones de preparación
Elija un punto de recogida para cada serie de comparaciones y descríbalo con suficiente precisión para que otro operario pueda utilizarlo. El material anterior a la preparación final y el posterior deben tener registros separados. Cuando las muestras requieran fritura u otra etapa de preparación, utilice un procedimiento acordado y adecuado al producto, y registre las condiciones reales. Las distintas recetas pueden modificar el aspecto, por lo que un método de inspección común no puede compensar una preparación sin controlar.
Incluya la hora de origen de la muestra, la hora de preparación y la hora de inspección. Registre las condiciones de manipulación pertinentes, incluidos el enfriamiento, el escurrido, la espera o los tratamientos superficiales aplicados antes de la inspección. Establezca un intervalo uniforme o una ventana acordada entre la preparación y la medición, y compruebe las desviaciones antes de interpretar una tendencia. Nuestra guía de ensayos de calidad, color y polvo en patatas fritas ayuda a situar la inspección visual dentro de un plan de ensayos más amplio, manteniendo diferenciado el propósito de cada ensayo.
Acuerde qué significa la clasificación del color
La inspección del color convierte el aspecto observado en una decisión mediante una referencia y unas reglas de clasificación. Estas reglas deben responder a la pregunta concreta del comprador: clasificación global del color, aspecto irregular, decoloración localizada u otro defecto visual definido. Acuerde los ejemplos de referencia y el tratamiento de las piezas limítrofes antes del ensayo. Especifique también si el informe cuenta las piezas de cada categoría, registra varios defectos en una misma pieza o asigna una única clasificación final.
Conserve la identificación de la referencia y los ajustes de inspección con cada serie de comparaciones. Las condiciones de captación de la cámara, la iluminación y la presentación pueden influir en las mediciones visuales; evalúe su uniformidad durante el ensayo sin dar por supuesto que se suministra una función concreta de ajuste o registro. Si el equipo propuesto permite modificar los ajustes, registre los cambios mediante los controles disponibles o en una hoja de ensayo externa. Una referencia de decisión revisada establece una nueva base de comparación, salvo que se haya demostrado su relación con la referencia anterior.
Elija el alcance de inspección antes de comparar la capacidad de muestra
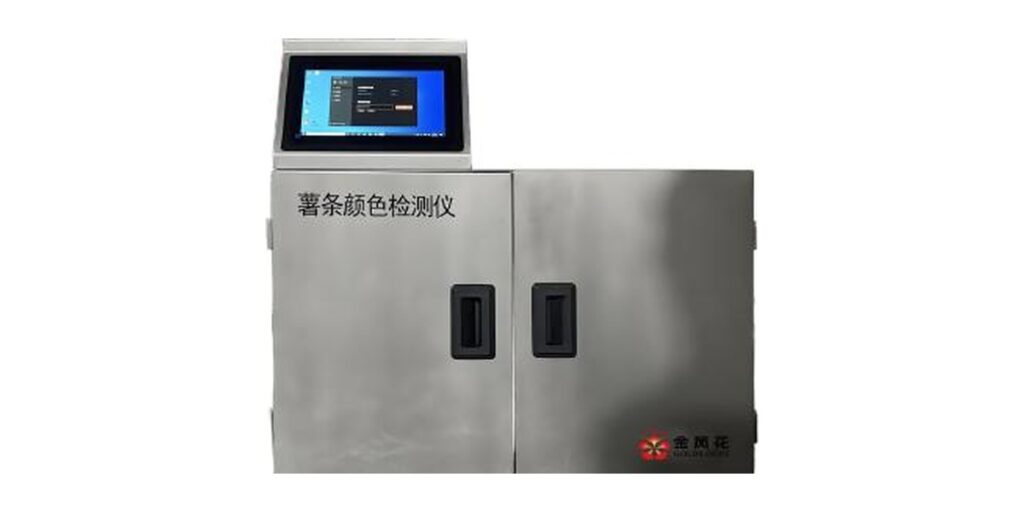
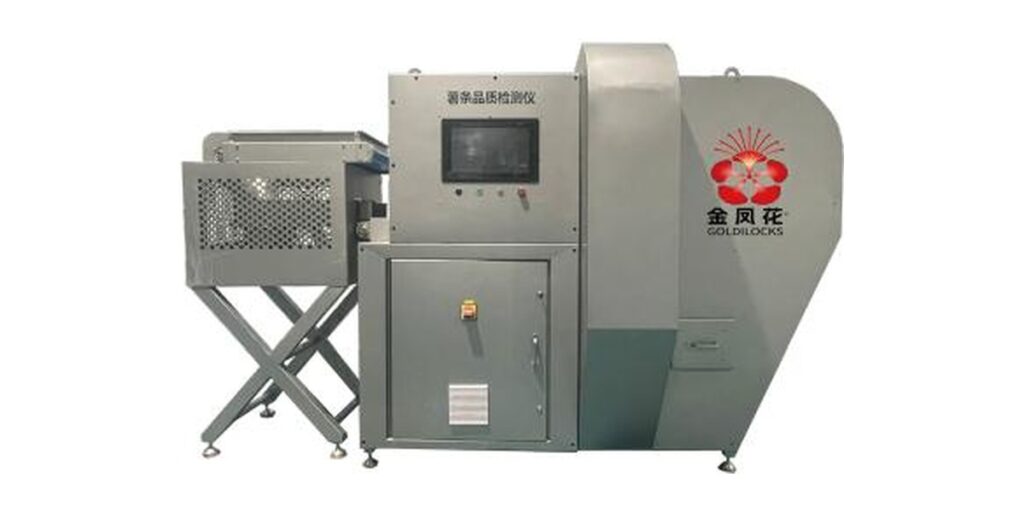
El detector de color de patatas fritas ATV-F-100 detecta automáticamente la clasificación del color de las patatas fritas y los productos no conformes, como las tiras con manchas de color y los extremos oscurecidos por azúcares. Su tecnología de visión múltiple y de modelos de gran tamaño identifica el contorno, el color y la uniformidad. El detector de calidad de patatas fritas ATV-F-X utiliza cámaras multiángulo y un modelo de gran tamaño para identificar el color, los defectos, la longitud, la cantidad, las películas finas, la adherencia, las roturas y los extremos verdes; su alcance declarado también incluye líneas de producción de patatas chips, tortitas de patata y patatas onduladas.
Para elegir entre estos alcances de inspección, enumere las decisiones que debe respaldar el informe de la muestra. Una evaluación centrada en el color y una evaluación más amplia de la calidad visual requieren etiquetas de referencia y pruebas de aceptación distintas. Los volúmenes útiles se expresan sobre bases diferentes: piezas en un detector y masa en el otro. No pueden compararse directamente sin conocer el número de piezas de la muestra y su distribución de masas. Considere el rendimiento de detección declarado como una especificación de inspección; no establece la capacidad de producción de toda la línea en t/h.
| Parámetro | ATV-F-100 | ATV-F-X | Criterio de selección |
|---|---|---|---|
| Volumen útil y rendimiento de detección | Volumen útil de 100 piezas | Volumen útil de 2 kg; rendimiento de detección de hasta 600 piezas/min | El número de piezas, la masa de la muestra y la velocidad de inspección describen magnitudes distintas; ninguna establece la capacidad de producción de la línea en t/h. |
| Alcance de identificación visual | Contorno, color y uniformidad; clasificación del color de las patatas fritas y productos no conformes, como tiras con manchas de color y extremos oscurecidos por azúcares | Color, defectos, longitud, cantidad, películas finas, adherencia, roturas y extremos verdes | Ajuste las etiquetas de referencia necesarias y las decisiones del informe al alcance de inspección declarado. |
| Potencia | 0.5 kW | 1.5 kW | Utilice la potencia declarada en la revisión del equipo; no cuantifica la energía por muestra. |
| Tensión | AC220V/50Hz | AC220V/50Hz | Ambos detectores especifican la misma alimentación eléctrica. |
| Dimensiones | 960 × 730 × 914 mm | 2618 × 1204 × 1573 mm | Utilice estas dimensiones para la planificación inicial del espacio; el acceso operativo requiere una revisión independiente de la distribución. |
Adapte el muestreo a la decisión que debe respaldar
Un tamaño de muestra uniforme no garantiza por sí solo una muestra representativa. Seleccionar únicamente tiras accesibles, intactas o de color similar puede sesgar el resultado. Defina dónde y cuándo se recoge el material, y tome porciones a lo largo del intervalo de producción pertinente para la decisión. Mantenga el mismo método de recogida durante la comparación. Si se combinan distintos periodos de producción, conserve su identificación para poder investigar un intervalo atípico en lugar de diluirlo en un promedio.
Registre tanto la masa como el número de piezas cuando sean útiles para el ensayo, aunque el volumen útil del equipo se exprese mediante una sola de estas magnitudes. Distinga entre las piezas recogidas, las presentadas y las que tienen resultados de inspección utilizables. Acuerde cómo se tratarán los fragmentos, las piezas superpuestas y el material que quede fuera de la definición de producto elegida. Revise la relación de la muestra con su proceso mediante nuestras soluciones de procesamiento de patatas, indicando la tarea de inspección y el intervalo de muestreo por separado del objetivo de producción de la línea.
Repita la inspección y tome nuevas muestras para responder a preguntas distintas
La inspección repetida de la misma muestra conservada permite comprobar si el procedimiento de inspección produce decisiones uniformes en las condiciones acordadas. La recogida independiente de otra muestra evalúa una combinación más amplia de variación del producto y del muestreo. Realice ambos ejercicios durante la puesta en marcha y mantenga sus resultados separados. Repetir únicamente la inspección del mismo material no permite establecer que una muestra rutinaria represente al lote; utilizar solo muestras nuevas no permite aislar la contribución del procedimiento de inspección a las discrepancias.
En un ensayo hipotético, dos inspecciones de una misma muestra conservada coinciden en gran medida, mientras que las muestras recogidas en distintos momentos presentan distribuciones de color diferentes. Este patrón dirige la atención hacia la variación de la producción o el momento de recogida. Si las inspecciones repetidas del material conservado discrepan, examine primero la presentación, el historial de espera y los ajustes. Las muestras alimentarias conservadas pueden cambiar durante el ejercicio, por lo que debe registrar el tiempo transcurrido y evitar atribuir todas las diferencias al detector. Utilice la matriz de diagnóstico para elegir la siguiente comparación controlada.
| Patrón observado | Comparación controlada | Datos que registrar | Límite de interpretación |
|---|---|---|---|
| La misma muestra conservada recibe clasificaciones diferentes | Repita la inspección sin cambiar la referencia ni los ajustes; documente la presentación en cada ocasión | Identificación de las piezas cuando sea viable, decisiones de categoría, tiempo transcurrido y manipulación | Los cambios de la muestra y las variaciones de presentación pueden influir; la discrepancia por sí sola no identifica la causa. |
| La inspección repetida es uniforme, pero las muestras nuevas difieren | Recoja muestras independientes en la misma fase definida siguiendo el calendario acordado | Horas de recogida, identificación de los lotes, masa, número de piezas e historial de preparación | Investigue la variación de la recogida y del producto antes de atribuir las diferencias a la inspección. |
| Las discrepancias se concentran cerca de un límite de color | Revise las piezas limítrofes frente a la referencia acordada | Decisiones de referencia, etiquetas controvertidas y regla de clasificación aplicable | Un límite poco claro puede generar discrepancias incluso cuando las condiciones de observación son uniformes. |
| Los resultados cambian tras modificar la preparación o la espera | Compare material equivalente con los procedimientos anterior y revisado | Condiciones reales de preparación e intervalo entre preparación e inspección | No combine las dos series de resultados hasta haber evaluado su comparabilidad. |
| La concordancia global parece aceptable, pero el rendimiento ante un defecto es deficiente | Revise los resultados por separado para cada categoría de defecto acordada | Recuentos por categoría de referencia y discrepancias del detector | La concordancia global puede ocultar pruebas insuficientes para una categoría poco frecuente. |
Valide el método con muestras etiquetadas y condiciones registradas
Prepare un conjunto de muestras de aceptación que incluya la variedad de productos prevista, los defectos pertinentes y ejemplos de color limítrofes. Establezca las decisiones de referencia mediante un método de revisión acordado antes de evaluar los resultados del detector. Registre las discrepancias por categoría para que una concordancia global elevada no oculte un rendimiento deficiente ante un defecto importante y poco frecuente. El protocolo de aceptación debe definir la composición de las muestras, las repeticiones, las condiciones de manipulación y la regla para resolver las etiquetas de referencia controvertidas.
Acuerde con el comprador los criterios numéricos de aceptación antes de realizar los ensayos; este artículo no proporciona una tolerancia universal. Evalúe por separado el rendimiento de inspección declarado, registrando la masa de la muestra, el número de piezas, las condiciones de presentación y el tiempo transcurrido para una tarea definida. Incluya el tiempo de carga, preparación y elaboración de informes al estimar la carga de trabajo del operario. Nuestra lista de comprobación para la adquisición de equipos de procesamiento de patatas con visión por IA ofrece preguntas relacionadas para definir el alcance de inspección y las pruebas necesarias para decidir una compra.
Interprete los resultados visuales dentro de sus límites
Los resultados visuales de color y defectos describen el aspecto inspeccionado en las condiciones registradas. No miden directamente la concentración de azúcares, no determinan el contenido de acrilamida ni sustituyen un ensayo químico independiente. Incluso una etiqueta de defecto que contenga la palabra azúcar sigue siendo una clasificación visual en este contexto. Si una decisión de compra requiere información química, especifique el ensayo independiente pertinente y vincule la identificación de su muestra al registro visual, sin tratar ambos resultados como intercambiables.
Para el funcionamiento rutinario, conserve juntos el procedimiento de muestreo, la identificación de la referencia, el registro de ajustes y el informe de aceptación. Cuando cambien la preparación, el formato del producto o la referencia de decisión, realice una comparación controlada antes de incorporar los nuevos resultados a una tendencia existente. Un informe útil permite al lector distinguir los cambios en el aspecto del producto de los cambios en las condiciones de medición. Podemos revisar esa tarea de inspección con sus muestras y requisitos operativos para definir una evaluación adecuada del equipo.
Defina su ensayo de muestreo y aceptación de patatas fritas
Consulte con nuestro equipo de ingeniería sobre un ensayo de inspección de patatas fritas. Envíe muestras representativas de la cosecha y del producto preparado, el formato del producto y su intervalo de tamaños, la fase de recogida, el procedimiento de preparación, el intervalo de espera, las decisiones requeridas sobre color y defectos, la masa de la muestra y el número de piezas, la frecuencia de muestreo, el objetivo de producción y los criterios de aceptación propuestos.
- ATV-F-100: volumen útil de 100 piezas.
- ATV-F-X: volumen útil de 2 kg; rendimiento de detección de hasta 600 piezas/min.
- ATV-F-100: 0.5 kW; AC220V/50Hz.
- ATV-F-X: 1.5 kW; AC220V/50Hz.
Preguntas frecuentes
¿Puede compararse directamente un volumen útil de 100 piezas con uno de 2 kg?
Estas especificaciones expresan el volumen de muestra sobre bases diferentes. Una comparación directa requiere la masa real y el número de piezas de la muestra del producto previsto, incluida su distribución de tamaños y el tratamiento de los fragmentos. Utilice material representativo para evaluar la tarea de inspección requerida y mantenga separado el volumen de muestra del rendimiento de detección.
¿Un rendimiento de detección de hasta 600 piezas/min establece la capacidad de la línea de producción?
El rendimiento de detección declarado describe una velocidad de inspección basada en piezas. No establece la capacidad de producción de toda la línea en t/h. Una evaluación práctica de la carga de trabajo también necesita la masa de la muestra, el número de piezas, la frecuencia de recogida y los tiempos de preparación, carga y elaboración de informes. Evalúe la velocidad en las condiciones de ensayo acordadas para el producto previsto.
¿Debemos inspeccionar la misma muestra dos veces o recoger una segunda muestra?
Utilice ambos métodos para fines distintos. Volver a inspeccionar material conservado ayuda a evaluar la uniformidad del procedimiento de inspección, siempre que se registren la manipulación y el tiempo transcurrido. Recoger una muestra nueva incluye la variación del producto y del muestreo. Mantener estos resultados separados ayuda a determinar si una discrepancia requiere revisar la inspección o examinar más detenidamente las condiciones de recogida.
¿Qué detalles de preparación deben acompañar a un resultado de color de patatas fritas?
Registre la fase de recogida, la identificación del lote, la hora de origen, el procedimiento de preparación y las condiciones reales de preparación. Incluya las horas de preparación e inspección, así como el enfriamiento, escurrido, espera o tratamiento superficial pertinentes. Utilice un intervalo uniforme o una ventana acordada entre preparación e inspección para interpretar las diferencias de aspecto en condiciones de manipulación comparables.
¿Puede una clasificación visual de extremos oscurecidos por azúcares sustituir a los ensayos químicos?
Una clasificación visual de extremos oscurecidos por azúcares identifica el aspecto dentro del alcance de inspección declarado del detector. No proporciona una concentración de azúcares ni determina el contenido de acrilamida. Si una decisión requiere información química, utilice un ensayo especificado por separado y mantenga identificaciones coincidentes de las muestras para revisar conjuntamente los resultados visuales y químicos sin tratarlos como equivalentes.
Nota de ingeniería
Las condiciones del proyecto deben definir el formato del producto, la fase de recogida, el procedimiento de preparación, la referencia de decisión y la carga de trabajo de inspección. La aceptación debe utilizar muestras representativas etiquetadas, ajustes registrados y evaluaciones separadas de la inspección repetida, el muestreo nuevo y el rendimiento de inspección.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish