
马铃薯清理线换批需要明确批次边界,受控排出上一批原料,检查可接近的滞留点,并单独收集下一批最初排出的物料。完整薯块和松散物料应分别记录,再依据约定的项目标准评估批次带入情况。仅凭目视洁净不能确认批次已分离,也不能验证卫生清洁效果。
实用要点
- 同时为合格马铃薯物料流和废料流明确批次边界。
- 将完整薯块的批次带入与泥土、碎屑分开记录。
- 完成规定的隔离后,检查可接近的滞留点。
- 依据预先规定的抽样标准和明确限制验收程序。
明确上一批原料的结束边界
如果将停止进料视为批次结束,马铃薯清理线的换批就会变得难以控制。已经进入工艺流程的马铃薯可能继续向排出口移动,而泥土、碎屑和剔除的马铃薯则沿各自的路径排出。如果尚未掌握这些路径就送入下一批原料,最初排出的物料可能同时含有两批原料。实际需要解决的是建立一个可观察、可记录且可重复执行的批次边界。
明确前后两批原料的批次标识、各物料流的收集去向,以及谁有权批准下一批进料。将中断、临时积料以及返回设备再次处理的物料纳入考虑。建议将完整薯块与松散泥土和碎屑分开记录,因为它们反映的问题不同:能够识别批次来源的马铃薯可提供批次带入的证据,而杂物则可显示物料的滞留或释放位置。试验开始前,应商定过渡物料的暂存方式。
分别追踪薯块与杂质的流动路径
马铃薯清理机 BQX-16 / BQX-20 / BQX-24接收散装马铃薯,并将其送入液压清理辊。柔软的 PU 螺旋叶片、可调辊间距及双层杂质输送机用于清理和分离。根据这些结构,换批时需要观察不止一条物料路径。应分别观察薯块出口和杂质排出口;一个出口排料结束,并不能证明另一条路径也已排空。
在受控试验中,记录最后排出的薯块经过哪些位置,以及其后是否仍有杂物排出。随后按照适用的隔离程序检查可接近的表面。潜在滞留位置应根据实际安装情况确定,包括转接部位和排料连接处。不能仅凭清理机构推断人员如何接近相关部位,也不能认定设备能够完全排空。将各观察点与对应排料流关联起来的现场示意图,比笼统记录“设备已清理”更有用。
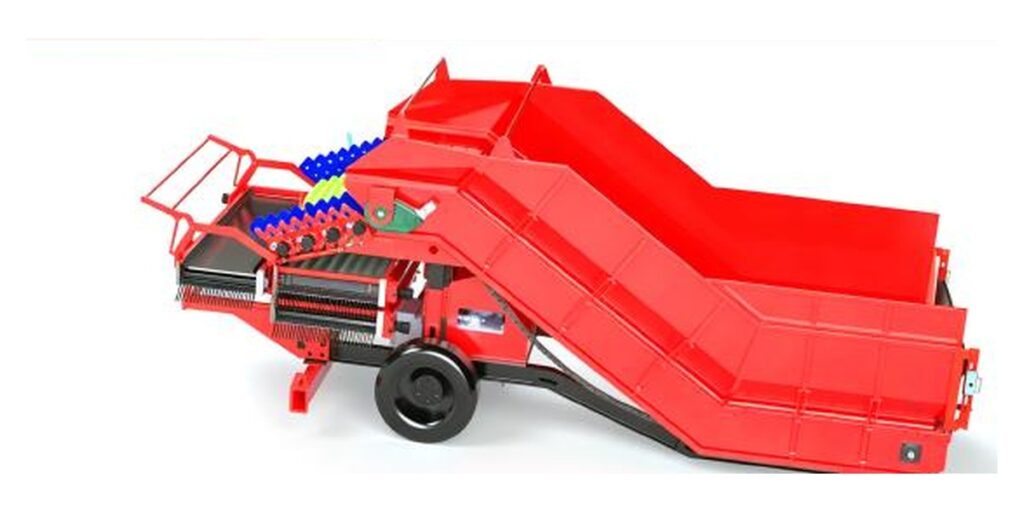
检查干式清理是否存在延迟排料
马铃薯干式清理机在马铃薯连续向前移动的过程中,通过旋转毛刷去除其表面泥土。长板型和短板型均可单独运行或接入生产线。规划换批时,应区分随最后排出的薯块一同离开的物料,以及在空载运行或下一批进料时才释放的物料。毛刷接触可以解释去土机理,但不能据此确定某种原料会留下多少残留。
观察上一批原料的状态,记录泥土是松散、结块,还是附着在表面。排料并完成隔离后,检查可接近的毛刷区域及周边表面,但不要假定所有内部区域都可见。如果下一批最初排出的物料中出现额外杂物,应将其位置和出现时间与此前的检查记录进行对照。这有助于区分残留清除不足与下一批原料新带入的泥土,不过仅凭外观可能仍无法确定两者的区别。
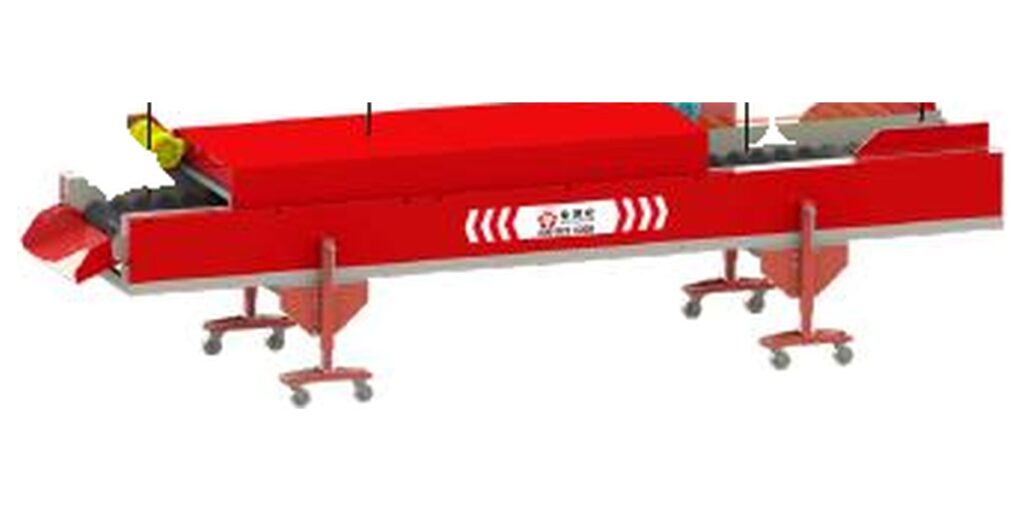
将检查台面和废料通道纳入检查
马铃薯人工挑选台采用链条驱动的不锈钢辊。摩擦作用使每个马铃薯旋转 360°,工人则将不合格薯块剔除至中央废料通道。因此,换批观察既要覆盖合格薯块的路径,也要覆盖废料去向。移走最后一个合格薯块,并不能证明剔除物已离开废料通道或其下游收集点。
对辊区、可接近的转接边缘和废料收集点分别安排观察。检查过程中发现的上一批薯块应由工人记录,并注明其滞留位置。废料清除与下一批放行应分别判定,不能因剔除物收集点已清空,就自动放行主要的马铃薯物料流。如果两批薯块外观相似,人工目视挑选无法可靠判断其来源。在这种情况下,物理隔离和有记录可查的过渡物料收集方法尤为重要。
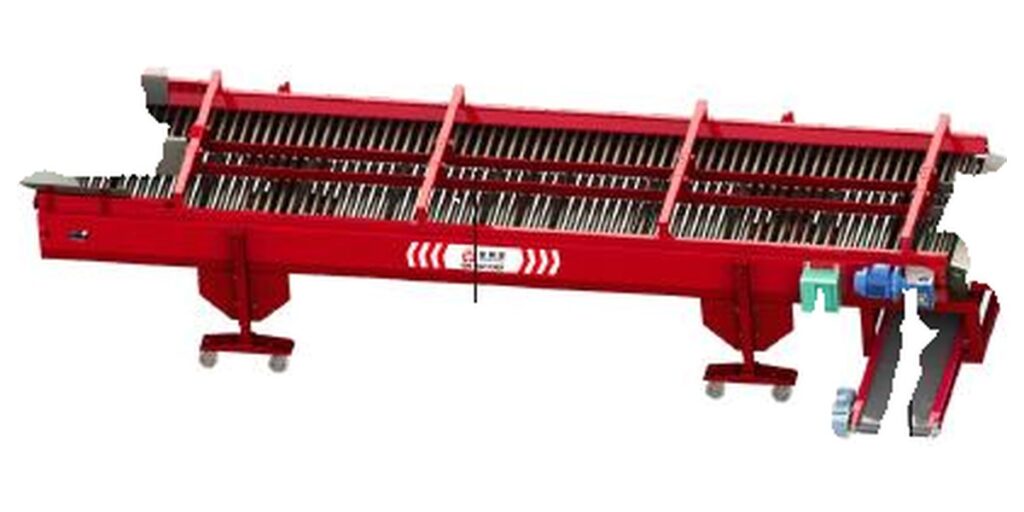
选择便于观察换批过程的配置
根据原料及其用途选择所需工艺环节,再核查操作人员如何观察和收集各排出口的物料。配置评审应考虑滞留点的接近条件、隔离暂存过渡物料所需的空间,以及合格品和废料路径的清晰标识。这些属于项目要求,不能视为设备默认具备的功能。我们的马铃薯输送与加工解决方案可作为讨论所需工艺顺序的起点。
各设备标示的处理能力差异较大,因此将这些环节连接起来,并不意味着它们具有相同的运行处理量。进料流量过大可能造成临时积料,使批次边界更难确定。结合实际转接方案和人员接近相关部位的安排,利用马铃薯输送与分选调试检查清单评审拟定进料量及各环节之间可能发生的积料。同时,应根据安装布局比较两种长度的干式清理机;仅凭设备尺寸无法预测残留量或换批所需时间。
| 产品或型号 | 标示处理能力 | 机构说明 | 工艺作用 |
|---|---|---|---|
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | 液压清理辊;柔软的 PU 螺旋叶片;可调辊间距;双层杂质输送机 | 散装马铃薯接收、去土、杂质分离及入库 |
| 马铃薯干式清理机 — 长板型 / 短板型 | 7-10 t/h | 在马铃薯连续向前移动的过程中,旋转毛刷去除其表面泥土 | 人工挑选、分级或包装前的干式清理;两种机型均可单独运行或接入生产线 |
| 马铃薯人工挑选台 | 5-15 t/h | 链条驱动的不锈钢辊;摩擦作用使每个马铃薯旋转 360°;中央废料通道 | 分级和包装前的马铃薯人工检查 |
分段独立收集,开展受控换批试验
采用有代表性的原料样品和约定的进料条件。记录上一批原料、设备设置、观察到的原料状态以及停止进料的时刻。继续收集上一批排出的物料,同时记录最后观察到的薯块及其后的杂物排出情况。接近设备或人工清除残留前,应遵照适用操作说明停机并完成隔离。逐一记录检查位置及清除的物料,不要仅以清理耗时作为依据。
经授权重新启动后,将下一批最初排出的物料按预先规定的连续区段分别收集。记录每个区段的质量或收集时间间隔、可识别的上一批薯块以及松散物料。试验前应明确识别方法。如果无法可靠区分两批原料,就不能仅凭外观报告马铃薯带入量的测定结果。在相关原料条件下重复换批试验,并保持收集方法一致,以便依据可比的观察结果评估程序变更的效果。
根据排料规律定位问题
如果首次收集的物料中集中出现上一批薯块,说明薯块路径中的某处可能仍有物料滞留。如果后续收集时断续出现上一批薯块,则应调查实际安装中的积料死角、转接部位或临时积料情况。薯块排出后才出现的杂物,需要另行检查杂质路径和可接近的残留位置。这些规律可以指导检查,但如果没有在可疑位置观察到相符现象,就不能据此证明某个具体机械原因。
每次只改变一个程序变量,例如排空顺序、可接近部位的残留清除方法,或过渡物料的收集边界,然后采用相同观察方法重复试验。例如,在一个假设试验中,首次收集的物料看似已无上一批薯块,但后续收集的物料中却出现一个可识别的上一批薯块。这一结果足以支持延长隔离收集范围并查找滞留点,却不能据此认定后续每一批都需要相同的固定等待时间。
| 观察结果 | 调查方向 | 记录或抽样措施 | 解读限制 |
|---|---|---|---|
| 下一批首次收集的物料中出现上一批薯块 | 主物料路径上的原料滞留 | 将该次收集的物料隔离;记录薯块数量和已检查的滞留位置 | 仅凭出口结果无法定位滞留点 |
| 后续收集的物料中断续出现上一批薯块 | 转接部位、积料死角或临时积料 | 继续分段收集,并将释放时间与观察结果对应 | 某一次收集未发现上一批薯块,并不能证明已完全排空 |
| 最后观察到的薯块排出后,仍有松散杂物排出 | 杂质排出路径和可接近的残留位置 | 单独收集杂物,并记录其排出位置 | 杂物数量不能直接衡量马铃薯带入量 |
| 下一批原料进入时,杂物增多 | 残留物释放和下一批原料携带的泥土 | 将下一批原料状态与清理后的检查结果进行比较 | 仅凭外观可能无法确定杂物来源 |
| 两批马铃薯外观相似 | 识别方法能否区分批次来源 | 记录这一限制,并将过渡阶段排出的物料单独暂存 | 目视抽样无法支持可靠的带入数量统计 |
按明确程序验收,并注明适用限制
试验前应设定验收标准:检查位置、约定方法下允许的带入量、过渡物料的处理方式,以及放行下一批所需的证据。将原料状态、进料设置、排料观察、残留清除和样品结果一并记录。规定时间的操作程序有助于操作人员安排工作,但其充分性必须与测试条件下的观察结果相联系。马铃薯输送与分选调试检查清单有助于将运行和转接检查与换批记录配套整理。
应明确说明限制。抽样可能漏检偶发滞留的薯块,无法接近的区域仍未得到核实,而外观相似的批次可能无法可靠识别。采用松散干土条件验证的程序,在泥土附着状态不同或薯块尺寸变化时,可能需要重新评估。目视残留检查和批次带入试验不能确认微生物层面的洁净程度,也不能验证卫生清洁效果。应依据约定的换批标准放行流程,并保留记录,为今后原料或配置变化提供明确的对比依据。
为您的马铃薯批次规划换批试验
向我们的工程团队提交您的换批要求,包括有代表性的原料样品、薯块尺寸范围、泥土状态、目标运行处理量、批次规模、批次分离要求、拟定工艺顺序、可供人员接近设备并进行操作的空间,以及验收抽样方法。请同时说明如何识别上一批薯块,以及过渡阶段的薯块和废料将在哪里收集。
- BQX-16 / BQX-20 / BQX-24 处理能力:40 t/h / 60 t/h / >90 t/h。
- 马铃薯干式清理机处理能力:7-10 t/h。
- 马铃薯人工挑选台处理能力:5-15 t/h。
- 人工挑选台采用链条驱动的不锈钢辊。摩擦作用使每个马铃薯旋转 360°,工人则将不合格薯块剔除至中央废料通道。
常见问题
马铃薯清理线换批需要多长时间?
这些产品没有经过验证的通用换批时间。应通过原料试验建立程序,记录上一批排料、可接近部位的残留清除情况,以及下一批最初排出的物料。可用于实际操作的时间必须对应已测试的原料状态、配置和约定验收标准。
空载运行能清除生产线内的所有马铃薯吗?
可以将空载运行作为受控排料程序的一部分进行观察,但它不能证明所有滞留薯块或碎屑都已排出。应在隔离后检查可接近的滞留位置,并评估单独收集的下一批排出物料。如果仍有物料持续排出,或后续出现上一批物料带入,就需要进一步调查该程序。
调整辊间距能解决混批问题吗?
可调辊间距是散装接收清理机已确认具备的清理和分离功能。其对换批带入的影响必须通过原料试验确定。应记录设置,并在一致条件下比较排料观察结果;仅凭这一功能不能确认完全排空或批次分离。
两批马铃薯外观相似时,如何测试批次带入?
如果两批原料无法通过外观区分,目视计数就不能可靠识别上一批薯块。在声称获得带入量测定结果之前,应商定合适的识别方法。同时,记录排料和可接近部位的残留观察结果,并将过渡阶段排出的物料隔离暂存,直至按照项目批次控制程序确定其去向。
换批试验成功是否意味着卫生清洁已通过验证?
换批试验是在记录的条件下评估规定的残留和批次带入标准,不能确认微生物层面的洁净程度,也不能验证卫生清洁方案。验收记录应明确注明检查表面、识别方法、抽样覆盖范围及任何无法接近的区域,确保结论不超出证据所能支持的范围。
工程说明
换批验收应明确原料状态、运行处理量、可接近的检查位置、批次识别方法及过渡物料的处理方式。结果仅适用于已测试的配置和抽样覆盖范围;原料状态或物料路径发生变化时,可能需要重新试验。
 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish