
检查马铃薯输送机交接处时,应先测量实际离带位置和承接表面,再在受控供料条件下观察落点。名义高度重叠仅可用于布局初筛。分别调整几何关系和相对带速,留意堆料,并比较匹配物料样品的即时损伤与后期检出的损伤。不存在通用的安全落差。
实用要点
- 测量工作表面和实际落点,而非设备总高度。
- 名义高度重叠及相近的标称处理能力仅可作为初筛信息。
- 先修正造成阻碍的几何布置,再通过调速处理堆料。
- 验收经过测试的运行范围,并分别评估即时和后期损伤。
先看落点,不要先看处理能力标称值
当马铃薯在输送机之间堆积时,提高带速可能只是转移问题,而非解决问题。承接输送带可能运走物料过慢,但也可能是马铃薯撞到边缘、落在输送带有效承载区域之外,或间歇性集中涌入。应将交接过程视为一个包含入口、落料区和出口的小流程。观察首层物料落在哪里,以及后续马铃薯从哪里开始堆积。
调整前,先明确运行问题:是稳定供料时堆积、低负荷时弹跳、供料骤增时洒落,还是交接后出现可见损伤。除预定供料量外,还应记录马铃薯尺寸范围、表面状态和进入交接处前已有的损伤。稀疏料流下看似正常的交接,在料层较厚时可能表现不同。建议每次只排查一处交接,避免其他位置的变化掩盖问题原因。
以同一基准测量离带与承接表面
按现场规程隔离设备后,以同一基准测量两端交接位置。记录上游输送带在物料离带处的表面高度、下游输送带在预期落点处的表面高度、水平间隙和横向对齐情况。同时记录两者之间可能成为首次接触面的任何边缘或导向件。设备总高度不能替代这些测量值:马铃薯是在工作表面之间移动,而不是在机架顶部之间移动。
垂直高差是有用的初始测量值,但未必等于完整的自由落体距离。输送带坡度、卸料位置和承接段倾角都可能改变接触位置。绘制侧面示意图并标出预期路径,但不要将其视为精确的轨迹预测。安装后,从允许的观察位置核对示意图与带料运行实况。马铃薯轻柔输送与输送机设计指南提供了减少物料路径突变的更广泛参考。
用名义高度重叠范围初筛交接方案
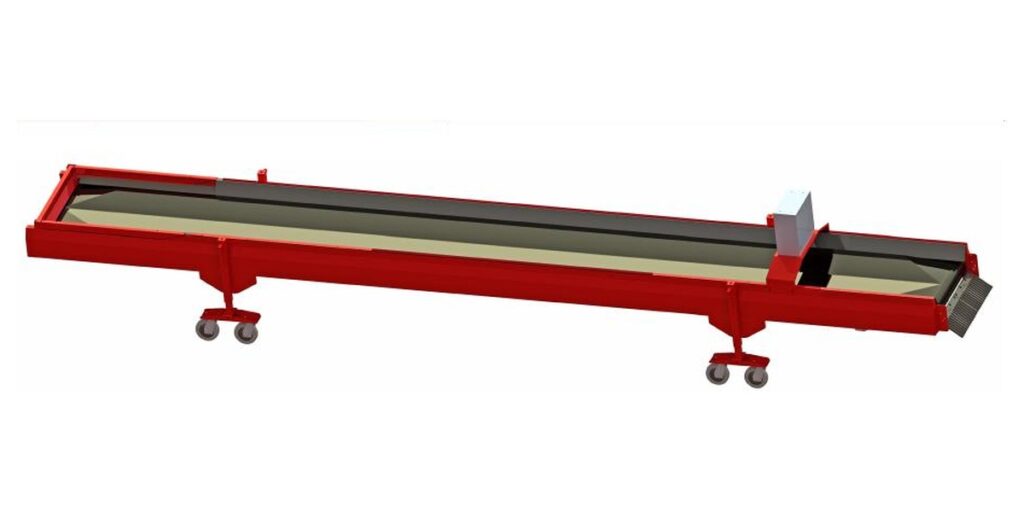
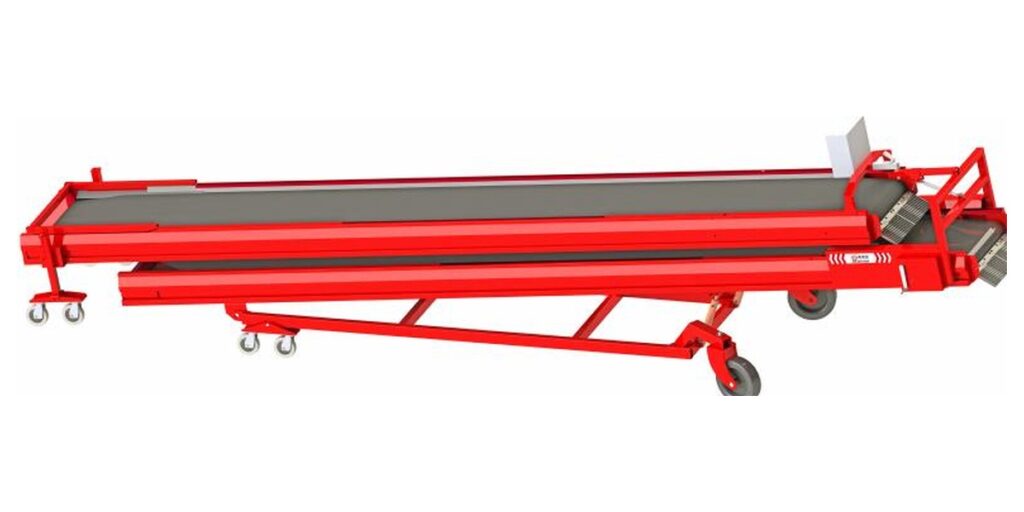
BSSJ8-08 输送机的标称进料高度为 800 mm,出料高度为 490-890 mm。BSS16-08 双层输送机的进料高度为 850-1150 mm,出料高度为 900-1450 mm。若由前者向后者卸料,标称出料高度与进料高度范围在 850-890 mm 重叠。这只是交接处名义高度的初筛结果,并不能证明两台设备可以直接衔接。
这些范围不能确定两台设备可同时实现的设置、水平净空、卸料方向或安装后输送带表面的基准高度。将拟定顺序反过来,高度比较结果也会改变。同样,两台设备的处理能力均标为约 80 t/h,并不意味着在特定物料条件或带速设置下流量匹配。请用下表识别布局方面需要核实的问题,再评估实际交接位置和带料运行情况,之后确定布置方案。
| 交接因素 | BSSJ8-08 | BSS16-08 | 对选型的意义 |
|---|---|---|---|
| 进料高度 | 800 mm | 850-1150 mm | 将承接位置与拟定的上游卸料位置进行比较。 |
| 出料高度 | 490-890 mm | 900-1450 mm | 先初筛拟定出料高度,再核查安装后的几何尺寸。 |
| 带宽 | 800 mm | 800 mm | 标称带宽相同,并不意味着交接处横向对齐。 |
| 处理能力 | 约 80 t/h | 约 80 t/h | 标称处理能力相近,并不能证明试验工况下流量匹配。 |
| 调节功能 | 高度和速度可调。 | 带速和高度可调。 | 可进行调节;未注明具体速度范围。 |
区分落料冲击与带速不匹配
自由落体距离越大,马铃薯接触承接表面前的向下速度通常越高。其影响还取决于落料表面、马铃薯姿态及周围物料。撞到刚性边缘与落到移动输送带上,两者的接触过程不同。物料层可能改变首次接触情况,也可能掩盖其下方的滚动、碰撞和堆积。不存在能够替代针对具体物料开展试验的通用安全落差。
除高度外,相对速度也很重要。马铃薯离开上游输送带后仍保留水平运动,下游承接输送带随后需要将其运走。承接表面速度较慢可能导致滚动或拥挤,明显较快则可能改变物料间距和接触状态。方向变化会使情况更加复杂。所选两款输送机均可调节速度和高度,但设备规格未给出速度范围。应将可用设置作为试验变量,而不是视为保证轻柔输送的解决方案。
先确定几何布置,再调速处理堆料
首先布置好承接表面,使马铃薯进入其有效承载区域时不会撞到机架边缘或阻挡物料的导向件。预定落料区应保持无堆料。如果名义高度不支持拟定的交接方案,应重新考虑布置,而不是假定更大的落差可以接受。任何新增过渡件或支撑件都属于项目专门设计的内容,不能据此认为任一输送机随附这些部件。
只有在物料路径合适后,才应通过调速建立稳定料流。即使承接输送带能及时清空落点,下游料层仍可能不合适,因此两处都要检查。假设某次试验显示,提高承接带速消除了堆料,却造成下一交接处物料过度散开,就需要重新评估整个交接过程。讨论我们的马铃薯处理生产线方案时,可以围绕这些交接要求展开,而不只依据处理能力标称值。
开展带料试验,每次只改变一个变量
先记录安装后的几何尺寸,并由负责调试的团队完成无料设备检查。随后以受控方式供料,观察落料区,再逐步接近预定运行工况。在能够安全测量的位置记录实际带速,或注明所用的可重复控制设置。除非已确定控制显示值与输送带运动之间的对应关系,否则不能将显示值视为实测带速。上游供料应保持足够稳定,以便比较连续采用的不同设置。
每次只改变一个变量:承接带速、上游带速或交接处几何关系。观察落点、弹跳、滚动、料层厚度,以及堆积是在增加还是消退。试验应包含事先约定的供料波动,而不能仅以完全稳定的运行情况作判断。在具有代表性的物料条件下重复验证表现较好的设置。使用马铃薯输送与分选调试检查表,使交接试验与整线验收记录保持一致,但不能用通用检查表替代直接观察。
| 观察到的现象 | 可能机理 | 下一步受控检查 | 需记录的证据 |
|---|---|---|---|
| 落点处堆料增加 | 物料到达量超过该处运走能力,或接触阻碍了物料移动。 | 保持供料稳定;改变承接带速前先检查接触位置。 | 堆料位置、随时间增长的情况,以及对单次调整的响应。 |
| 供料稀疏时马铃薯仍弹跳 | 落料接触或中间边缘主导了交接过程。 | 检查首次接触表面及实际离带至落点的几何关系。 | 接触位置、垂直高差及重复出现的现象。 |
| 马铃薯向后滚动或相互挤靠 | 相对速度、坡度或到达方向可能妨碍物料运走。 | 保持几何布置不变,比较可重复的承接带速设置。 | 速度设置、滚动方向和料层厚度。 |
| 仅在供料骤增时洒料 | 落料区无法容纳短时的物料到达模式。 | 其他设置不变,重复事先约定的供料波动。 | 供料骤增工况、洒料位置及恢复情况。 |
| 样品之间的后期损伤不同 | 交接接触可能是影响因素,但物料及评估条件可能干扰比较。 | 在相同评估条件下比较匹配的上游和下游样品。 | 批次标识、即时检查结果、存放条件及后期检查结果。 |
分别评估即时损伤与后期检出的损伤
试验前约定取样方法。紧邻交接处的上游和下游应采用相同的选样方法,采集数量相近的匹配样品。记录上游样品已有的切伤、擦伤及其他可见缺陷,避免将其直接归因于交接过程。及时检查下游样品是否出现新的可见损伤。每份样品都应标明物料批次、运行设置、供料条件和采集时间,否则后续比较可能混入不相关的工况。
对于后期才可检出的损伤,应另行评估。与买方质量团队约定样品存放条件、评估间隔和检查方法,并对上游与下游样品一致执行。此类结果应与即时可见损伤分开记录。短时间观察不能确定储藏结果,单凭后期发现的损伤也不能确定原因。验收应依据测试前约定的标准,对照已记录的交接工况和匹配样品作出判断。
明确验收运行范围,并保留操作维护空间
记录验收认可的交接尺寸、速度设置、物料条件及实际测试的供料范围。附上交接处照片或示意图、样品结果,以及导致堆料或不可接受接触的工况。验收应说明适用的运行范围,而不是宣称交接处适合所有马铃薯批次或所有处理量。马铃薯尺寸、表面状态、供料模式或卸料方向变化时,可能需要重新进行相关检查。
安装方必须依据现场规程评估夹点、防护、操作维护空间,以及交接处的调整和清洁方式。缩短设备间距可以减小间隙,但也可能妨碍操作维护;抬高出料位置可能改变支撑要求。这些属于安装条件限制,不能成为将手伸入运行中交接处的理由。我们依据几何尺寸和试验记录明确工艺要求,而安装及运行安排由负责的现场团队确定。
讨论您的马铃薯输送机交接要求
向我们的工程团队提交您的输送机交接要求,并提供带尺寸的侧视布局图、实测离带与承接高度、水平间隙、卸料方向、当前带速或可重复的设置、目标供料量、马铃薯尺寸范围及表面状态。请一并提供物料样品、交接处照片,以及拟定的即时和后期损伤验收标准。
- BSSJ8-08:进料高度 800 mm;出料高度 490-890 mm。
- BSS16-08:进料高度 850-1150 mm;出料高度 900-1450 mm。
- BSSJ8-08 处理能力:约 80 t/h。
- BSS16-08 处理能力:约 80 t/h。
常见问题
马铃薯在输送机之间的安全落差是多少?
不存在适用于所有物料和交接情况的通用安全落差。接触表面、到达方向、输送带运动、物料状态及周围马铃薯都会影响结果。应测量实际离带与落料表面,减少不必要的突兀接触,并通过代表性试验,结合样品即时及后期评估,约定验收标准。
850-890 mm 的名义重叠范围能证明这些输送机可以衔接吗?
不能。该重叠范围只是将一台设备的标称出料高度范围与另一台的标称进料高度范围进行比较,不能确定两台设备可同时实现的设置、水平净空、卸料方向或安装后的工作表面。必须先审查布局并进行现场测量,之后才能在带料条件下评估衔接情况。
承接输送机是否应始终运行得更快?
不一定。提高承接带速可能清空落料区,但也可能改变物料间距和下游布料状态。先检查马铃薯落料是否受阻,再在供料和几何布置保持稳定的情况下比较可重复的速度设置,同时观察交接处及下一送达位置。
如何区分原有损伤与交接造成的损伤?
在相同试验工况下采集匹配的上游与下游样品。记录上游已有的可见缺陷,以一致的方法检查两组样品,并将样品标识与设置及采集时间对应记录。后期检出的损伤应在约定的存放条件下单独评估。样品间的差异需要分析,不能直接证明某一单独原因。
交接处验收记录应包含什么?
应包含实测交接几何尺寸、可重复的速度设置、物料状态、已测试的供料工况、落料观察结果及匹配样品结果。即时可见损伤与后期检出的损伤应分开记录。注明验收认可的运行范围,以及导致堆料或不可接受接触的工况,而不是宣称适用于所有批次或供料量。
工程说明
交接方案选择取决于安装后的工作表面几何关系、物料状态及预定供料模式。验收应结合有记录的带料试验与匹配样品评估,而安装中的操作维护空间和防护仍由项目团队负责。


 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish