
Controle la cola de descarga de patatas con un panel manual que indique la hora de llegada, la masa, el estado observado del producto y el destino concreto de cada carga. Distinga la espera de la autorización para descargar y autorice una carga solo cuando su recorrido de recepción y su destino estén preparados. Compruebe las conexiones físicas entre equipos antes de confiar en los ajustes de los transportadores o en los equipos de extracción del almacenamiento. Asigne la responsabilidad de actualizar el panel y retire las marcas de disponibilidad siempre que cambie el recorrido.
Puntos clave
- Separe el orden de llegada de la autorización para descargar.
- Registre la procedencia del dato de masa, el estado del producto y un destino concreto para cada carga.
- Estime la espera a partir de la masa en cola y el rendimiento medido del recorrido.
- Retire las marcas de disponibilidad siempre que cambie el destino o el recorrido de transporte.
Separe el orden de llegada de la autorización para descargar
La cola de descarga de patatas resulta difícil de gestionar cuando se interpreta el orden de llegada como una autorización para bascular la carga. Una carga puede ser la primera de la cola aunque su destino esté ocupado, sea necesario revisar el estado del producto o se esté modificando su recorrido de transporte. En ese caso, los vehículos avanzan sin disponer de un recorrido de recepción utilizable y los operarios deben interrumpir la descarga para aclarar información que ya debería estar visible.
Utilice un panel sencillo en la zona de espera para distinguir tres estados: en espera, lista para autorizar la descarga y en descarga. Asigne a cada carga una referencia única que coincida con su documentación y su posición de espera. Designe a una persona para autorizar las descargas e indique quién actualiza el panel durante el cambio de turno. El objetivo es que la siguiente acción permitida quede visible. Un panel no puede crear capacidad de recepción ni confirmar por sí solo que los equipos estén preparados.
Registre la hora, la masa, el estado del producto y el destino
Cada fila debe incluir la hora de llegada, la masa de la carga, el estado observado del producto y el destino previsto. Registre la masa junto con su procedencia, por ejemplo, un valor medido o una estimación declarada; no presente una estimación como resultado de un pesaje. Utilice descripciones breves del estado que los operarios interpreten de manera uniforme, como superficie húmeda, tierra visible, tamaños mezclados o daños visibles. Añada una referencia de carga y su estado actual de autorización para poder distinguir entregas similares.
Indique como destino una posición de recepción concreta, una ubicación de almacenamiento asignada o un destino de ensacado. Una etiqueta genérica como almacén deja sin resolver la decisión sobre el recorrido. Acompañe las marcas de color con texto para que su significado se entienda sin necesidad de reconocer los colores. Cuando falte información, marque la fila como pendiente de revisión e identifique a la persona responsable. Registre la hora de cada cambio de estado; de lo contrario, una marca de disponibilidad puede mantenerse tras un cambio de destino y resultar engañosa.
Autorice la descarga según el recorrido realmente disponible
La hora de llegada establece el orden predeterminado, mientras que la disponibilidad del destino determina si ese orden es viable. Antes de autorizar la descarga de una carga, compruebe que el punto de recepción pueda admitirla, que el recorrido de transporte previsto esté disponible y que el destino tenga una asignación acordada para la masa entrante. Si se da paso a otra carga antes que a una anterior, registre el motivo y conserve la hora de llegada original de la carga aplazada. Así, las excepciones quedan visibles y se evita que los aplazamientos reiterados se conviertan en una práctica habitual sin documentar.
Como ejemplo hipotético, una entrega a granel que haya llegado antes puede esperar mientras su ubicación de almacenamiento no esté disponible, y una entrega posterior destinada al ensacado puede utilizar un recorrido independiente verificado. Esta excepción solo es razonable si los recorridos pueden funcionar según lo previsto sin interferir en un punto de transferencia compartido. Revise las soluciones de recepción y manipulación de patatas disponibles en función de estas necesidades de circulación del producto. El panel debe reflejar la disposición física, no dar a entender que todos los destinos pueden recibir producto simultáneamente.
Elija la disposición de recepción antes de fijar las reglas de la cola
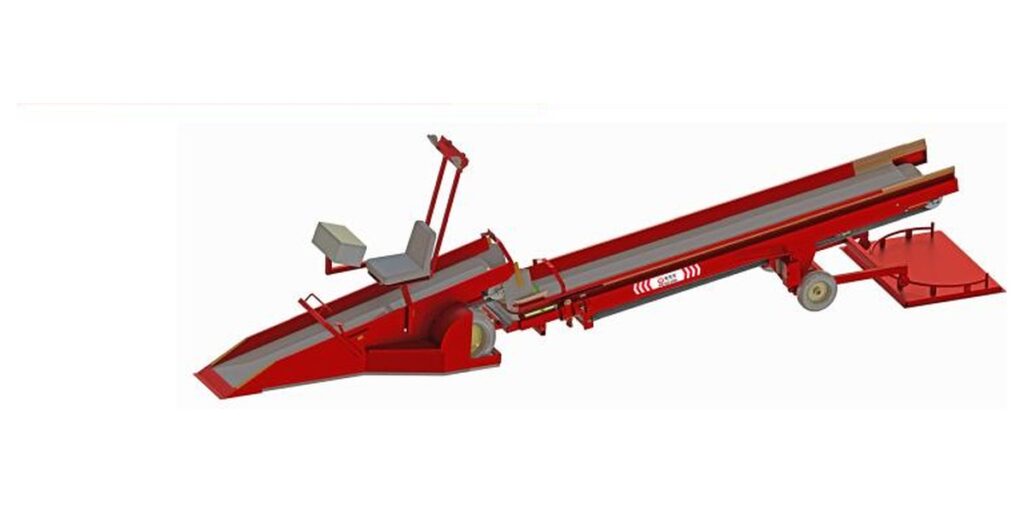
La línea de recepción y almacenamiento de patatas en sacos de una tonelada combina limpieza, selección, elevación, transporte reversible y llenado hidráulico con amortiguación para su uso en el lugar de cosecha y en la recepción en almacén. Su capacidad se configura según los requisitos del proyecto. Por ello, la secuencia de recepción y llenado prevista en el proyecto es fundamental para planificar la cola: identifique qué destino está disponible, cuándo cambia y quién comunica ese cambio a la persona que autoriza las descargas.
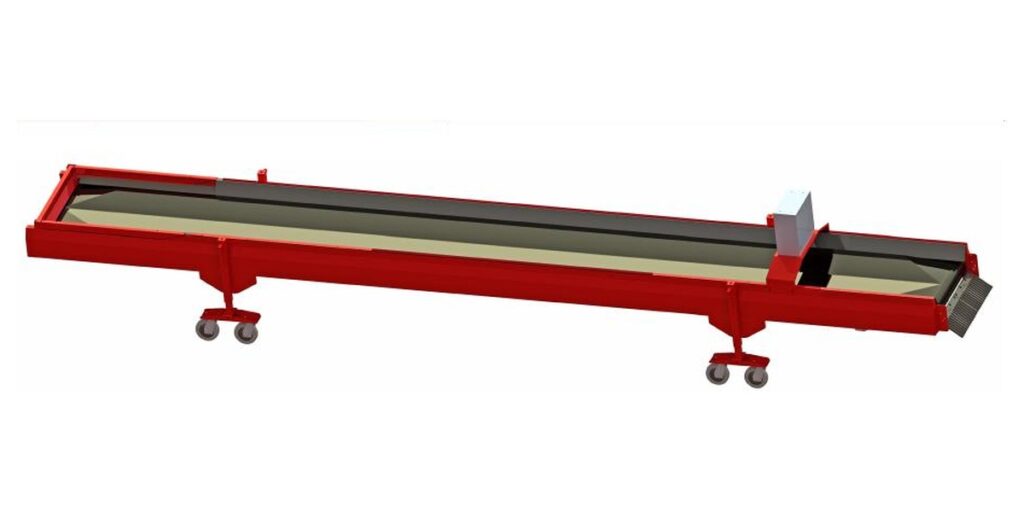
El transportador de patatas BSSJ8-08 permite ajustar la altura y la velocidad, mientras que el equipo BCCD-611 de extracción y transporte de patatas almacenadas a granel dispone de una posición de descarga ajustable. El BCCD-611 extrae patatas del almacenamiento; no es un recipiente de retención con un volumen de acumulación especificado. Seleccione estas máquinas en función de las posiciones de transferencia medidas y de la disposición de los destinos. Sus capacidades individuales no determinan una capacidad conjunta de recepción ni el número de vehículos que puede albergar una zona de espera.
| Equipo y función | Capacidad individual | Configuración pertinente | Comprobación antes de autorizar la descarga |
|---|---|---|---|
| Línea de recepción y almacenamiento en sacos de una tonelada: recepción en el lugar de cosecha y entrada de sacos de una tonelada en almacén | Configurada según los requisitos del proyecto | Combina limpieza, selección, elevación, transporte reversible y llenado hidráulico con amortiguación; el transporte reversible permite el llenado continuo de sacos. | Confirme la secuencia de recepción del proyecto y el destino de llenado disponible. Determine el caudal operativo del recorrido completo mediante la aceptación del proyecto. |
| BSSJ8-08: transporte entre etapas del proceso | Aproximadamente 80 t/h | Altura y velocidad ajustables; altura de entrada de 800 mm; altura de salida de 490–890 mm. | Compruebe la alineación de la transferencia con los ajustes seleccionados y confirme que los equipos posteriores puedan recibir el flujo. No utilice únicamente esta capacidad para programar las llegadas. |
| BCCD-611: extracción y transporte de producto almacenado a granel | Aproximadamente 60 t/h | Posición de descarga ajustable; longitud de transporte de 7900 mm retraído y 11000 mm extendido. | Confirme el alcance de descarga y la disponibilidad del destino. Evalúe por separado la asignación de almacenamiento: esta máquina no tiene un volumen de retención especificado. |

Verifique los puntos de entrada, transferencia y salida de las patatas
Dibuje el recorrido real desde el punto de descarga hasta el destino, incluidas todas las transferencias y cualquier posición de descarga compartida. Compare las cotas de recepción, el alcance de descarga y el espacio disponible en planta con la disposición propuesta de los equipos. La altura ajustable puede ayudar a alinear la transferencia entre transportadores, pero la alineación debe comprobarse con el ajuste de funcionamiento elegido. Del mismo modo, una posición de descarga ajustable para la extracción del almacenamiento requiere un punto de recepción utilizable durante todo el desplazamiento previsto.
Observe cómo las patatas salen de una superficie y llegan a la siguiente durante una prueba controlada con producto. Busque producto que sobrepase el punto de recepción, acumulaciones, derrames y cambios bruscos de dirección. El amortiguador con elementos en forma de dedos del BSSJ8-08 y la placa amortiguadora flexible de salida del BCCD-611 no permiten determinar por sí solos el resultado de los daños en una instalación concreta. Inspeccione muestras antes y después de la transferencia con un método acordado. Marque un recorrido como preparado en el panel únicamente después de comprobar su posición de recepción y su configuración de funcionamiento.
Utilice la masa en espera para estimar el tiempo de espera
El número de vehículos por sí solo describe mal el trabajo pendiente en recepción. Sume la masa de las cargas asignadas a cada destino y compárela con el caudal de recepción medido para ese recorrido. Dividir la masa en espera entre ese caudal medido proporciona una estimación inicial del tiempo de procesamiento. Añada por separado los tiempos observados de cambio y de interrupción. Mantenga la coherencia entre las unidades e indique que el resultado es una estimación, ya que el estado del producto y la disponibilidad de los destinos pueden cambiar durante el turno.
Supongamos que una cola hipotética contiene 30 toneladas asignadas a un recorrido, sin nuevas llegadas, cambios de recorrido ni paradas, y que ese recorrido mantiene un caudal de recepción observado de 15 toneladas por hora. El tiempo de procesamiento será de 30 toneladas divididas entre 15 toneladas por hora, es decir, dos horas. Añada por separado los tiempos de cambio y de interrupción, y actualice la estimación cuando cambien las condiciones. Utilice la guía para dimensionar una línea de recepción y limpieza de patatas para revisar los requisitos del recorrido antes de programar las citas de descarga.
Pruebe tanto el procedimiento del panel como el flujo de producto
La tarea de mantenimiento más importante de un panel manual es retirar las autorizaciones que hayan dejado de ser válidas. Cuando un destino deje de estar disponible, se detenga una transferencia o cambie la asignación de un recorrido, devuelva las cargas afectadas al estado de espera hasta que se revise el recorrido. Mantenga las filas completadas separadas de las activas, conservando sus registros horarios para la revisión del turno. Durante el relevo, el operario entrante debe contrastar el panel con las cargas que estén físicamente en espera y los destinos disponibles en ese momento.
La aceptación debe abarcar dos resultados: si el recorrido acordado procesa el producto de prueba conforme al requisito operativo acordado y si el panel comunica de forma sistemática la decisión correcta de autorización de descarga. Establezca de antemano criterios específicos del proyecto para las observaciones de transferencia, la inspección del producto y los registros de la cola. Utilice la lista de comprobación para la puesta en marcha del transporte y la clasificación de patatas para estructurar las comprobaciones de los equipos. Si el recorrido cambia durante las pruebas, registre la nueva disposición y repita la observación afectada. Una prueba satisfactoria con el producto en un determinado estado no demuestra el rendimiento para todas las entregas posteriores.
| Observación | Registro o comprobación | Decisión de autorización de descarga | Seguimiento |
|---|---|---|---|
| La carga que lleva más tiempo esperando no tiene un destino disponible | Hora de llegada original, destino previsto y motivo de su indisponibilidad | Manténgala en espera; autorice otra carga solo por un recorrido disponible y verificado | Revise los conflictos de destino recurrentes y conserve el motivo del aplazamiento |
| La masa es desconocida o solo se dispone de una estimación | Procedencia de la masa y si el valor es medido o declarado | Resuelva la asignación de destino antes de autorizar la descarga | Sustituya la estimación cuando se disponga de un valor medido |
| Las patatas se acumulan en una transferencia | Ubicación, tiempo de transporte efectivo, ajustes de los equipos y estado del producto | Suspenda la siguiente autorización de descarga mientras se revisa la causa | Ajuste la disposición afectada y repita la observación con producto |
| El recorrido cambia después de colocar una marca de preparación | Hora del cambio, cargas afectadas y nuevo estado del destino | Retire la marca de preparación hasta comprobar el recorrido revisado | Compruebe si la actualización del panel llega al operario que autoriza las descargas |
| La espera aumenta pese a que el transporte no se interrumpe | Masa entrante y caudal de recepción medido durante el mismo periodo | Reevalúe las estimaciones de autorización de descarga según el caudal observado del recorrido | Revise la programación de llegadas y la asignación de destinos |
Mantenga vigentes las marcas de autorización durante las interrupciones
La tarea de mantenimiento más importante de un panel manual es retirar las autorizaciones que hayan dejado de ser válidas. Cuando un destino deje de estar disponible, se detenga una transferencia o cambie la asignación de un recorrido, devuelva las cargas afectadas al estado de espera hasta que se revise el recorrido. Mantenga las filas completadas separadas de las activas, conservando sus registros horarios para la revisión del turno. Durante el relevo, el operario entrante debe contrastar el panel con las cargas que estén físicamente en espera y los destinos disponibles en ese momento.
Utilice los registros para identificar causas recurrentes de retraso: falta de información sobre las cargas, conflictos de destino, acumulación en las transferencias o cambios frecuentes de recorrido. Modifique la regla operativa o la disposición física correspondiente y pruebe después ese cambio. Mantenga el panel bajo el control de un operario designado: los ajustes de los equipos no actualizan su estado ni autorizan la siguiente carga. Este método de coordinación manual depende de información actualizada, una responsabilidad clara para autorizar las descargas y un recorrido de recepción comprobado.
Planifique un panel para la cola según su recorrido de recepción
Consulte su recorrido de descarga de patatas con nuestro equipo de ingeniería. Envíe muestras representativas del producto o descripciones de su estado, masas habituales de las cargas y patrones de llegada, caudal de recepción objetivo, asignaciones de destino, un plano acotado de la instalación con las cotas de transferencia, suministro eléctrico disponible, organización de los turnos y criterios de aceptación propuestos.
- Capacidad de la línea de recepción y almacenamiento en sacos de una tonelada: configurada según los requisitos del proyecto.
- Capacidad del BSSJ8-08: aproximadamente 80 t/h.
- Dimensiones del BSSJ8-08: 8050 × 1300 × 1300 mm; anchura de banda de 800 mm; altura de entrada de 800 mm; altura de salida de 490-890 mm.
- Capacidad del BCCD-611: aproximadamente 60 t/h.
Preguntas frecuentes
¿Qué información debe mostrar un panel de cola de descarga de patatas?
Debe mostrar una referencia única de la carga, la hora de llegada, la masa, el estado observado del producto, el destino previsto y el estado actual de autorización de descarga. Indique si la masa es medida o estimada. Registre las horas de los cambios de estado y asigne la responsabilidad de las actualizaciones para que el operario que autoriza las descargas pueda distinguir una instrucción vigente de una marca desactualizada.
¿Las cargas de patatas deben descargarse siempre por orden de llegada?
El orden de llegada es un criterio predeterminado útil, pero el destino asignado y el recorrido de transporte deben estar disponibles. Una carga anterior puede tener que esperar mientras otra utiliza un recorrido independiente verificado. Registre el motivo de cada aplazamiento y conserve la hora de llegada original para que las cargas retrasadas sigan visibles y las excepciones puedan revisarse.
¿La capacidad publicada de un transportador puede determinar las citas de descarga?
La capacidad de un transportador individual no determina el caudal de recepción del recorrido completo. Las transferencias, los cambios de destino y las interrupciones afectan al tiempo de descarga. Mida la masa recibida y el tiempo transcurrido en condiciones representativas, separe el transporte efectivo de los retrasos y utilice el caudal observado del recorrido para estimar la espera o programar las llegadas.
¿Esta solución incluye un panel automático de gestión de colas?
El método manual de gestión de colas descrito aquí no incluye ningún panel automático. Asigne operarios para actualizar la información de las cargas, comprobar la disponibilidad de los destinos y autorizar las descargas. Los ajustes del transportador o de la descarga facilitan el recorrido físico del producto, pero no actualizan el panel. Si se necesita un control digital de la cola, defínalo por separado en el alcance del proyecto.
¿Cómo debe aceptarse una prueba de control de la cola?
Acuerde las muestras de producto, las asignaciones de destino, los requisitos operativos y los criterios de inspección antes de realizar la prueba. Registre las horas de llegada, disponibilidad, inicio de descarga y finalización. Pruebe un cambio de destino y una retención temporal, además de la descarga normal. La aceptación debe evaluar tanto el flujo de producto por el recorrido acordado como la exactitud de las instrucciones de autorización de descarga del panel.
Nota de ingeniería
La selección del recorrido de recepción depende del estado del producto, la masa de la carga, la disponibilidad del destino y la geometría medida de las transferencias. Acuerde criterios de aceptación para un flujo de producto representativo y para las decisiones manuales de autorización de descarga; después, registre las condiciones de la prueba para que los resultados sigan vinculados a la disposición ensayada.
 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish