
Steuern Sie Warteschlangen bei der Kartoffelentladung mit einer manuellen Wartetafel, die für jede Ladung Ankunftszeit, Masse, beobachteten Erntezustand und konkretes Ziel anzeigt. Trennen Sie das Warten von der Entladefreigabe und geben Sie eine Ladung erst frei, wenn Förderweg und Ziel bereit sind. Prüfen Sie die physischen Übergabeverbindungen, bevor Sie sich auf Fördereranpassungen oder Lagerausgabemaschinen verlassen. Legen Sie fest, wer die Tafel aktualisiert, und entfernen Sie Bereit-Markierungen bei jeder Änderung des Förderwegs.
Wichtige Hinweise
- Ankunftsreihenfolge und Entladefreigabe getrennt halten.
- Für jede Ladung die Massequelle, den Erntezustand und ein konkretes Ziel erfassen.
- Die Wartezeit anhand der wartenden Masse und der gemessenen Leistung des Förderwegs schätzen.
- Bereit-Markierungen bei jeder Änderung von Ziel oder Förderweg entfernen.
Ankunftsreihenfolge und Entladefreigabe getrennt betrachten
Eine Warteschlange bei der Kartoffelentladung wird schwer kontrollierbar, wenn die Ankunftsreihenfolge als Entladefreigabe behandelt wird. Eine Ladung kann zwar an erster Stelle stehen, während ihr Ziel belegt ist, ihr Erntezustand noch geprüft werden muss oder der Förderweg geändert wird. Fahrzeuge fahren dann vor, ohne dass ein nutzbarer Annahmeweg vorhanden ist, und die Bediener müssen die Entladung unterbrechen, um Informationen zu klären, die bereits sichtbar sein sollten.
Verwenden Sie im Wartebereich eine einfache Tafel, um drei Zustände zu unterscheiden: wartend, zur Freigabe bereit und in Entladung. Geben Sie jeder Ladung eine eindeutige Referenz, die mit den Unterlagen und der Warteposition übereinstimmt. Bestimmen Sie eine Person für die Freigabe und legen Sie fest, wer die Tafel beim Schichtwechsel aktualisiert. Ziel ist, die nächste zulässige Aktion sichtbar zu machen. Eine Tafel schafft jedoch keine Annahmekapazität und bestätigt nicht eigenständig, dass eine Anlage bereit ist.
Zeit, Masse, Erntezustand und Ziel erfassen
Jede Zeile sollte die Ankunftszeit, die Ladungsmasse, den beobachteten Erntezustand und das vorgesehene Ziel enthalten. Erfassen Sie die Masse mit ihrer Quelle, beispielsweise als Messwert oder deklarierte Schätzung; stellen Sie eine Schätzung nicht als Wiegeergebnis dar. Verwenden Sie kurze Zustandsbeschreibungen, die von den Bedienern einheitlich verstanden werden, etwa nasse Oberfläche, sichtbare Erde, gemischte Größen oder sichtbare Beschädigungen. Ergänzen Sie eine Ladungsreferenz und den aktuellen Freigabestatus, damit sich ähnliche Lieferungen unterscheiden lassen.
Geben Sie als Ziel eine konkrete Annahmeposition, eine Lagerzuordnung oder einen Abfüllauftrag an. Eine allgemeine Bezeichnung wie Lager lässt die Förderentscheidung offen. Verwenden Sie zusätzlich zu farbigen Markierungen Text, damit die Bedeutung auch ohne Farberkennung lesbar bleibt. Fehlen Informationen, kennzeichnen Sie die Zeile als prüfungsbedürftig und nennen Sie die verantwortliche Person. Erfassen Sie den Zeitpunkt jeder Statusänderung; andernfalls kann eine Bereit-Markierung eine Zieländerung überdauern und irreführend werden.
Anhand des tatsächlich verfügbaren Förderwegs freigeben
Die Ankunftszeit liefert eine Standardreihenfolge, während die Bereitschaft des Ziels entscheidet, ob diese Reihenfolge praktikabel ist. Prüfen Sie vor der Freigabe einer Ladung, ob die Annahmestelle sie aufnehmen kann, der vorgesehene Förderweg verfügbar ist und dem Ziel eine abgestimmte Zuordnung für die eingehende Masse vorliegt. Wird eine Ladung übersprungen, erfassen Sie den Grund und behalten Sie ihre ursprüngliche Ankunftszeit bei. So bleiben Ausnahmen sichtbar und wiederholtes Überspringen wird nicht zu einer undokumentierten Routine.
Als hypothetisches Beispiel kann eine früher eingetroffene Schüttgutlieferung warten, wenn ihre Lagerposition nicht verfügbar ist, während eine spätere Lieferung für die Absackung einen separat geprüften Förderweg nutzt. Diese Ausnahme ist nur dann sinnvoll, wenn die Wege wie vorgesehen betrieben werden können, ohne sich an einer gemeinsamen Übergabe zu behindern. Prüfen Sie die Lösungen für die Kartoffelannahme und -handhabung im Hinblick auf diese Anforderungen an die Förderwege. Die Tafel sollte die tatsächliche Anordnung widerspiegeln und nicht den Eindruck erwecken, jedes Ziel könne gleichzeitig beschickt werden.
Die Annahmeanordnung vor der Festlegung der Warteschlangenregeln auswählen
Die Annahme- und Lagerlinie für Kartoffel-Ton-Bags kombiniert Reinigung, Auslesen, Heben, reversierbare Förderung und hydraulische Pufferbefüllung für den Einsatz am Ernteort und die Warenannahme im Lager. Ihre Kapazität wird entsprechend den Projektanforderungen ausgelegt. Daher ist die geplante Annahme- und Befüllungssequenz des Projekts zentral für die Warteschlangenplanung: Ermitteln Sie, welches Ziel verfügbar ist, wann sich dies ändert und wer diese Änderung der freigebenden Person mitteilt.
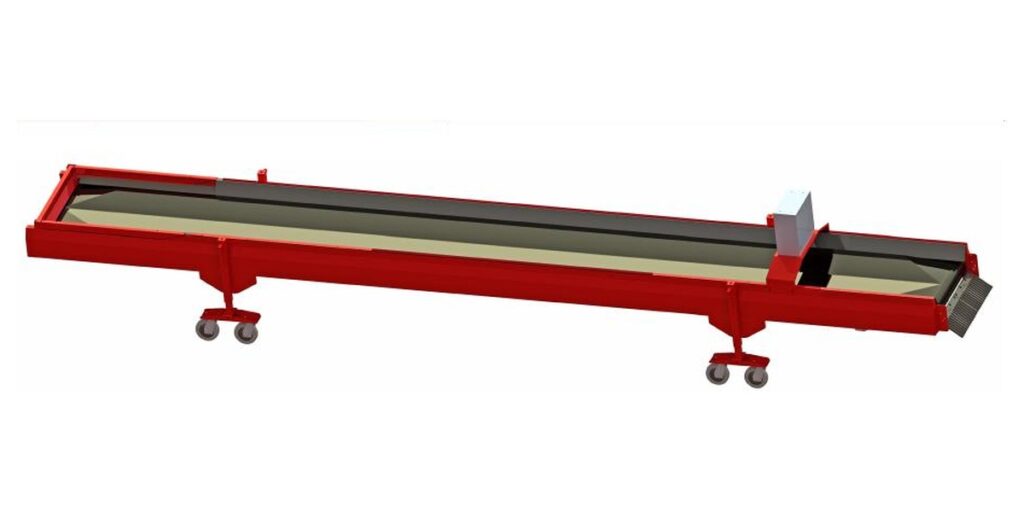
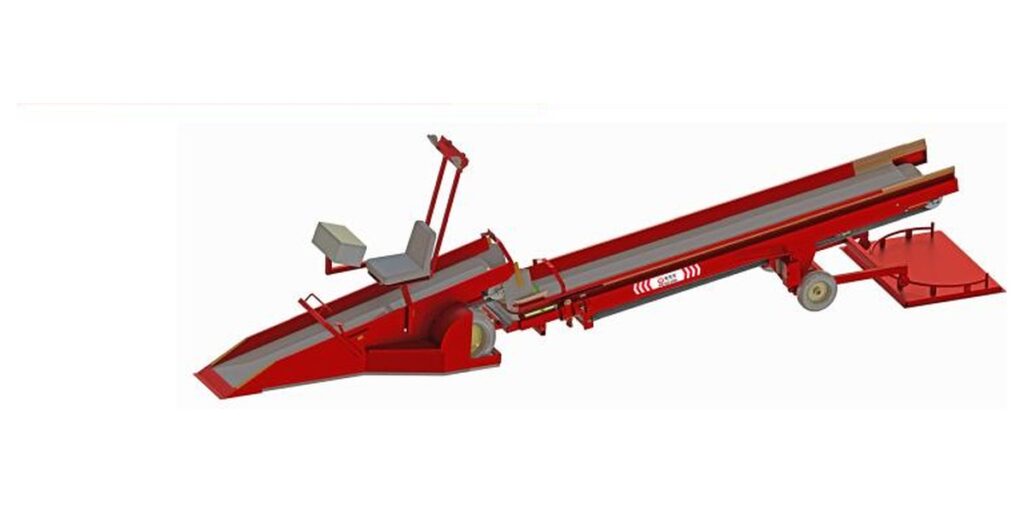
Der Kartoffelförderer BSSJ8-08 verfügt über einstellbare Höhe und Geschwindigkeit, während die Schüttgut-Lagerausgabe- und Übergabemaschine BCCD-611 eine einstellbare Ausgabeposition besitzt. Der BCCD-611 bewegt Kartoffeln aus dem Lager; er ist kein Aufnahmebehälter mit einem angegebenen Puffervolumen. Wählen Sie diese Maschinen anhand der gemessenen Übergabepositionen und der Zielanordnung aus. Ihre jeweiligen Kapazitätsangaben legen weder eine gemeinsame Annahmerate noch die Anzahl der Fahrzeuge fest, die ein Wartebereich aufnehmen kann.
| Anlage und Aufgabe | Individuelle Kapazität | Relevante Konfiguration | Prüfung vor der Freigabe |
|---|---|---|---|
| Annahme- und Lagerlinie für Großgebinde: Annahme am Ernteort und Warenannahme von Großgebinden im Lager | Entsprechend den Projektanforderungen ausgelegt | Kombiniert Reinigung, Auslesen, Heben, reversierbare Förderung und hydraulische Pufferbefüllung; die reversierbare Förderung unterstützt die kontinuierliche Befüllung der Ton-Bags. | Die Annahmesequenz des Projekts und das verfügbare Befüllziel bestätigen. Die Betriebsrate des vollständigen Förderwegs durch die Projektabnahme ermitteln. |
| BSSJ8-08: Förderung zwischen Prozessstufen | Ungefähr 80 t/h | Einstellbare Höhe und Geschwindigkeit; Einlaufhöhe 800 mm; Auslaufhöhe 490–890 mm. | Die Übergabeausrichtung bei den gewählten Einstellungen prüfen und bestätigen, dass die nachgeschaltete Anlage den Materialstrom aufnehmen kann. Diese Nennleistung nicht allein zur Planung von Ankünften verwenden. |
| BCCD-611: Ausgabe und Übergabe aus dem Schüttgutlager | Ungefähr 60 t/h | Einstellbare Ausgabeposition; Förderlänge eingefahren 7900 mm, ausgefahren 11000 mm. | Ausgabereichweite und Zielverfügbarkeit bestätigen. Die Lagerzuordnung separat bewerten: Diese Maschine verfügt über kein angegebenes Aufnahmevolumen. |

Prüfen, wo Kartoffeln aufgegeben, übergeben und abgeführt werden
Zeichnen Sie den tatsächlichen Weg von der Entladestelle bis zum Ziel ein, einschließlich jeder Übergabe und jeder gemeinsam genutzten Ausgabeposition. Vergleichen Sie Annahmehöhen, Ausgabereichweite und verfügbare Bodenfläche mit der geplanten Anlagenanordnung. Eine einstellbare Höhe kann helfen, eine Fördererübergabe auszurichten; die Ausrichtung muss jedoch bei der gewählten Betriebseinstellung geprüft werden. Ebenso erfordert eine einstellbare Lagerausgabeposition während der vorgesehenen Bewegung eine nutzbare Annahmestelle.
Beobachten Sie bei einem kontrollierten Materialversuch, wie Kartoffeln eine Fläche verlassen und auf die nächste gelangen. Achten Sie auf Überschießen, Ansammlungen, Verschütten und abrupte Richtungsänderungen. Der fingerförmige Puffer des BSSJ8-08 und die flexible Ausgabepufferplatte des BCCD-611 belegen kein standortspezifisches Ergebnis hinsichtlich Beschädigungen. Prüfen Sie Proben vor und nach der Übergabe nach einer abgestimmten Methode. Markieren Sie einen Förderweg erst dann als bereit, wenn seine Annahmeposition und Betriebsanordnung geprüft wurden.
Die wartende Masse zur Einschätzung der Wartezeit verwenden
Die Anzahl der Fahrzeuge allein beschreibt die an der Annahme wartende Arbeit nur unzureichend. Addieren Sie die Masse der den einzelnen Zielen zugewiesenen Ladungen und vergleichen Sie sie mit der für diesen Förderweg gemessenen Annahmerate. Die Division der wartenden Masse durch diese gemessene Rate ergibt eine erste Schätzung der Verarbeitungszeit. Berücksichtigen Sie beobachtete Umrüst- und Unterbrechungszeiten separat. Halten Sie die Einheiten konsistent und kennzeichnen Sie das Ergebnis als Schätzung, da sich Erntezustand und Zielverfügbarkeit während der Schicht ändern können.
Nehmen wir hypothetisch an, eine Warteschlange enthält 30 Tonnen, die einem Förderweg zugewiesen sind, ohne weitere Ankünfte, Förderwegänderungen oder Stillstände, und dieser Förderweg erreicht eine beobachtete Annahmerate von 15 Tonnen pro Stunde. Die Verarbeitungszeit beträgt dann 30 Tonnen geteilt durch 15 Tonnen pro Stunde, also zwei Stunden. Berücksichtigen Sie Umrüst- und Unterbrechungszeiten separat und aktualisieren Sie die Schätzung, sobald sich die Bedingungen ändern. Nutzen Sie den Leitfaden zur Auslegung einer Annahmelinie für die Kartoffelreinigung, um die Anforderungen an den Förderweg vor der Festlegung von Entladeterminen zu prüfen.
Sowohl das Tafelsystem als auch den Materialfluss testen
Vereinbaren Sie vor Beginn die Versuchsbedingungen: repräsentative Ernteproben, Ladungsreferenzen, Zielzuordnungen, Ausgangseinstellungen der Anlagen sowie die Methode zur Messung der angenommenen Masse und der verstrichenen Zeit. Beziehen Sie eine normale Freigabe, eine Zieländerung und einen vorübergehenden Halt ein. Erfassen Sie, wann jede Ladung eintrifft, bereit wird, die Entladung beginnt und abgeschlossen ist. Trennen Sie die aktive Materialübergabezeit von Warte- und Unterbrechungszeiten, damit eine langsame Warteschlange nicht automatisch dem Förderer zugeschrieben wird.
Die Abnahme sollte zwei Ergebnisse umfassen: ob der vereinbarte Förderweg das Versuchsmaterial mit der vereinbarten Betriebsanforderung bewältigt und ob die Tafel die richtige Freigabeentscheidung zuverlässig mitteilt. Legen Sie projektspezifische Kriterien für Übergabebeobachtungen, Erntegutprüfung und Warteschlangenaufzeichnungen im Voraus fest. Verwenden Sie die Checkliste für die Inbetriebnahme von Kartoffelförder- und Sortieranlagen, um die Anlagenprüfungen zu strukturieren. Ändert sich der Förderweg während der Prüfung, erfassen Sie die neue Anordnung und wiederholen Sie die betroffene Beobachtung. Ein erfolgreicher Versuch unter einer bestimmten Erntebedingung bestätigt nicht die Leistung bei jeder späteren Lieferung.
| Beobachtung | Erfassen oder prüfen | Freigabeentscheidung | Nachverfolgung |
|---|---|---|---|
| Für die älteste Ladung ist kein Ziel verfügbar | Ursprüngliche Ankunftszeit, vorgesehenes Ziel und Grund für dessen Nichtverfügbarkeit | Warten lassen; eine andere Ladung nur über einen verfügbaren, geprüften Förderweg freigeben | Wiederkehrende Zielkonflikte prüfen und den Grund für das Überspringen beibehalten |
| Die Masse ist unbekannt oder nur geschätzt | Quelle der Masse und Angabe, ob der Wert gemessen oder deklariert ist | Die Zielzuordnung vor der Freigabe klären | Die Schätzung ersetzen, sobald ein Messwert verfügbar ist |
| Kartoffeln sammeln sich an einer Übergabe | Ort, aktive Übergabezeit, Anlageneinstellungen und Erntezustand | Die nächste Freigabe zurückhalten, während die Ursache geprüft wird | Die betroffene Anordnung anpassen und die Materialbeobachtung wiederholen |
| Der Förderweg ändert sich nach Ausgabe einer Bereit-Markierung | Zeitpunkt der Änderung, betroffene Ladungen und neuer Zielstatus | Die Bereitschaft entfernen, bis der geänderte Förderweg geprüft ist | Prüfen, ob die Aktualisierung der Tafel den freigebenden Bediener erreicht |
| Die Warteschlange wächst trotz ununterbrochener Übergabe | Eingehende Masse und gemessene Annahmerate im selben Zeitraum | Freigabeschätzungen anhand der beobachteten Förderwegrate neu bewerten | Ankunftsplanung und Zielzuordnung prüfen |
Freigabemarkierungen auch bei Unterbrechungen aktuell halten
Die wichtigste Pflegeaufgabe bei einer manuellen Tafel besteht darin, veraltete Freigaben zu entfernen. Wenn ein Ziel geschlossen wird, eine Übergabe stoppt oder eine Förderzuordnung geändert wird, setzen Sie die betroffenen Ladungen wieder auf wartend, bis der Förderweg geprüft wurde. Halten Sie abgeschlossene Zeilen von aktiven Zeilen getrennt, bewahren Sie ihre Zeitstempel jedoch für die Schichtauswertung auf. Bei der Übergabe sollte der übernehmende Bediener die Tafel mit den tatsächlich wartenden Ladungen und den derzeit verfügbaren Zielen abgleichen.
Nutzen Sie die Aufzeichnungen, um wiederkehrende Verzögerungsursachen zu erkennen: fehlende Ladungsinformationen, Zielkonflikte, Ansammlungen an Übergaben oder häufige Änderungen der Förderwege. Ändern Sie die betreffende Betriebsregel oder die physische Anordnung und prüfen Sie anschließend diese Änderung. Unterstellen Sie die Tafel der Verantwortung namentlich benannter Bediener: Anlagenanpassungen aktualisieren den Tafelstatus nicht und geben nicht die nächste Ladung frei. Diese manuelle Koordinationsmethode hängt von aktuellen Informationen, einer klaren Freigabeverantwortung und einem geprüften Annahmeweg ab.
Planen Sie eine Wartetafel passend zu Ihrem Annahmeweg
Besprechen Sie Ihren Kartoffelentladeweg mit unserem Ingenieurteam. Senden Sie repräsentative Ernteproben oder Zustandsbeschreibungen, typische Ladungsmassen und Ankunftsmuster, die angestrebte Annahmerate, Zielzuordnungen, einen bemaßten Lageplan mit Übergabehöhen, die verfügbare Stromversorgung, Schichtregelungen und die geplanten Abnahmekriterien.
- Kapazität der Annahme- und Lagerlinie für Großgebinde: Entsprechend den Projektanforderungen ausgelegt.
- Kapazität BSSJ8-08: Ungefähr 80 t/h.
- Abmessungen BSSJ8-08: 8050 × 1300 × 1300 mm; Bandbreite 800 mm; Einlaufhöhe 800 mm; Auslaufhöhe 490-890 mm.
- Kapazität BCCD-611: Ungefähr 60 t/h.
Häufige Fragen
Welche Informationen sollte eine Wartetafel für die Kartoffelentladung anzeigen?
Zeigen Sie eine eindeutige Ladungsreferenz, Ankunftszeit, Masse, beobachteten Erntezustand, vorgesehenes Ziel und aktuellen Freigabestatus an. Kennzeichnen Sie, ob die Masse gemessen oder geschätzt ist. Erfassen Sie die Zeitpunkte von Statusänderungen und legen Sie die Verantwortung für Aktualisierungen fest, damit die freigebende Person eine aktuelle Anweisung von einer veralteten Markierung unterscheiden kann.
Sollten Kartoffelladungen immer in der Reihenfolge ihrer Ankunft entladen werden?
Die Ankunftsreihenfolge ist eine sinnvolle Standardregel, doch das zugewiesene Ziel und der Förderweg müssen verfügbar sein. Eine früher eingetroffene Ladung muss möglicherweise warten, während eine andere einen separat geprüften Förderweg nutzt. Erfassen Sie jeden Grund für das Überspringen und bewahren Sie die ursprüngliche Ankunftszeit auf, damit verspätete Ladungen sichtbar bleiben und Ausnahmen geprüft werden können.
Kann die veröffentlichte Kapazität eines Förderers die Entladetermine bestimmen?
Die Kapazität eines einzelnen Förderers legt nicht die Annahmerate des vollständigen Förderwegs fest. Übergaben, Zieländerungen und Unterbrechungen beeinflussen die Entladezeit. Messen Sie die angenommene Masse und die verstrichene Zeit unter repräsentativen Bedingungen, trennen Sie aktive Übergabezeit von Verzögerungen und verwenden Sie die beobachtete Förderwegrate zur Schätzung der Wartezeit oder zur Planung von Ankünften.
Umfasst diese Anordnung ein automatisches Dashboard für die Warteschlange?
Die hier beschriebene manuelle Methode umfasst kein automatisches Dashboard. Bestimmen Sie Bediener, die Ladungsinformationen aktualisieren, die Zielbereitschaft prüfen und Freigaben erteilen. Anpassungen an Förderern oder Ausgaben unterstützen die physische Wegführung; sie aktualisieren nicht die Tafel. Wenn eine digitale Warteschlangensteuerung erforderlich ist, muss sie separat im Projektumfang definiert werden.
Wie sollten wir einen Versuch zur Warteschlangensteuerung abnehmen?
Vereinbaren Sie vor der Prüfung Ernteproben, Zielzuordnungen, Betriebsanforderungen und Prüfkriterien. Erfassen Sie Ankunft, Bereitschaft, Beginn der Entladung und Abschluss. Testen Sie neben der normalen Entladung auch eine Zieländerung und einen vorübergehenden Halt. Die Abnahme sollte sowohl den Materialfluss durch den vereinbarten Förderweg als auch die Genauigkeit der Freigabeanweisungen auf der Tafel bewerten.
Technischer Hinweis
Die Auswahl des Annahmewegs hängt von Erntezustand, Ladungsmasse, Zielverfügbarkeit und der gemessenen Übergabegeometrie ab. Vereinbaren Sie Abnahmekriterien für einen repräsentativen Materialfluss und manuelle Freigabeentscheidungen und erfassen Sie anschließend die Versuchsbedingungen, damit die Ergebnisse der geprüften Anordnung zugeordnet bleiben.
 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish