
সীমাবদ্ধ প্রক্রিয়ার আগত সর্বোচ্চ প্রবাহ ও টেকসই হারের পার্থক্য থেকে আলু লাইনের বাফার নির্ধারণ করুন। প্রতিটি হস্তান্তর পরীক্ষা করুন, ভালো ও বাতিল প্রবাহ নথিবদ্ধ করুন এবং পৃথক মেশিনের রেট একত্র না করে খালি, লোডযুক্ত ও স্বল্প-বিঘ্ন পরীক্ষায় ফল যাচাই করুন।
মূল পরামর্শ
- সরঞ্জাম নির্বাচন করার আগে সর্বোচ্চ আগমন হারকে টেকসই প্রক্রিয়া হার থেকে আলাদা করুন।
- হারের পার্থক্য ও সর্বোচ্চ প্রবাহের সময়কাল থেকে সাময়িক সঞ্চয় গণনা করুন।
- সংযুক্ত লাইনের ক্ষমতা দাবি করতে কখনও পৃথক পণ্যের নির্ধারিত ক্ষমতা যোগ করবেন না।
- সমন্বিত ভালো, বাতিল, ধরে রাখা ভর এবং পুনরুদ্ধারের নথি দিয়ে বিন্যাস গ্রহণ করুন।
সর্বোচ্চ আনলোডিং প্রবাহকে টেকসই প্রক্রিয়া প্রবাহ থেকে আলাদা করুন
প্রথম মাপ নির্ধারণের ভুল হলো স্বল্প সময়ের আনলোডিং প্রবাহকে এমন হার হিসেবে ধরা, যা পরবর্তী প্রতিটি মেশিনকে বজায় রাখতে হবে। ট্রাক, হপার বা গ্রহণকারী কর্মীদল সীমিত সময়ে দ্রুত আলু সরবরাহ করতে পারে, অথচ পরিষ্কার, পরিদর্শন ও নিষ্কাশন ব্যবস্থা কম হারে ধারাবাহিকভাবে কাজ করতে পারে। এগুলো দুটি আলাদা নকশা-প্রশ্ন: লাইনকে কত দ্রুত উপাদান গ্রহণ করতে হবে এবং অনিয়ন্ত্রিত সারি তৈরি না করে প্রক্রিয়াটি কত উপাদান সামলাতে পারবে।
একটি একক ঘণ্টাভিত্তিক অনুমানের বদলে সময়ের নথি দিয়ে শুরু করুন। প্রতিটি আনলোডিং পর্বে আসা ভর, প্রবাহের স্থায়িত্ব, লোডগুলোর মধ্যবর্তী অপেক্ষার সময় এবং প্রয়োজনীয় উৎপাদন-সময় লিখে রাখুন। এরপর সীমাবদ্ধ ধাপে টেকসই প্রক্রিয়া হার নির্ধারণ করুন। উজানের গ্রহণস্থান ও বাফার যদি পরবর্তী কার্যক্রমকে উপাদানশূন্য বা অতিরিক্ত বোঝাই না করে এই পার্থক্য ধারণ করতে পারে, তবেই লাইন স্বল্প সময়ের আগমন-সর্বোচ্চ প্রবাহ সামলাতে পারবে।
একটি কার্যকর প্রকল্প-সংক্ষিপ্ত বিবরণে ফসলের অবস্থা, প্রত্যাশিত আকারের পরিসর, মাটি বা বিদেশি উপাদানের পরিমাণ, শিফটের ধরন এবং ভালো ও বাতিল উপাদানের নির্ধারিত গন্তব্য উল্লেখ করুন। আমাদের আলু পরিষ্কার গ্রহণ-লাইন মাপ নির্ধারণের গাইড সংশ্লিষ্ট পরিকল্পনা-প্রেক্ষাপট দেয়, তবে বাফারের সিদ্ধান্ত এই নির্দিষ্ট কার্যক্রমের মাপা সময়ের ওপরই নির্ভর করে।
- প্রতিনিধিত্বমূলক লোডের আগমনের ভর ও আনলোডিংয়ের সময়কাল নথিবদ্ধ করুন।
- স্বল্পমেয়াদি সর্বোচ্চ হার, গড় আগমন হার এবং টেকসই প্রক্রিয়া হার আলাদা করুন।
- সারি পরিষ্কারের আগে, পরিদর্শনের আগে না বাছাইয়ের পরে রাখা হচ্ছে তা শনাক্ত করুন।
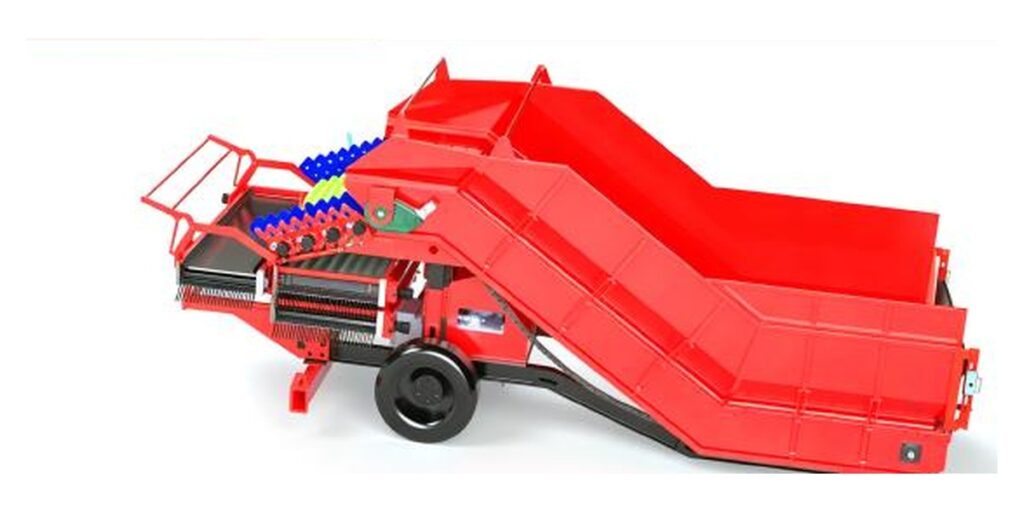
প্রকৃত লাইন হার নির্ধারণকারী হস্তান্তর শনাক্ত করুন
নির্ধারিত ক্ষমতা তুলনার জন্য কার্যকর, তবে সংযুক্ত লাইনের নিশ্চয়তাপ্রাপ্ত ক্ষমতা নয়। কার্যকর হার নির্ধারিত হয় ধীরতম অপরিহার্য কার্যক্রম, নেওয়া মান-সিদ্ধান্ত, স্থানান্তরজনিত ক্ষতি এবং ভালো ও বাতিল প্রবাহ পরিচালনার পদ্ধতিতে। গ্রহণকারী ক্লিনারের নির্ধারিত হার যদি পরিদর্শন ধাপের চেয়ে বেশি হয়, ক্লিনারের সেটিং বাড়ালে গ্রহণযোগ্য পণ্যের প্রবাহ বাড়ে না; বরং সঞ্চয় বাড়ে বা সীমাবদ্ধতার দিকে বড় ঢেউ যায়।
নির্বাচিত গ্রহণ বিকল্পের নথিতে BQX-16, BQX-20 এবং BQX-24-এর জন্য যথাক্রমে 40 t/h, 60 t/h বা >90 t/h উল্লেখ আছে। স্থানান্তর কনভেয়ারের নথিতে আনুমানিক 80 t/h, আর CASL-2X-1800-এর নথিতে 40 t/h উল্লেখ আছে। এগুলো পৃথক পণ্যের নথি হিসেবে পড়তে হবে। এগুলো সংযুক্ত লাইনের ক্ষমতা নির্ধারণ করে না, কারণ ফসলের অবস্থা, লোডিংয়ের ধরন, ব্যবধান, নিষ্কাশন ও বাতিল উপাদান পরিচালনা ব্যবহারযোগ্য হার পরিবর্তন করতে পারে।
প্রতিটি হস্তান্তরকে ভর-সমতা হিসেবে মানচিত্রে দেখান: পরিমাপের সময়সীমা বিবেচনা করে আগত ভর = চলমান উপাদান + বাতিল উপাদান + সাময়িকভাবে সঞ্চিত উপাদান। খালি অবস্থায় যথেষ্ট মনে হওয়া কোনো স্থানান্তর আলু গভীর বা অসম স্তরে এলে সীমাবদ্ধতা তৈরি করতে পারে। বাল্ক পরিষ্কার ও অমিশ্রতা পৃথকীকরণ সরঞ্জাম, পর্যায়গুলোর মধ্যবর্তী পরিবহন সরঞ্জাম এবং অপটিক্যাল বাছাই সরঞ্জাম আলাদা দায়িত্ব হিসেবে পর্যালোচনা করে বাফারের স্থান নির্ধারণ করুন।
| পণ্য | ক্ষমতা | বৈদ্যুতিক তথ্য | এই সিদ্ধান্তে অর্থ |
|---|---|---|---|
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | 7.5 kW / 11 kW / 15 kW; AC380V/50Hz | গ্রহণ ও পরিষ্কারের হার আলাদা; এগুলোকে সংযুক্ত লাইনের ক্ষমতা হিসেবে ধরবেন না। |
| BSSJ8-08 | আনুমানিক 80 t/h | 2.2 kW; AC380V/50Hz | পরিবহন তুলনার একটি বিন্দু; প্রকৃত হস্তান্তর কর্মক্ষমতার জন্য এখনও লোডযুক্ত পরীক্ষা দরকার। |
| CASL-2X-1800 | 40 t/h | 30 kW; AC380V, three-phase five-wire system | বাছাই ধাপের তুলনার একটি বিন্দু; ভালো ও বাতিল প্রবাহ আলাদাভাবে পরিচালনা পর্যবেক্ষণ করতে হবে। |
স্বচ্ছ বাফার গণনা ব্যবহার করুন
প্রথম বাস্তবসম্মত অনুমানটি সবচেয়ে বড় মেশিনের নির্ধারিত হারের ওপর নয়, হারের পার্থক্যের ওপর ভিত্তি করে করা হয়। সাময়িক আগমন-সর্বোচ্চ প্রবাহের জন্য বাফারের ভর অনুমান করা যায় আগমন হার থেকে টেকসই প্রক্রিয়া হার বাদ দিয়ে, তারপর সর্বোচ্চ প্রবাহের সময়কাল দিয়ে গুণ করে। আগমন হার টেকসই হারের চেয়ে কম হলে পার্থক্য ঋণাত্মক হবে এবং প্রক্রিয়া সারি পূরণ না করে তা কমাবে। এটি একটি পরিকল্পনা-গণনা; এটি অন্তর্নির্মিত বাফার বা স্বয়ংক্রিয় নিয়ন্ত্রণের দাবি নয়।
উদাহরণস্বরূপ, ধরা যাক 12 মিনিট ধরে 70 t/h হারে উপাদান আসছে, আর পরবর্তী ধাপের প্রক্রিয়াটি ধারাবাহিকভাবে 40 t/h হারে উপাদান সামলাতে পারে; এতে প্রবাহের হারের পার্থক্য হয় 30 t/h। জমে থাকা উপাদান সরিয়ে স্বাভাবিক অবস্থায় ফেরার কোনো সময়কাল বিবেচনায় নেওয়ার আগে সাময়িকভাবে জমা হওয়া উপাদানের পরিমাণ দাঁড়ায় 6 টন। উপাদান আসা বন্ধ হলে, পরবর্তী ধাপের প্রক্রিয়াটি 40 t/h হার বজায় রেখে জমে থাকা উপাদান 40 t/h হারে সরিয়ে নেয়। তখন 6 টন উপাদান সরাতে 9 মিনিট লাগে, যদি নির্গমনপথ ব্যবহারযোগ্য থাকে এবং উল্লিখিত নিষ্কাশনের হার বজায় থাকে। এই হিসাবে কোনো বিরতি বা সর্বোচ্চ প্রবাহ শুরু হওয়ার আগে থেকে উপস্থিত কোনো উপাদান ধরা হয়নি।
বাস্তব প্রকল্পে অসম লোডিং, ফসলের তারতম্য, স্থানান্তরে আটকে থাকা উপাদান এবং নামমাত্র বাফার পুরোপুরি ব্যবহারযোগ্য না হওয়ার বিষয়ের জন্য অতিরিক্ত মার্জিন দরকার। প্রথমে গণনাটি tonnes ও minutes-এ রাখুন, তারপর বাল্ক ঘনত্ব, ভরাটের স্তর এবং প্রকৃত ধরে রাখার জ্যামিতি নির্ধারিত হলে কেবল ভৌত আয়তনে রূপান্তর করুন। সীমাবদ্ধ প্রক্রিয়ার হারের চেয়ে বেশি ধারাবাহিক হার ন্যায্যতা দিতে বা নথিবিহীন কোনো মেশিন নিয়ন্ত্রণ তা বজায় রাখবে দাবি করতে এই সরল সূত্র ব্যবহার করবেন না।
- পুরো শিফটের সময়কাল নয়, মাপা সর্বোচ্চ প্রবাহের সময়কাল ব্যবহার করুন।
- আগমন-সর্বোচ্চ প্রবাহ শেষ হওয়ার পর পুনরুদ্ধারের সময় গণনা করুন।
- অনুমানের পাশে ধরা হার, ব্যবহারযোগ্য ভরাটের স্তর এবং বাদ দেওয়া ক্ষতি উল্লেখ করুন।
বাফারের স্থান ও পরিচালন প্রতিক্রিয়া নির্ধারণ করুন
সীমাবদ্ধ কার্যক্রমকে সুরক্ষা দেয় এবং একই সঙ্গে মান বা হ্যান্ডলিংয়ের সমস্যা আড়াল করে না—এমন স্থানে সাময়িক সঞ্চয় রাখুন। পরিষ্কারের আগে বাফার রাখলে ট্রাকের সময়সূচি ও পরিষ্কারের দায়িত্ব আলাদা করা যায়, তবে এতে মাটিযুক্ত আলু প্রত্যাশার চেয়ে বেশি সময় ধরে থাকতে পারে। পরিদর্শনের আগে বাফার রাখলে পরিষ্কার পণ্যের সরবরাহ মসৃণ হতে পারে, আর পরিদর্শনের পরে বাফার রাখলে গ্রহণযোগ্য ও বাতিল প্রবাহ আলাদা করা জটিল হতে পারে। সঠিক স্থানটি বেশি সঞ্চয়ের সাধারণ পছন্দে নয়, ভর-সমতা ও প্রক্রিয়ার প্রয়োজনীয়তার ভিত্তিতে নির্ধারিত হয়।
প্রকল্প বাস্তবে সমর্থন করতে পারে এমন সবচেয়ে সরল পরিচালন প্রতিক্রিয়া ব্যবহার করুন। অপারেটররা উজানের ফিড কমাতে, আনলোডিং থামাতে, চিহ্নিত ধারণস্থলে উপাদান ঘুরিয়ে দিতে বা পরিকল্পিত বিরতিতে সারি পুনরুদ্ধার করতে পারেন। কোনো ফাংশন আলাদাভাবে নির্দিষ্ট ও যাচাই করা না থাকলে সেন্সর, স্বয়ংক্রিয় নিয়ন্ত্রণ বা ক্লোজড-লুপ হার সমন্বয়কে ব্যবস্থার অংশ হিসেবে বর্ণনা করবেন না। পরীক্ষা না করা কোনো অনুমিত নিয়ন্ত্রণের চেয়ে দৃশ্যমান স্তর-চিহ্ন, লিখিত প্রতিক্রিয়া-নিয়ম এবং নির্ধারিত ওভারফ্লো পথ বেশি কার্যকর হতে পারে।
সিদ্ধান্তের স্থানে পরিবহন-জ্যামিতি গুরুত্বপূর্ণ। নথিভুক্ত কনভেয়ারে উচ্চতা ও গতি সমন্বয়, খুলে নেওয়া যায় এমন ফিডিং বাফেল, রাবারের পার্শ্ব-সুরক্ষা এবং আঙুল-আকৃতির বাফার রয়েছে। এসব নির্দিষ্ট বৈশিষ্ট্য স্থানান্তরে উপাদান উপস্থাপনা পর্যালোচনায় সহায়তা করে, তবে এগুলো একাই নির্দিষ্ট ঢেউ-ধারণ ক্ষমতা, কোমল হ্যান্ডলিং ফল বা স্বয়ংক্রিয় নিয়ন্ত্রণ প্রমাণ করে না। লোডযুক্ত আলু ও নির্ধারিত পরিচালন সেটিং দিয়ে প্রকৃত স্থানান্তর অবস্থা নিশ্চিত করুন।
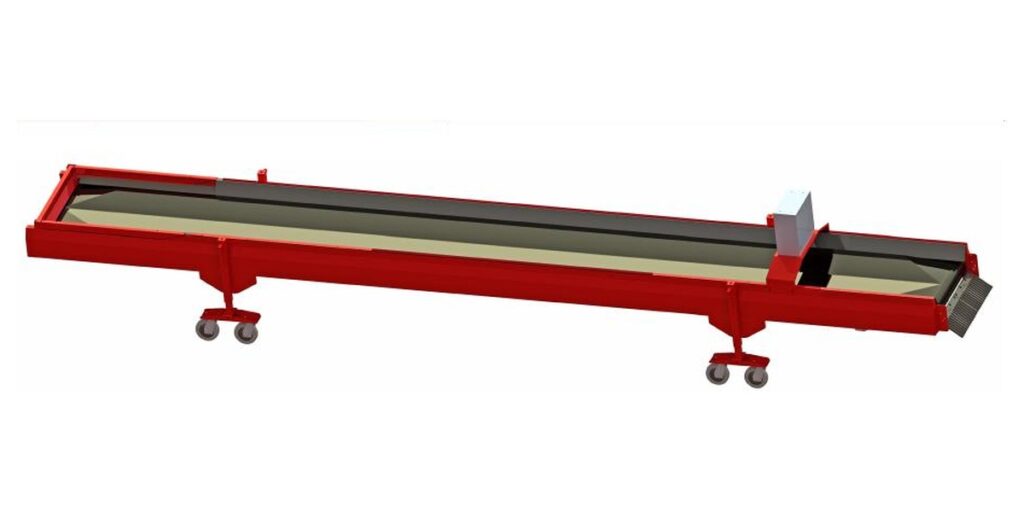
সীমাবদ্ধ হার থেকে কনফিগারেশন নির্বাচন করুন
প্রতিটি পণ্যের নির্ধারিত হার আলাদা রেখে গ্রহণ, পরিবহন ও পরিদর্শনের দায়িত্বকে সমন্বিত একটি শৃঙ্খল হিসেবে নির্বাচন করুন। লক্ষ্য যদি পরিদর্শন ধাপের কাছাকাছি হয়, তবে বড় গ্রহণ ইউনিটের বদলে স্থিতিশীল উপস্থাপনা ও বাতিল প্রবাহ পরিষ্কার করাই নকশার অগ্রাধিকার হতে পারে। আনলোডিং অত্যন্ত বিরতিযুক্ত হলে বারবার শুরু ও বন্ধ হওয়া থেকে নিম্নপ্রবাহ প্রক্রিয়াকে রক্ষা করার জন্য গ্রহণ বাফারই অগ্রাধিকার হতে পারে। কোনো ক্ষেত্রেই তিনটি নির্ধারিত ক্ষমতা যোগ করে সিদ্ধান্ত নেওয়া যায় না।
প্রতিটি সম্ভাব্য বিন্যাসের জন্য আগমন হার, টেকসই হার, সর্বোচ্চ প্রবাহের সময়কাল, পুনরুদ্ধার হার, বাফারের ভর, প্রত্যাশিত ভালো প্রবাহ এবং প্রত্যাশিত বাতিল প্রবাহসহ এক পৃষ্ঠার হার-শিট তৈরি করুন। সারির ভৌত অবস্থান, উচ্চ ও নিম্ন চিহ্নে অপারেটরের পদক্ষেপ এবং পরীক্ষা থামানোর শর্তও অন্তর্ভুক্ত করুন। এতে বোঝা যাবে প্রস্তাবিত বিন্যাসটি সময়-সংক্রান্ত সমস্যা সমাধান করছে, নাকি সারিকে অন্য কোনো স্থানান্তরে সরিয়ে দিচ্ছে।
হস্তান্তরগুলো সাজাতে আলু পরিবহন ও বাছাই চালুকরণ চেকলিস্ট ব্যবহার করুন, তারপর উপলভ্য প্রক্রিয়া সমাধানের শ্রেণিসহ নির্বাচিত বিন্যাস দিন। চূড়ান্ত বিন্যাস নির্ধারণের আগে আমরা ফসলের নমুনা ও সাইটের সীমাবদ্ধতার সঙ্গে হার-শিট পর্যালোচনা করতে পারি।
- সংযুক্ত লাইনের হার পেতে পৃথক নির্ধারিত ক্ষমতা যোগ করবেন না।
- কোন কার্যক্রম সীমাবদ্ধ এবং কেন তা প্রবাহ সীমিত করে উল্লেখ করুন।
- বাফার উচ্চ ও নিম্ন পরিচালন চিহ্নে পৌঁছালে কী হবে তা নির্ধারণ করুন।
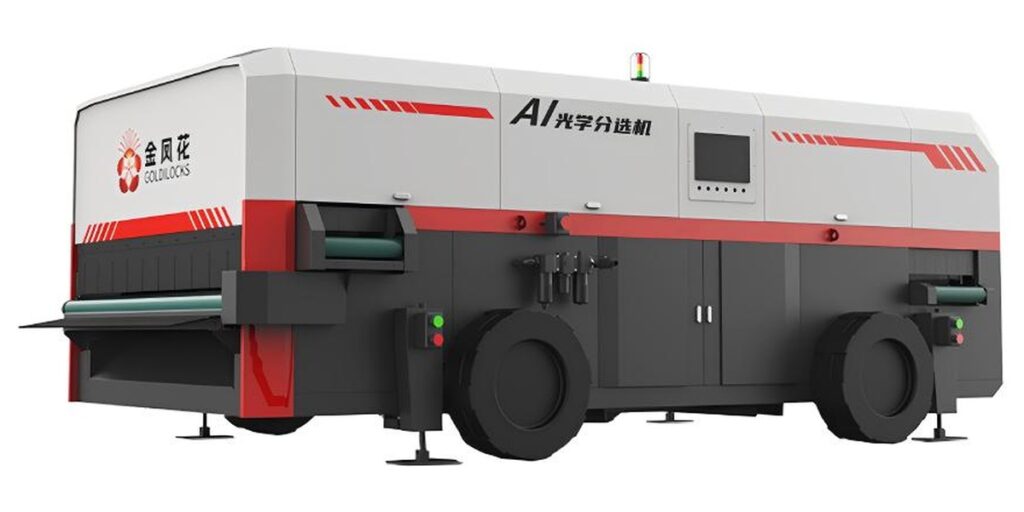
খালি, লোডযুক্ত ও পুনরুদ্ধার পরীক্ষা দিয়ে চালু করুন
চালুকরণ খালি অবস্থার পরীক্ষা থেকে নিয়ন্ত্রিত উপাদান পরীক্ষায় অগ্রসর হওয়া উচিত। খালি অবস্থার পরীক্ষায় চলার দিক, স্থানান্তরের সামঞ্জস্য, সহজে পৌঁছানো যায় এমন সমন্বয়-বিন্দু, নিষ্কাশনের পথ এবং প্রতিটি সংশ্লিষ্ট অংশ থামানো ও পুনরায় চালু করার সক্ষমতা যাচাই করুন। এতে পরিকল্পিত পথের অস্তিত্ব নিশ্চিত হয়; প্রবাহ, পৃথকীকরণের মান বা বাফারের কর্মক্ষমতা প্রমাণ হয় না।
লোডযুক্ত পরীক্ষায় পরিচিত নমুনা ও মাপা ফিড-সময়কাল ব্যবহার করুন। শুরু ও শেষের সময়, অনুমান করা বা ওজন করা ইনপুট, ভালো প্রবাহ, প্রতিটি বাতিল প্রবাহ, ধরে রাখা উপাদান এবং দৃশ্যমান সঞ্চয় নথিবদ্ধ করুন। কম হার, প্রস্তাবিত পরিচালন হার এবং স্বল্প সময়ের সর্বোচ্চ প্রবাহে পরীক্ষা পুনরাবৃত্তি করুন। ফসলের আকার বা দূষণে উল্লেখযোগ্য তারতম্য থাকলে ভিন্ন অবস্থা একত্র করে গড় ফল করার বদলে একাধিক প্রতিনিধিত্বমূলক নমুনা ব্যবহার করুন।
পুনরুদ্ধার পরীক্ষা দিয়ে শেষ করুন। আগত ফিড থামান বা কমান, নিম্নপ্রবাহ প্রক্রিয়া চলতে দিন, তারপর সারি স্বাভাবিক পরিচালন চিহ্নে ফিরতে কত সময় লাগে তা নথিবদ্ধ করুন। এতে বোঝা যায় বাফারটি প্রবাহের ঢেউ ধারণ করছে, নাকি পূর্ণই থেকে যাচ্ছে। ব্যবহৃত সেটিং নথিবদ্ধ করুন, তবে প্রয়োজনীয় পরিচালন-সময়জুড়ে প্রমাণ ছাড়া সফল স্বল্প পরীক্ষা দিয়ে পুরো শিফটের নিশ্চয়তা দাবি করবেন না।
- আলু প্রবেশ করানোর আগে খালি সরঞ্জামের পরীক্ষা চালান।
- একই সময়সীমায় ইনপুট, ভালো আউটপুট, বাতিল আউটপুট ও ধরে রাখা উপাদান মাপুন।
- প্রতিনিধিত্বমূলক ফসলের নমুনা দিয়ে সর্বোচ্চ প্রবাহ ও পুনরুদ্ধার অবস্থা পুনরায় পরীক্ষা করুন।
ব্যর্থতার কারণ ব্যাখ্যা করে এমন গ্রহণযোগ্যতা-নথি তৈরি করুন
উৎপাদন শুরুর আগে গ্রহণযোগ্যতা পরীক্ষায় নমুনা, ফিডের অবস্থা, পর্যবেক্ষণের সময়কাল, লক্ষ্য হার এবং প্রবাহের পরিমাপ নির্ধারণ করা উচিত। এতে ক্ষমতার ঘাটতি ও উপস্থাপনার সমস্যাও আলাদা করতে হবে। উদাহরণস্বরূপ, পরিষ্কার নিষ্কাশন পথসহ পূর্ণ সারি নির্দেশ করতে পারে যে নিম্নপ্রবাহের দায়িত্ব সীমাবদ্ধ; পরিদর্শন ইনলেটে মাঝে মাঝে খালি ফাঁক অসম ফিড বা ভুলভাবে সমন্বয় করা স্থানান্তর নির্দেশ করতে পারে।
একটি মাত্র পাস বা ফেল সংখ্যার বদলে রোগনির্ণয় ম্যাট্রিক্স ব্যবহার করুন। সারির স্তরকে ভালো প্রবাহের স্থিতিশীলতা, বাতিল প্রবাহ পরিষ্কার হওয়া এবং দৃশ্যমান বহন-ওভারফ্লোর সঙ্গে তুলনা করুন। বাতিল উপাদান ভালো প্রবাহে ফেরত দেওয়া হলেই যদি লাইন প্রস্তাবিত হারে পৌঁছায়, তবে তা আলাদা আউটপুটের গ্রহণযোগ্য প্রদর্শন নয়। ফিড স্থিতিশীল হলেও পুরো পরীক্ষায় সারি বাড়তে থাকলে আগমন হারের নিচে টেকসই হার নথিবদ্ধ করুন এবং বাফার বা সময়সূচি সংশোধন করুন।
গ্রহণযোগ্যতার সীমা প্রকল্পের জন্য সম্মত হতে হবে এবং উপলভ্য পরিমাপ দিয়ে সমর্থিত হতে হবে। সরঞ্জামের স্পেসিফিকেশনে ক্ষমতা ও ফাংশন উল্লেখ থাকে, তবে সম্পূর্ণ স্থাপিত-লাইন গ্রহণযোগ্যতার মান, ফসল-নির্দিষ্ট নির্ভুলতা, পুনরুদ্ধার সময় বা সর্বোচ্চ বিঘ্নের সময়কাল নির্ধারিত থাকে না। এগুলোকে অনুমিত পণ্যের কর্মক্ষমতা হিসেবে নয়, সম্মত ও পরীক্ষিত প্রকল্প-শর্ত হিসেবে রাখুন।
| পর্যবেক্ষণ | যা নথিবদ্ধ করতে হবে | সম্ভাব্য ব্যাখ্যা | পরবর্তী প্রকৌশলগত পদক্ষেপ |
|---|---|---|---|
| সর্বোচ্চ প্রবাহে সারি বাড়ে এবং আনলোডিং বন্ধ হলে কমে | সর্বোচ্চ প্রবাহের সময়কাল, সর্বোচ্চ সারির স্তর ও পুনরুদ্ধারের সময় | বাফার সাময়িক হারের পার্থক্য ধারণ করছে | ব্যবহারযোগ্য ক্ষমতা এবং পরিকল্পিত সময়ের মধ্যে পুনরুদ্ধার সম্পূর্ণ হয় কি না পরীক্ষা করুন। |
| ইনপুট চলতে থাকলেও সারি পূর্ণ থাকে | ইনপুট ভর, নিম্নপ্রবাহ আউটপুট ও ধরে রাখা ভর | আগমন হার টেকসই প্রক্রিয়া প্রবাহের চেয়ে বেশি | আগমনের হার কমান, বাফার বাড়ান অথবা সীমাবদ্ধ কার্যক্রমের সমাধান করুন। |
| পরিদর্শন ইনলেটে ফাঁক ও ঢেউ পালাক্রমে দেখা যায় | ফিডের সময়, স্থানান্তর সেটিং ও সারির স্তর | গড় হার যথেষ্ট মনে হলেও উপস্থাপনা স্থিতিশীল নয় | স্থানান্তরের জ্যামিতি, সমন্বয় ও পরিচালন প্রতিক্রিয়া পর্যালোচনা করুন। |
| ভালো প্রবাহ স্থিতিশীল, কিন্তু বাতিল প্রবাহ জমে | ভালো আউটপুট, বাতিল আউটপুট ও বাতিল নিষ্কাশনের সময় | পৃথকীকরণের সিদ্ধান্ত নেওয়া হচ্ছে, কিন্তু বাতিল প্রবাহ পরিচালনা সীমাবদ্ধ | নির্ধারিত বাতিল গন্তব্য দিন এবং হার পরীক্ষা পুনরায় চালান। |
| মাপা ইনপুট ভালো + বাতিল + ধরে রাখা উপাদানের সমান নয় | একই সময়সীমায় সব প্রবাহ | নমুনা বা ওজনের সীমানা অসামঞ্জস্যপূর্ণ | সমন্বিত শুরু ও শেষ বিন্দু দিয়ে পরিমাপ পুনরাবৃত্তি করুন। |
চূড়ান্ত নির্বাচনের আগে প্রকৌশলগত সীমা উল্লেখ করুন
বাফার নির্ধারণ এমন তথ্যের প্রতি সংবেদনশীল যা নামফলকের হার দিতে পারে না: আগমনের সময়, ফসলের বাল্ক ঘনত্ব, আর্দ্রতা ও মাটির পরিমাণ, আকারের বণ্টন, গ্রহণযোগ্য সারির উচ্চতা, নিষ্কাশনের গন্তব্য এবং পরিচালন-সময়সীমা। ঘণ্টাপ্রতি tonnes-এর ওপর ভিত্তি করে করা গণনা দিকনির্দেশনামূলকভাবে কার্যকর হলেও ভৌতভাবে ভুল হতে পারে, যদি সাইটে অনুমিত ভরাটের আয়তন, ধরে রাখার সময় বা স্থানান্তরে উপস্থাপনা পাওয়া না যায়।
তাই আমরা হার-তুলনাকে নির্বাচনের প্রাথমিক যাচাই হিসেবে ব্যবহার করি, তারপর নির্ধারিত নমুনা ও পরিচালন-ক্রম দিয়ে সীমাবদ্ধ হস্তান্তর যাচাই করি। চূড়ান্ত পর্যালোচনায় অনুরোধ করা voltage, উপলভ্য footprint, পরিষেবা-প্রবেশাধিকার, উপাদানের অবস্থা, শিফটের ধরন এবং সুনির্দিষ্ট গ্রহণযোগ্যতা-নথি অন্তর্ভুক্ত হওয়া উচিত। পণ্যের ক্ষমতা সরবরাহকৃত অবস্থায় যোগ্যতাসহ থাকে; এগুলো সংযুক্ত ব্যবস্থার প্রতিশ্রুতি নয়।
সর্বোচ্চ ও টেকসই হার এখনও আলাদা করা না হলে আমাদের প্রকৌশল যোগাযোগ পৃষ্ঠা দিয়ে পরিচালন-সংক্ষিপ্ত বিবরণ পাঠান। আনলোডিংয়ের নথি ও নমুনার তথ্য দিয়ে কার্যকর পর্যালোচনা শুরু করা যায়, তারপর স্পেসিফিকেশন শিটের সর্বোচ্চ সংখ্যা দেখে বাফার অনুমান না করে মাপা পরীক্ষার পরিকল্পনায় যাওয়া যায়।
বাফার ও সীমাবদ্ধতা পর্যালোচনার জন্য পরিচালন-তথ্য পাঠান
প্রতিনিধিত্বমূলক ফসলের নমুনা বা নমুনার তথ্য, আনলোডিংয়ের ভর ও সময়কাল, লক্ষ্য টেকসই হার, সর্বোচ্চ প্রবাহের সময়কাল, ফসলের আকার ও দূষণের পরিসর, ভালো ও বাতিল গন্তব্য, সাইটের footprint, উপলভ্য voltage, শিফটের ধরন এবং আপনার প্রস্তাবিত গ্রহণযোগ্যতা-পরিমাপ পাঠাতে আমাদের প্রকল্প প্রকৌশল যোগাযোগ ব্যবহার করুন।
- BQX-16 / BQX-20 / BQX-24-এর ক্ষমতা 40 t/h / 60 t/h / >90 t/h।
- BSSJ8-08-এর ক্ষমতা আনুমানিক 80 t/h।
- CASL-2X-1800-এর ক্ষমতা 40 t/h।
- BQX মডেল ও BSSJ8-08-এর তালিকাভুক্ত বৈদ্যুতিক সরবরাহ AC380V/50Hz; CASL-2X-1800 হলো AC380V, three-phase five-wire system।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
আলু লাইন কি ট্রাক আনলোডিংয়ের সর্বোচ্চ প্রবাহ অনুযায়ী মাপ নির্ধারণ করা উচিত?
স্বয়ংক্রিয়ভাবে নয়। স্বল্প আনলোডিংয়ের সর্বোচ্চ প্রবাহকে পরিষ্কার, পরিবহন ও পরিদর্শনের টেকসই হার থেকে আলাদা করুন। বাফার কেবল তখনই সাময়িক পার্থক্য ধারণ করতে পারে, যখন এর ব্যবহারযোগ্য ক্ষমতা ও পুনরুদ্ধারের সময় নির্ধারিত থাকে। সর্বোচ্চ প্রবাহ ধারাবাহিক হলে বা পুনরুদ্ধার না ঘটলে সঞ্চয়ের ওপর নির্ভর না করে সীমাবদ্ধ প্রক্রিয়ার সমাধান করতে হবে।
লাইন ক্ষমতা পেতে কি মেশিনগুলোর নির্ধারিত ক্ষমতা যোগ করা যায়?
না। পৃথক নির্ধারিত ক্ষমতা আলাদা দায়িত্বের তুলনামূলক মান। সংযুক্ত লাইন ধীরতম অপরিহার্য কার্যক্রম, স্থানান্তর উপস্থাপনা, ফসলের অবস্থা এবং ভালো বা বাতিল নিষ্কাশনের দ্বারা সীমিত হয়। প্রস্তাবিত বিন্যাসের বাস্তব পরিচালন হার নির্ধারণে ভর-সমতা ও লোডযুক্ত পরীক্ষা ব্যবহার করুন।
আলু প্রক্রিয়ায় বাফার কোথায় রাখা উচিত?
এমন স্থানে রাখুন যেখানে সময়-সংক্রান্ত সমস্যাকে সীমাবদ্ধ কার্যক্রম থেকে আলাদা করা যায় এবং নতুন মান বা হ্যান্ডলিং সমস্যা তৈরি হয় না। পরিষ্কারের আগে এটি ট্রাকের সময়সূচি আলাদা করতে পারে; পরিদর্শনের আগে এটি উপস্থাপনা স্থিতিশীল করতে পারে। সিদ্ধান্তটি মাটির পরিমাণ, ধরে রাখার প্রয়োজন, নিষ্কাশনের পথ এবং মাপা ভর-সমতার ওপর নির্ভর করে।
বাফার গ্রহণযোগ্যতা পরীক্ষায় কী মাপা উচিত?
সমন্বিত সময়সীমায় ইনপুট ভর, ভালো আউটপুট, প্রতিটি বাতিল প্রবাহ, ধরে রাখা উপাদান, ফিড হার, সর্বোচ্চ প্রবাহের সময়কাল, সারির স্তর এবং পুনরুদ্ধারের সময় মাপুন। সরঞ্জামের সেটিং ও ফসলের অবস্থা নথিবদ্ধ করুন। পরীক্ষায় খালি অবস্থার যাচাই, নিয়ন্ত্রিত লোডযুক্ত পরিচালনা, স্বল্প সর্বোচ্চ প্রবাহ এবং পুনরুদ্ধারের সময় অন্তর্ভুক্ত থাকা উচিত।
প্রকল্প-নির্দিষ্ট পর্যালোচনার জন্য কী তথ্য পাঠানো উচিত?
প্রতিনিধিত্বমূলক ফসলের তথ্য, আনলোডিংয়ের ভর ও সময়, লক্ষ্য টেকসই হার, সর্বোচ্চ প্রবাহের সময়কাল, আকার ও দূষণের পরিসর, ভালো ও বাতিল গন্তব্য, সাইটের footprint, voltage, শিফটের ধরন এবং প্রস্তাবিত গ্রহণযোগ্যতা-পদ্ধতি পাঠান। এসব তথ্য একসঙ্গে বাফারের অনুমান ও সীমাবদ্ধ হস্তান্তর পর্যালোচনা করতে সহায়তা করে।
প্রযুক্তিগত নোট
হারের গণনাকে প্রকল্প পরিকল্পনার পদ্ধতি হিসেবে ব্যবহার করুন এবং প্রতিনিধিত্বমূলক ফসলের নমুনা, সমন্বিত প্রবাহ-পরিমাপ ও সম্মত গ্রহণযোগ্যতা-সময়সীমা দিয়ে যাচাই করুন। চূড়ান্ত নির্বাচন সাইটের বিন্যাস, পরিচালন-প্রয়োজনীয়তা, নিষ্কাশনের পথ এবং সীমাবদ্ধ হস্তান্তরের ওপর নির্ভর করে।

 ইংরেজি
 চীনা
 স্প্যানিশ
 জার্মান
 ফরাসি
 রুশ
 উর্দু
 বাংলা
 কাজাখ
 ইউক্রেনীয়
 ডাচ
 পোলিশ