
Bemessen Sie den Puffer einer Kartoffellinie anhand der Differenz zwischen dem Spitzenzufluss und dem dauerhaft möglichen Durchsatz des begrenzenden Prozessschritts. Prüfen Sie jede Übergabestelle, erfassen Sie Gutware und Ausschuss und überprüfen Sie das Ergebnis durch Leerläufe, Versuche mit Material und kurze Unterbrechungen, statt einzelne Maschinenleistungen zusammenzurechnen.
Wichtige Hinweise
- Trennen Sie die Spitzen-Anlieferungsrate vom dauerhaft möglichen Prozessdurchsatz, bevor Sie Geräte auswählen.
- Berechnen Sie die vorübergehende Ansammlung aus Durchsatzdifferenz und Spitzendauer.
- Addieren Sie niemals einzelne Produktleistungen, um daraus die Leistung einer verbundenen Linie abzuleiten.
- Nehmen Sie die Anordnung anhand synchronisierter Aufzeichnungen zu Gutware, Ausschuss, zurückgehaltener Masse und Abbau ab.
Entladespitzen vom dauerhaften Prozessdurchsatz trennen
Der erste Auslegungsfehler besteht darin, eine kurze Entladespitze als Durchsatz anzusetzen, den jede nachgeschaltete Maschine dauerhaft bewältigen muss. Ein Lkw, ein Annahmetrichter oder das Annahmepersonal kann Kartoffeln für einen begrenzten Zeitraum schnell zuführen, während Reinigung, Kontrolle und Austrag mit einem niedrigeren kontinuierlichen Durchsatz arbeiten. Dabei handelt es sich um unterschiedliche Auslegungsfragen: Wie schnell muss die Linie Material aufnehmen, und wie viel Material kann der Prozess verarbeiten, ohne dass sich ein unkontrollierter Rückstau bildet?
Beginnen Sie mit einer zeitlichen Aufzeichnung statt mit einer einzelnen stündlichen Schätzung. Notieren Sie die bei jedem Entladevorgang eintreffende Masse, die Dauer der Zuführspitze, die Wartezeit zwischen den Ladungen und das erforderliche Produktionszeitfenster. Bestimmen Sie anschließend den dauerhaft möglichen Prozessdurchsatz am begrenzenden Schritt. Eine Linie kann eine kurze Anlieferungsspitze nur aufnehmen, wenn der vorgeschaltete Annahmebereich und der Puffer die Differenz aufnehmen können, ohne den nächsten Arbeitsgang unterzuversorgen oder zu überlasten.
Beschreiben Sie für eine aussagekräftige Projektgrundlage den Zustand der Kartoffeln, den erwarteten Größenbereich, die Belastung durch Erde oder Fremdstoffe, das Schichtmodell sowie die vorgesehenen Ziele für Gutware und Ausschuss. Unser Leitfaden zur Auslegung der Kartoffelannahme und -reinigung bietet ergänzende Planungshinweise. Die Pufferentscheidung hängt jedoch weiterhin vom gemessenen zeitlichen Ablauf dieses konkreten Betriebs ab.
- Erfassen Sie Anlieferungsmasse und Entladedauer für repräsentative Ladungen.
- Unterscheiden Sie zwischen kurzfristiger Spitzenrate, durchschnittlicher Anlieferungsrate und dauerhaft möglichem Prozessdurchsatz.
- Ermitteln Sie, ob der Rückstau vor der Reinigung, vor der Kontrolle oder nach der Sortierung aufgenommen wird.
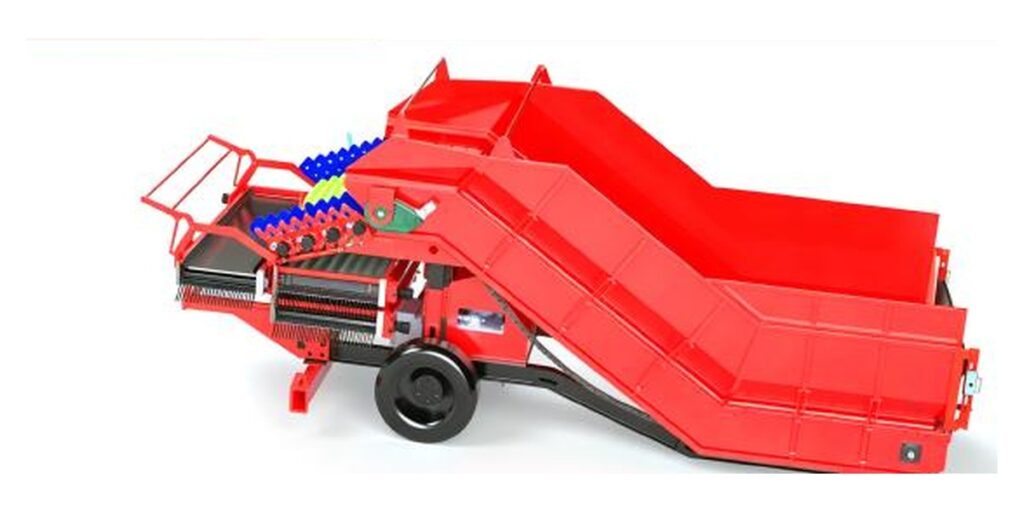
Die Übergabestelle ermitteln, die den tatsächlichen Liniendurchsatz bestimmt
Nennleistungen sind nützliche Vergleichswerte, aber keine garantierte Leistung einer zusammengestellten Linie. Der effektive Durchsatz wird durch den langsamsten erforderlichen Arbeitsgang, die zu treffende Qualitätsentscheidung, Übergabeverluste und die Handhabung von Gutware und Ausschuss begrenzt. Liegt die Nennleistung der Annahmereinigung über derjenigen der Kontrollstufe, erhöht eine höhere Einstellung der Reinigungsmaschine nicht den Gutwarendurchsatz. Sie vergrößert lediglich den Rückstau oder führt dem Engpass einen stärkeren Materialschub zu.
Für die gewählte Annahmeoption sind für BQX-16, BQX-20 und BQX-24 jeweils 40 t/h, 60 t/h oder >90 t/h angegeben. Für den Übergabeförderer sind ungefähr 80 t/h angegeben, für CASL-2X-1800 40 t/h. Diese Werte sind als separate Produktangaben zu lesen. Sie legen die Leistung einer verbundenen Linie nicht fest, da der Zustand der Kartoffeln, das Beschickungsmuster, die Abstände, der Austrag und die Ausschusshandhabung den nutzbaren Durchsatz verändern können.
Erstellen Sie für jede Übergabestelle eine Massenbilanz: Die zugeführte Masse entspricht der Summe aus weitergeführtem Material, ausgeschleustem Material und vorübergehend gespeichertem Material, jeweils bezogen auf das Messintervall. Eine Übergabe, die im Leerlauf ausreichend erscheint, kann zum Engpass werden, wenn Kartoffeln in einer hohen oder ungleichmäßigen Schicht ankommen. Betrachten Sie die Anlagen zur Reinigung von Schüttgut und Fremdstoffabscheidung, die Fördertechnik zwischen den Prozessstufen und die optische Sortiertechnik zunächst als getrennte Aufgaben, bevor Sie den Pufferstandort festlegen.
| Produkt | Leistung | elektrische Daten | Bedeutung für diese Entscheidung |
|---|---|---|---|
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | 7.5 kW / 11 kW / 15 kW; AC380V/50Hz | Separate Leistungsangaben für Annahme und Reinigung; nicht als Leistung einer zusammengestellten Linie behandeln. |
| BSSJ8-08 | Ungefähr 80 t/h | 2.2 kW; AC380V/50Hz | Ein Vergleichswert für die Förderung; die tatsächliche Übergabeleistung muss weiterhin im Materialversuch geprüft werden. |
| CASL-2X-1800 | 40 t/h | 30 kW; AC380V, Dreiphasen-Fünfleitersystem | Ein Vergleichswert für die Sortierstufe; die Handhabung von Gutware und Ausschuss muss getrennt beobachtet werden. |
Den Puffer nachvollziehbar berechnen
Eine praktische erste Abschätzung basiert auf einer Durchsatzdifferenz, nicht auf der höchsten Maschinen-Nennleistung. Bei einer vorübergehenden Anlieferungsspitze lässt sich die Puffermasse als Anlieferungsrate minus dauerhaft möglicher Prozessdurchsatz, multipliziert mit der Dauer der Spitze, abschätzen. Liegt die Anlieferungsrate unter dem dauerhaft möglichen Durchsatz, ist die Differenz negativ und der Prozess baut den Rückstau ab, statt ihn zu vergrößern. Dies ist eine Planungsrechnung, keine Aussage über einen eingebauten Puffer oder eine automatische Regelungsfunktion.
Ein hypothetischer Materialzulauf von 70 t/h über 12 Minuten erzeugt beispielsweise bei einer dauerhaft aufrechterhaltbaren Verarbeitungsleistung des nachgeschalteten Prozesses von 40 t/h eine Differenz von 30 t/h. Daraus ergibt sich eine vorübergehende Materialansammlung von 6 Tonnen, bevor eine anschließende Abbauphase berücksichtigt wird. Sobald der Zulauf endet, baut der nachgeschaltete Prozess, der weiterhin mit 40 t/h arbeitet, diese Materialansammlung mit 40 t/h ab. Der Abbau von 6 Tonnen dauert somit 9 Minuten, sofern der Auslauf verfügbar bleibt und die angegebene Austragsleistung aufrechterhalten wird. Diese Berechnung berücksichtigt weder Unterbrechungen noch Material, das bereits vor der Lastspitze vorhanden war.
Reale Projekte erfordern Zuschläge für ungleichmäßige Beschickung, Schwankungen der Kartoffeleigenschaften, Materialrückhalt an Übergaben und den Umstand, dass ein nominaler Puffer möglicherweise nicht vollständig nutzbar ist. Rechnen Sie zunächst mit Tonnen und Minuten und wandeln Sie das Ergebnis erst dann in ein räumliches Volumen um, wenn Schüttdichte, Füllstand und tatsächliche Geometrie des Speicherbereichs festgelegt sind. Verwenden Sie diese einfache Formel nicht, um einen kontinuierlichen Durchsatz oberhalb des begrenzenden Prozesses zu rechtfertigen oder zu behaupten, eine nicht dokumentierte Maschinensteuerung werde ihn aufrechterhalten.
- Verwenden Sie die gemessene Dauer der Spitze, nicht die gesamte Schichtdauer.
- Berechnen Sie die Abbauzeit nach dem Ende der Anlieferungsspitze.
- Geben Sie neben der Abschätzung die angenommenen Durchsätze, den nutzbaren Füllstand und die nicht berücksichtigten Verluste an.
Pufferstandort und betriebliche Reaktion festlegen
Ordnen Sie den Zwischenspeicher dort an, wo er den begrenzenden Arbeitsgang schützt, ohne ein Qualitäts- oder Handhabungsproblem zu verdecken. Ein Puffer vor der Reinigung kann die zeitliche Lkw-Anlieferung vom Reinigungsprozess entkoppeln, hält jedoch möglicherweise erdbehaftete Kartoffeln länger zurück als vorgesehen. Ein Puffer vor der Kontrolle kann die Zuführung gereinigter Ware glätten, während ein Puffer nach der Kontrolle die Trennung von Gutware und Ausschuss erschweren kann. Die richtige Position ergibt sich aus der Massenbilanz und den Prozessanforderungen, nicht aus einer allgemeinen Vorliebe für mehr Speicherkapazität.
Wählen Sie die einfachste betriebliche Reaktion, die im Projekt tatsächlich umsetzbar ist. Bediener können die vorgeschaltete Zuführung reduzieren, die Entladung unterbrechen, Material zu einem festgelegten Zwischenlagerpunkt umleiten oder den Rückstau während eines geplanten Intervalls abbauen lassen. Beschreiben Sie Sensoren, automatische Steuerungen oder eine geregelte Durchsatzanpassung nur dann als Bestandteil der Anordnung, wenn diese Funktionen gesondert spezifiziert und überprüft sind. Eine sichtbare Füllstandsmarkierung, eine schriftliche Handlungsregel und ein festgelegter Überlaufweg können nützlicher sein als eine angenommene, nicht geprüfte Steuerungsfunktion.
Die Fördergeometrie ist an der entscheidenden Übergabestelle wichtig. Der dokumentierte Förderer verfügt über eine verstellbare Höhe und Geschwindigkeit, ein abnehmbares Zuführleitblech, seitlichen Gummischutz und einen fingerförmigen Puffer. Diese angegebenen Merkmale unterstützen die Beurteilung der Materialübergabe, belegen für sich genommen jedoch weder eine bestimmte Aufnahmefähigkeit für Materialspitzen noch eine schonende Handhabung oder automatische Regelung. Prüfen Sie die tatsächlichen Übergabebedingungen mit Kartoffeln und den vorgesehenen Betriebseinstellungen.
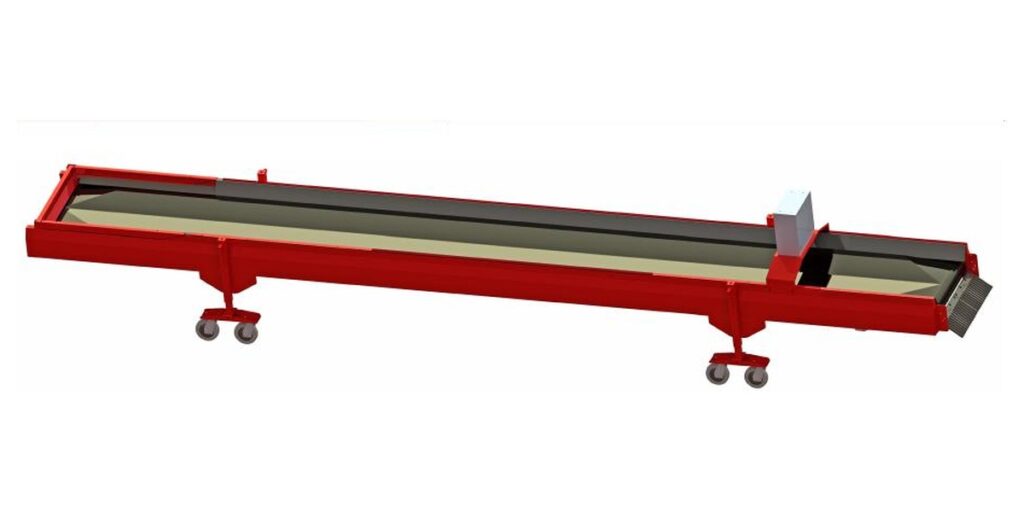
Die Konfiguration anhand des begrenzenden Durchsatzes wählen
Wählen Sie Annahme, Förderung und Kontrolle als abgestimmte Prozesskette aus und halten Sie dabei die Leistungsangaben der einzelnen Produkte getrennt. Liegt der Zieldurchsatz nahe an der Leistung der Kontrollstufe, können eine gleichmäßige Materialvorlage und ein freier Ausschussabtransport wichtiger sein als eine größere Annahmeeinheit. Erfolgt die Entladung sehr unregelmäßig, kann stattdessen ein Annahmepuffer Vorrang haben, der den nachgeschalteten Prozess vor wiederholtem Anfahren und Stoppen schützt. Keine dieser Fragen lässt sich durch Addition der drei Nennleistungen klären.
Erstellen Sie für jede mögliche Anordnung ein einseitiges Durchsatzblatt mit Anlieferungsrate, dauerhaft möglichem Durchsatz, Spitzendauer, Abbaurate, Puffermasse sowie erwartetem Gutwaren- und Ausschussstrom. Ergänzen Sie den räumlichen Ort des Rückstaus, die Bedienermaßnahmen an den oberen und unteren Markierungen sowie die Bedingung für den Versuchsabbruch. So wird sichtbar, ob die vorgeschlagene Konfiguration ein zeitliches Problem löst oder den Rückstau lediglich an eine andere Übergabestelle verlagert.
Nutzen Sie die Checkliste zur Inbetriebnahme der Kartoffelförderung und -sortierung, um die Übergabestellen systematisch zu erfassen, und ordnen Sie die gewählte Anordnung anschließend den verfügbaren Kategorien von Prozesslösungen zu. Wir können das Durchsatzblatt anhand der Kartoffelprobe und der Standortbedingungen prüfen, bevor die endgültige Anordnung festgelegt wird.
- Addieren Sie einzelne Nennleistungen nicht, um daraus den Durchsatz einer zusammengestellten Linie abzuleiten.
- Benennen Sie den begrenzenden Arbeitsgang und den Grund für seine durchsatzbegrenzende Wirkung.
- Legen Sie fest, was beim Erreichen der oberen und unteren Betriebsmarkierung des Puffers geschieht.
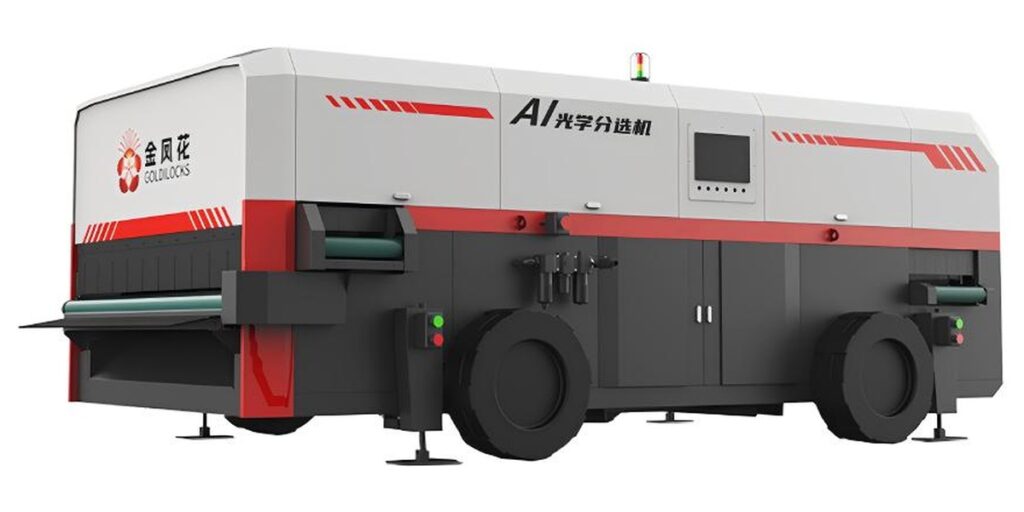
Mit Leerläufen, Materialversuchen und Abbauversuchen in Betrieb nehmen
Die Inbetriebnahme sollte vom Leerlauf zu einem kontrollierten Materiallauf fortschreiten. Prüfen Sie im Leerlauf die Förderrichtung, die Ausrichtung der Übergaben, die Zugänglichkeit der Einstellpunkte, die Austragswege sowie die Möglichkeit, jeden relevanten Abschnitt zu stoppen und wieder anzufahren. Damit wird festgestellt, dass der geplante Materialweg vorhanden ist. Durchsatz, Trennqualität und Pufferleistung werden dadurch nicht nachgewiesen.
Verwenden Sie beim Materialversuch eine bekannte Probe und ein gemessenes Zuführintervall. Erfassen Sie Anfangs- und Endzeiten, geschätzte oder gewogene Eingangsmenge, Gutware, jeden Ausschussstrom, zurückgehaltenes Material und alle sichtbaren Ansammlungen. Wiederholen Sie den Versuch bei einem niedrigeren Durchsatz, dem vorgesehenen Betriebsdurchsatz und einer kurzen Spitzenbelastung. Unterscheiden sich die Kartoffeln deutlich in Größe oder Verunreinigung, verwenden Sie mehr als eine repräsentative Probe, statt unterschiedliche Bedingungen zu einem einzigen Ergebnis zu mitteln.
Schließen Sie mit einem Abbauversuch ab. Stoppen oder reduzieren Sie die Zuführung, während der nachgeschaltete Prozess weiterläuft, und erfassen Sie dann, wie lange der Rückstau benötigt, um auf die normale Betriebsmarkierung zurückzugehen. Damit unterscheiden Sie einen Puffer, der eine Zuführspitze aufnimmt, von einem Puffer, der dauerhaft voll bleibt. Dokumentieren Sie die verwendeten Einstellungen, leiten Sie aus einem erfolgreichen Kurzversuch jedoch keine Garantie für eine ganze Schicht ab, solange Nachweise über das erforderliche Betriebszeitfenster fehlen.
- Führen Sie die Prüfungen im Leerlauf durch, bevor Sie Kartoffeln zuführen.
- Messen Sie Eingang, Gutwarenausgang, Ausschussausgang und zurückgehaltenes Material über dasselbe Intervall.
- Wiederholen Sie Spitzenbelastung und Abbauversuch mit repräsentativen Kartoffelproben.
Ein Abnahmeprotokoll erstellen, das Fehlerursachen erklärt
Ein Abnahmeversuch sollte Probe, Zuführbedingungen, Beobachtungszeitraum, Zieldurchsatz und Materialstrommessungen vor Produktionsbeginn festlegen. Er sollte außerdem zwischen einem Leistungsdefizit und einem Problem der Materialvorlage unterscheiden. Ein voller Puffer bei freiem Austragsweg kann beispielsweise darauf hindeuten, dass der nachgeschaltete Arbeitsgang begrenzt. Zeitweilige Lücken am Einlauf der Kontrollstufe können auf ungleichmäßige Zuführung oder eine falsch eingestellte Übergabe hinweisen.
Verwenden Sie eine Diagnosematrix statt eines einzelnen Grenzwerts für Bestehen oder Nichtbestehen. Vergleichen Sie den Pufferfüllstand mit der Stabilität des Gutwarenstroms, dem Ausschussabtransport und sichtbarem Materialübertrag. Erreicht die Linie den vorgesehenen Durchsatz nur, wenn Ausschuss wieder der Gutware zugeführt wird, ist dies kein akzeptabler Nachweis getrennter Ausgabeströme. Ist die Zuführung stabil, wächst der Rückstau aber während des gesamten Laufs, dokumentieren Sie den dauerhaft möglichen Durchsatz als niedriger als die Anlieferungsrate und passen Sie den Puffer oder den Zeitplan an.
Abnahmegrenzen müssen projektspezifisch vereinbart und durch die verfügbaren Messungen belegt werden. Die Gerätespezifikationen nennen Leistungen und Funktionen, definieren jedoch weder einen vollständigen Abnahmestandard für die installierte Linie noch eine kartoffelspezifische Genauigkeit, eine Abbauzeit oder eine maximale Unterbrechungsdauer. Behandeln Sie diese Punkte als zu vereinbarende und zu prüfende Projektbedingungen, nicht als vorausgesetzte Produktleistung.
| Beobachtung | Zu erfassende Daten | Wahrscheinliche Interpretation | Nächste technische Maßnahme |
|---|---|---|---|
| Der Rückstau steigt während der Spitze und sinkt nach dem Ende der Entladung | Spitzendauer, höchster Pufferfüllstand und Abbauzeit | Der Puffer nimmt eine vorübergehende Durchsatzdifferenz auf | Nutzbare Kapazität prüfen und feststellen, ob der Abbau innerhalb des geplanten Intervalls abgeschlossen ist. |
| Der Puffer bleibt voll, während die Zuführung weiterläuft | Eingangsmasse, nachgeschaltete Ausgangsmenge und zurückgehaltene Masse | Die Anlieferungsrate übersteigt den dauerhaft möglichen Prozessdurchsatz | Zuführrate reduzieren, Pufferkapazität erweitern oder den begrenzenden Arbeitsgang anpassen. |
| Am Einlauf der Kontrollstufe wechseln sich Lücken und Materialschübe ab | Zeitlicher Verlauf der Zuführung, Übergabeeinstellung und Pufferfüllstand | Die Materialvorlage ist instabil, auch wenn der durchschnittliche Durchsatz ausreichend erscheint | Übergabegeometrie, Einstellung und betriebliche Reaktion prüfen. |
| Der Gutwarenstrom ist stabil, aber Ausschuss sammelt sich an | Gutwarenausgang, Ausschussausgang und Ausschuss-Austragszeit | Die Trennentscheidung erfolgt, aber die Ausschusshandhabung begrenzt den Durchsatz | Ein festgelegtes Ausschussziel vorsehen und den Durchsatzversuch wiederholen. |
| Der gemessene Eingang entspricht nicht der Summe aus Gutware, Ausschuss und zurückgehaltenem Material | Alle Materialströme über dasselbe zeitlich definierte Intervall | Die Grenzen der Probenahme oder Wägung sind nicht einheitlich | Die Messung mit synchronisierten Anfangs- und Endzeitpunkten wiederholen. |
Die technischen Grenzen vor der endgültigen Auswahl benennen
Die Pufferauslegung hängt stark von Informationen ab, die eine Nennleistungsangabe nicht liefern kann: zeitlicher Verlauf der Anlieferung, Schüttdichte der Kartoffeln, Feuchtigkeit und Erdbelastung, Größenverteilung, zulässige Stauhöhe, Austragsziele und Betriebszeitfenster. Eine Berechnung auf Basis von Tonnen pro Stunde kann eine sinnvolle Richtung vorgeben und dennoch räumlich falsch sein, wenn das angenommene Füllvolumen, die Verweilzeit oder die Materialvorlage am Standort nicht umsetzbar sind.
Wir behandeln den Durchsatzvergleich deshalb als Vorauswahl und überprüfen anschließend die begrenzende Übergabestelle mit der vorgesehenen Probe und dem geplanten Betriebsablauf. Die abschließende Prüfung sollte die gewünschte Spannung, die verfügbare Aufstellfläche, den Wartungszugang, den Materialzustand, das Schichtmodell und das genaue Abnahmeprotokoll umfassen. Für Produktleistungen gelten weiterhin die mitgelieferten Einschränkungen; sie sind keine Zusagen für ein verbundenes System.
Senden Sie die Betriebsbeschreibung über unsere Kontaktseite für die technische Beratung, wenn Spitzenrate und dauerhaft möglicher Durchsatz noch nicht getrennt erfasst sind. Eine fundierte Prüfung kann mit Entladeaufzeichnungen und Probeninformationen beginnen und anschließend in einen messtechnisch definierten Versuchsplan übergehen, statt den Puffer anhand der höchsten Zahl auf einem Datenblatt zu schätzen.
Betriebsdaten zur Prüfung von Puffer und Engpass senden
Senden Sie über unseren Kontakt für die technische Projektberatung repräsentative Kartoffelproben oder Probeninformationen, Entlademasse und -dauer, den angestrebten dauerhaften Durchsatz, die Spitzendauer, den Größen- und Verunreinigungsbereich der Kartoffeln, die Ziele für Gutware und Ausschuss, die Aufstellfläche, die verfügbare Spannung, das Schichtmodell und Ihre vorgesehenen Abnahmemessungen.
- Die Leistungen von BQX-16 / BQX-20 / BQX-24 betragen 40 t/h / 60 t/h / >90 t/h.
- Die Leistung von BSSJ8-08 beträgt ungefähr 80 t/h.
- Die Leistung von CASL-2X-1800 beträgt 40 t/h.
- Die angegebene Stromversorgung für BQX-Modelle und BSSJ8-08 ist AC380V/50Hz; für CASL-2X-1800 ist sie AC380V, Dreiphasen-Fünfleitersystem.
Häufige Fragen
Sollte eine Kartoffellinie auf die Entladespitze eines Lkw ausgelegt werden?
Nicht automatisch. Trennen Sie die kurze Entladespitze vom dauerhaft möglichen Durchsatz bei Reinigung, Förderung und Kontrolle. Ein Puffer kann eine vorübergehende Differenz nur aufnehmen, wenn seine nutzbare Kapazität und die Abbauphase festgelegt sind. Hält die Spitze dauerhaft an oder findet kein Abbau statt, muss der begrenzende Prozess angepasst werden, statt sich auf Speicherraum zu verlassen.
Kann ich die Nennleistungen der Maschinen addieren, um die Linienleistung zu erhalten?
Nein. Einzelne Nennleistungen sind Vergleichswerte für getrennte Aufgaben. Die verbundene Linie wird durch den langsamsten erforderlichen Arbeitsgang, die Materialvorlage an Übergaben, den Zustand der Kartoffeln und den Gutwaren- oder Ausschussaustrag begrenzt. Ermitteln Sie den praktisch möglichen Betriebsdurchsatz der vorgesehenen Anordnung anhand einer Massenbilanz und eines Materialversuchs.
Wo sollte ein Puffer im Kartoffelprozess angeordnet werden?
Ordnen Sie ihn dort an, wo er das zeitliche Problem vom begrenzenden Arbeitsgang entkoppelt, ohne ein neues Qualitäts- oder Handhabungsproblem zu schaffen. Vor der Reinigung kann er die zeitliche Lkw-Anlieferung entkoppeln; vor der Kontrolle kann er die Materialvorlage stabilisieren. Die Wahl hängt von der Erdbelastung, den Anforderungen an die Verweilzeit, den Austragswegen und der gemessenen Massenbilanz ab.
Was sollte bei einem Puffer-Abnahmeversuch gemessen werden?
Messen Sie Eingangsmasse, Gutwarenausgang, jeden Ausschussstrom, zurückgehaltenes Material, Zuführrate, Spitzendauer, Pufferfüllstand und Abbauzeit über synchronisierte Intervalle. Dokumentieren Sie die Geräteeinstellungen und den Zustand der Kartoffeln. Ein Versuch sollte Leerlaufprüfungen, einen kontrollierten Materialbetrieb, eine kurze Spitze und eine Abbauphase umfassen.
Welche Informationen sollte ich für eine projektspezifische Prüfung senden?
Senden Sie repräsentative Angaben zu den Kartoffeln, Entlademasse und zeitlichen Ablauf, angestrebten dauerhaften Durchsatz, Spitzendauer, Größen- und Verunreinigungsbereich, Ziele für Gutware und Ausschuss, Aufstellfläche, Spannung, Schichtmodell und die vorgesehene Abnahmemethode. Mit diesen Angaben lassen sich die Pufferabschätzung und die begrenzende Übergabestelle gemeinsam prüfen.
Technischer Hinweis
Behandeln Sie die Durchsatzberechnung als Methode der Projektplanung und überprüfen Sie sie mit repräsentativen Kartoffelproben, synchronisierten Materialstrommessungen und einem vereinbarten Abnahmeintervall. Die endgültige Auswahl hängt von der Standortanordnung, den Betriebsanforderungen, den Austragswegen und der begrenzenden Übergabestelle ab.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish