
Dimensione el búfer de una línea de patata a partir de la diferencia entre el caudal máximo de entrada y el caudal sostenible del proceso limitante. Compruebe cada transferencia, registre los flujos de producto conforme y rechazado, y valide el resultado con pruebas en vacío, con carga y de interrupción breve, en lugar de sumar las capacidades individuales de las máquinas.
Puntos clave
- Separe el caudal máximo de llegada del caudal de proceso sostenible antes de seleccionar el equipo.
- Calcule la acumulación temporal a partir de la diferencia de caudales y la duración del pico.
- No sume nunca las capacidades nominales individuales para afirmar la capacidad de una línea conectada.
- Acepte la configuración utilizando registros sincronizados de producto conforme, rechazado, masa retenida y recuperación.
Separe la descarga máxima del caudal de proceso sostenible
El primer error de dimensionamiento consiste en tratar una descarga breve como el caudal que todas las máquinas posteriores deben mantener. Un camión, una tolva o un equipo de recepción puede entregar patatas rápidamente durante un periodo limitado, mientras que la limpieza, la inspección y la descarga funcionan a un caudal continuo menor. Son cuestiones de diseño distintas: con qué rapidez debe aceptar material la línea y cuánto material puede procesar sin acumular una cola incontrolada.
Comience con un registro temporal en lugar de una única estimación horaria. Anote la masa que llega durante cada descarga, la duración del pico, el tiempo de espera entre cargas y la ventana de producción requerida. Después, defina el caudal de proceso sostenible en el paso limitante. Una línea solo puede absorber un breve pico de llegada si el espacio de recepción y el búfer pueden contener la diferencia sin dejar sin producto ni sobrecargar la operación siguiente.
Para preparar un informe de proyecto útil, describa el estado del cultivo, el intervalo de tamaños previsto, la carga de tierra o materiales extraños, el patrón de turnos y los destinos requeridos para el producto conforme y rechazado. Nuestra guía para dimensionar la recepción de limpieza de patatas ofrece contexto adicional de planificación, pero la decisión sobre el búfer sigue dependiendo de la medición temporal de esta operación concreta.
- Registre la masa recibida y la duración de la descarga para cargas representativas.
- Separe el caudal máximo a corto plazo, el caudal medio de llegada y el caudal de proceso sostenible.
- Identifique si la cola se mantiene antes de la limpieza, antes de la inspección o después de la clasificación.
Encuentre la transferencia que fija el caudal real de la línea
Las capacidades nominales son puntos de comparación útiles, no una capacidad garantizada para una línea ensamblada. El caudal efectivo está limitado por la operación necesaria más lenta, la decisión de calidad, las pérdidas de transferencia y la forma de gestionar los flujos conforme y rechazado. Si una limpiadora de recepción tiene una capacidad nominal superior a la fase de inspección, aumentar el ajuste de la limpiadora no incrementa el caudal de producto aceptado; solo aumenta la acumulación o envía un pico mayor hacia la restricción.
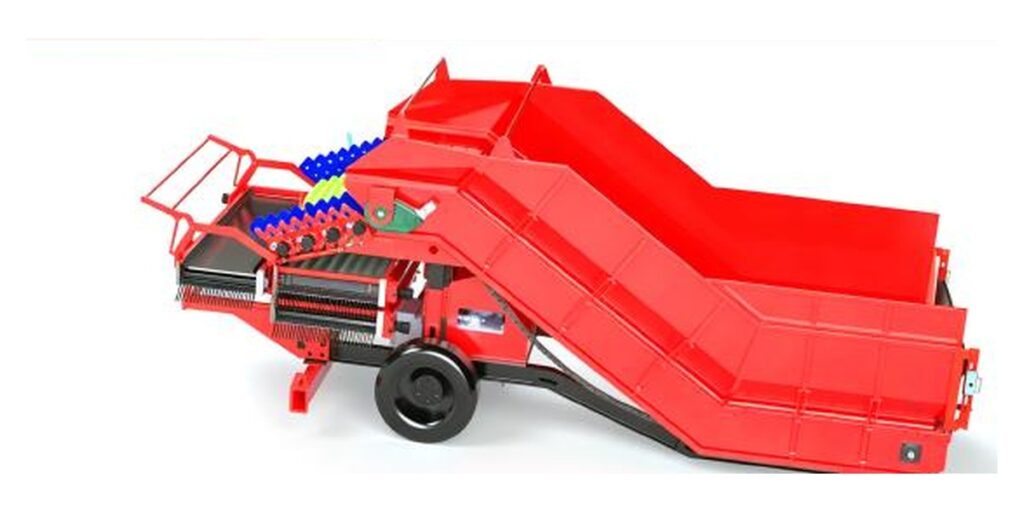
Para la opción de recepción seleccionada, el registro indica 40 t/h, 60 t/h o >90 t/h para BQX-16, BQX-20 y BQX-24, respectivamente. El registro del transportador de transferencia indica aproximadamente 80 t/h, mientras que CASL-2X-1800 figura con 40 t/h. Estas cifras deben leerse como registros independientes de producto. No establecen la capacidad de una línea conectada, ya que el estado del cultivo, el patrón de carga, la separación, la descarga y la gestión de rechazos pueden modificar el caudal utilizable.
Trace cada transferencia como un balance de masas: la masa entrante equivale al material que continúa, el material rechazado y el material almacenado temporalmente, teniendo en cuenta el intervalo de medición. Una transferencia que parece suficiente en vacío puede convertirse en el cuello de botella cuando las patatas llegan en una capa profunda o irregular. Revise los equipos de limpieza a granel y separación de impurezas, los equipos de transporte entre etapas y los equipos de clasificación óptica como funciones independientes antes de decidir dónde ubicar el búfer.
| Producto | Capacidad | Datos eléctricos | Significado para esta decisión |
|---|---|---|---|
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | 7.5 kW / 11 kW / 15 kW; AC380V/50Hz | Capacidades independientes de recepción y limpieza; no deben tratarse como la capacidad de una línea ensamblada. |
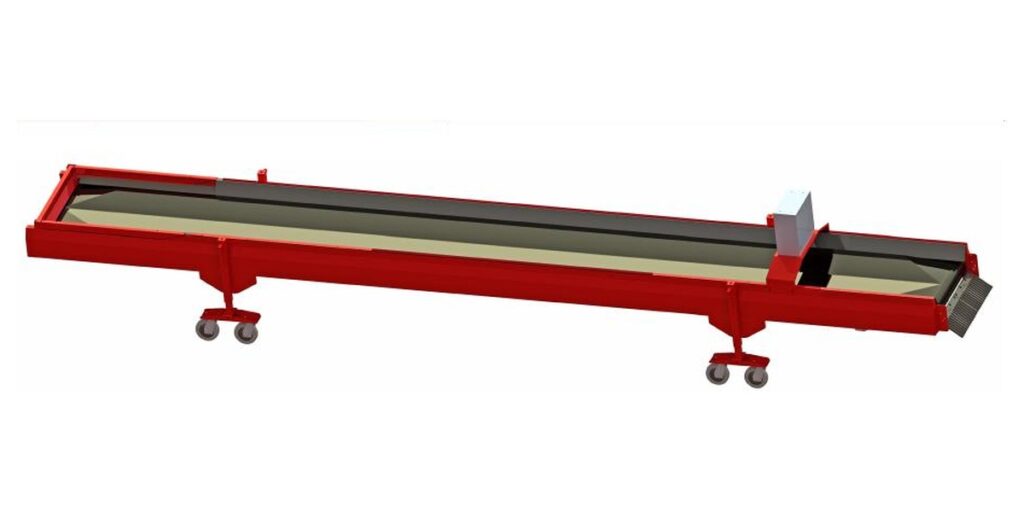
| BSSJ8-08 | Aproximadamente 80 t/h | 2.2 kW; AC380V/50Hz | Punto de comparación del transporte; el rendimiento real de la transferencia aún requiere una prueba con carga. |
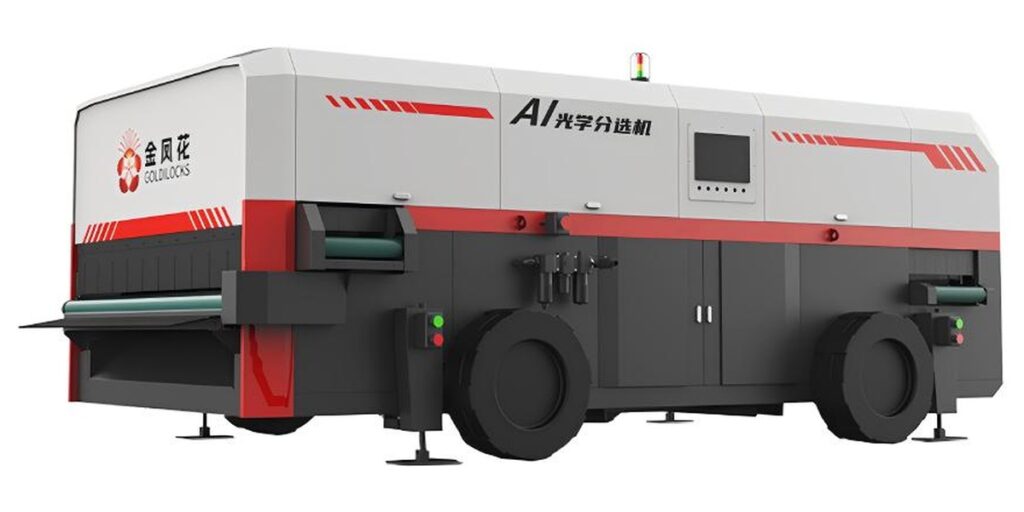
| CASL-2X-1800 | 40 t/h | 30 kW; AC380V, sistema trifásico de cinco conductores | Punto de comparación de la fase de clasificación; los flujos conforme y rechazado deben observarse por separado. |
Utilice un cálculo transparente del búfer
Una primera estimación práctica se basa en la diferencia de caudales, no en la capacidad nominal de la máquina más grande. Para un pico temporal de llegada, la masa del búfer puede estimarse como caudal de llegada menos caudal de proceso sostenible, multiplicado por la duración del pico. Si el caudal de llegada es inferior al caudal sostenible, la diferencia es negativa y el proceso está vaciando la cola en lugar de llenarla. Este es un cálculo de planificación, no una afirmación sobre un búfer integrado o una función de control automático.
Por ejemplo, si una carga hipotética llega a razón de 70 t/h durante 12 minutos y el proceso aguas abajo puede mantener un caudal de 40 t/h, se genera una diferencia de 30 t/h. La acumulación temporal es de 6 toneladas, antes de considerar cualquier período de recuperación. Una vez que cesa el flujo de entrada, un proceso aguas abajo que mantiene un caudal de 40 t/h retira material de esa acumulación a razón de 40 t/h. Vaciar esa acumulación de 6 toneladas requiere entonces 9 minutos, siempre que la salida permanezca disponible y se mantenga el caudal de descarga indicado. Este cálculo excluye las interrupciones y cualquier material que ya estuviera presente antes del pico.
Los proyectos reales necesitan márgenes para la carga irregular, la variación del cultivo, la retención en las transferencias y el hecho de que un búfer nominal puede no ser totalmente utilizable. Mantenga primero el cálculo en toneladas y minutos, y conviértalo en volumen físico solo después de definir la densidad aparente, el nivel de llenado y la geometría real de retención. No utilice esta fórmula sencilla para justificar un caudal continuo superior al del proceso limitante ni para afirmar que un control de máquina no registrado lo mantendrá.
- Utilice la duración máxima medida, no la duración total del turno.
- Calcule el tiempo de recuperación después de que termine el pico de llegada.
- Indique junto a la estimación los caudales supuestos, el nivel de llenado utilizable y las pérdidas excluidas.
Elija la ubicación del búfer y la respuesta operativa
Coloque el almacenamiento temporal donde proteja la operación limitante sin ocultar un problema de calidad o manipulación. Un búfer antes de la limpieza puede separar los tiempos de los camiones de la tarea de limpieza, pero también puede mantener durante más tiempo del previsto las patatas con tierra. Un búfer antes de la inspección puede suavizar la entrega de producto limpio, mientras que uno después de la inspección puede complicar la separación de los flujos conforme y rechazado. La posición correcta se deriva del balance de masas y de los requisitos del proceso, no de una preferencia general por disponer de más almacenamiento.
Utilice la respuesta operativa más sencilla que el proyecto pueda respaldar realmente. Los operadores pueden reducir la alimentación aguas arriba, pausar la descarga, desviar el material a un punto de retención identificado o dejar que la cola se recupere durante un intervalo planificado. No describa sensores, controles automáticos ni adaptación de caudal en lazo cerrado como parte de la configuración salvo que esas funciones estén especificadas y verificadas por separado. Una marca de nivel visible, una regla de respuesta escrita y una ruta de desbordamiento definida pueden ser más útiles que una función de control supuesta que no se haya probado.
La geometría del transporte es importante en el punto de decisión. El transportador registrado tiene altura y velocidad ajustables, una pantalla de alimentación desmontable, protección lateral de goma y un búfer con forma de dedos. Estas funciones indicadas permiten revisar la presentación en la transferencia, pero por sí solas no demuestran una capacidad de absorción determinada, un resultado de manipulación suave ni una regulación automática. Confirme la condición real de transferencia con patatas cargadas y los ajustes de funcionamiento previstos.
Tome la decisión de configuración a partir del caudal limitante
Seleccione las funciones de recepción, transporte e inspección como una cadena coordinada, manteniendo separada la capacidad nominal de cada producto. Si el objetivo está próximo a la capacidad de inspección, la prioridad de diseño puede ser una presentación estable y la evacuación de rechazos, en lugar de una unidad de recepción mayor. Si la descarga es muy intermitente, la prioridad puede ser un búfer de recepción que proteja el proceso posterior de arranques y paradas repetidos. Ninguno de los dos casos puede resolverse sumando las tres capacidades nominales.
Para cada configuración candidata, prepare una hoja de caudales de una página con el caudal de llegada, el caudal sostenible, la duración del pico, el caudal de recuperación, la masa del búfer y los flujos previstos de producto conforme y rechazado. Incluya la ubicación física de la cola, la acción del operador en las marcas alta y baja y la condición que detiene la prueba. Esto permite ver si la configuración propuesta resuelve un problema de tiempos o simplemente desplaza la cola a otra transferencia.
Utilice la lista de comprobación para la puesta en marcha del transporte y la clasificación de patatas para organizar las transferencias y, después, presente la configuración seleccionada junto con las categorías de soluciones de proceso disponibles. Podemos revisar la hoja de caudales con respecto a la muestra de cultivo y las limitaciones del emplazamiento antes de definir la configuración final.
- No sume las capacidades nominales individuales para obtener el caudal de una línea ensamblada.
- Indique la operación limitante y el motivo por el que limita el caudal.
- Defina qué sucede cuando el búfer alcanza sus marcas operativas alta y baja.
Realice pruebas en vacío, con carga y de recuperación
La puesta en marcha debe avanzar desde una prueba en vacío hasta una prueba controlada con material. Durante la comprobación en vacío, verifique el sentido de desplazamiento, la alineación de las transferencias, los puntos de ajuste accesibles, el recorrido de descarga y la posibilidad de detener y reiniciar cada sección relevante. Esto establece que existe el recorrido previsto, pero no demuestra el rendimiento, la calidad de separación ni el comportamiento del búfer.
Durante la prueba con carga, utilice una muestra conocida y un intervalo de alimentación medido. Registre las horas de inicio y final, la entrada estimada o pesada, el flujo conforme, cada flujo rechazado, el material retenido y cualquier acumulación visible. Repita la prueba a un caudal inferior, al caudal de funcionamiento propuesto y en una condición de pico breve. Si el cultivo varía considerablemente en tamaño o contaminación, utilice más de una muestra representativa en lugar de promediar condiciones diferentes en un único resultado.
Finalice con una prueba de recuperación. Detenga o reduzca la alimentación entrante mientras el proceso posterior continúa y registre cuánto tarda la cola en volver a la marca de funcionamiento normal. Esto diferencia un búfer que absorbe un pico de otro que permanece lleno. Registre los ajustes utilizados, pero no convierta una prueba breve satisfactoria en una garantía para todo un turno sin evidencias del intervalo de funcionamiento requerido.
- Realice las comprobaciones del equipo en vacío antes de introducir las patatas.
- Mida la entrada, la salida conforme, la salida rechazada y el material retenido durante el mismo intervalo.
- Repita la condición de pico y recuperación con muestras representativas del cultivo.
Establezca un registro de aceptación que explique los fallos
Una prueba de aceptación debe definir la muestra, la condición de alimentación, el periodo de observación, el caudal objetivo y las mediciones de los flujos antes de comenzar la producción. También debe distinguir una insuficiencia de capacidad de un problema de presentación. Por ejemplo, una cola llena con una ruta de descarga despejada puede indicar que la operación posterior es limitante; un hueco vacío intermitente en la entrada de inspección puede indicar una alimentación irregular o una transferencia mal ajustada.
Utilice una matriz de diagnóstico en lugar de una única cifra de aprobación o rechazo. Compare el nivel de la cola con la estabilidad del flujo conforme, la evacuación de rechazos y el arrastre visible. Si la línea alcanza el caudal propuesto solo cuando el material rechazado vuelve al flujo conforme, el resultado no demuestra una salida separada aceptable. Si la alimentación es estable pero la cola crece durante toda la prueba, registre el caudal sostenible por debajo del caudal de llegada y revise el búfer o el programa.
Los límites de aceptación deben acordarse para el proyecto y respaldarse con las mediciones disponibles. Las especificaciones del equipo indican capacidades y funciones, pero no definen una norma completa de aceptación de una línea instalada, una precisión específica para el cultivo, un tiempo de recuperación ni una duración máxima de interrupción. Mantenga estos aspectos como condiciones del proyecto que deben acordarse y probarse, no como un rendimiento supuesto del producto.
| Observación | Qué registrar | Interpretación probable | Siguiente acción de ingeniería |
|---|---|---|---|
| La cola aumenta durante el pico y disminuye después de detenerse la descarga | Duración del pico, nivel máximo de la cola y tiempo de recuperación | El búfer está absorbiendo una diferencia temporal de caudal | Compruebe la capacidad utilizable y si la recuperación termina dentro del intervalo previsto. |
| La cola permanece llena mientras continúa la entrada | Masa de entrada, salida posterior y masa retenida | El caudal de llegada supera el caudal de proceso sostenible | Reduzca el caudal de entrada, amplíe el búfer o aborde la operación limitante. |
| La entrada de inspección alterna entre huecos y picos | Temporización de la alimentación, ajuste de la transferencia y nivel de la cola | La presentación es inestable aunque el caudal medio parezca suficiente | Revise la geometría de la transferencia, el ajuste y la respuesta operativa. |
| El flujo conforme es estable, pero se acumula el flujo rechazado | Salida conforme, salida rechazada y tiempo de descarga de rechazos | La decisión de separación se está realizando, pero la gestión de rechazos es limitante | Proporcione un destino definido para los rechazos y repita la prueba de caudal. |
| La entrada medida no coincide con la suma de producto conforme, rechazado y retenido | Todos los flujos durante el mismo intervalo cronometrado | Los límites de muestreo o pesaje no son coherentes | Repita la medición con puntos de inicio y final sincronizados. |
Indique los límites antes de la selección final
El dimensionamiento del búfer depende de información que una capacidad de placa no puede proporcionar: tiempos de llegada, densidad aparente del cultivo, humedad y carga de tierra, distribución de tamaños, altura de cola admisible, destinos de descarga y ventana de funcionamiento. Un cálculo basado en toneladas por hora puede ser útil como orientación y, aun así, resultar físicamente incorrecto si el volumen de llenado supuesto, el tiempo de retención o la presentación en la transferencia no están disponibles en el emplazamiento.
Por ello, tratamos la comparación de caudales como un filtro de selección y después verificamos la transferencia limitante con la muestra y la secuencia de funcionamiento previstas. La revisión final debe incluir la tensión solicitada, el espacio disponible, el acceso para mantenimiento, el estado del material, el patrón de turnos y el registro de aceptación exacto. Las capacidades de los productos se mantienen calificadas tal como se suministran; no son promesas para un sistema conectado.
Envíe el informe de funcionamiento mediante nuestra página de contacto de ingeniería si todavía no ha separado los caudales máximo y sostenible. Una revisión útil puede comenzar con los registros de descarga y la información de las muestras, y pasar después a un plan de pruebas medido, en lugar de adivinar el búfer a partir de la cifra más alta de una hoja de especificaciones.
Envíe los datos de funcionamiento para revisar el búfer y el cuello de botella
Utilice nuestro contacto de ingeniería de proyectos para enviar muestras representativas del cultivo o información de las muestras, la masa y duración de la descarga, el caudal sostenible objetivo, la duración del pico, el intervalo de tamaños y contaminación del cultivo, los destinos del producto conforme y rechazado, el espacio disponible, la tensión disponible, el patrón de turnos y las mediciones de aceptación propuestas.
- Las capacidades de BQX-16 / BQX-20 / BQX-24 son 40 t/h / 60 t/h / >90 t/h.
- La capacidad de BSSJ8-08 es aproximadamente 80 t/h.
- La capacidad de CASL-2X-1800 es 40 t/h.
- La alimentación eléctrica indicada para los modelos BQX y BSSJ8-08 es AC380V/50Hz; CASL-2X-1800 utiliza un sistema AC380V trifásico de cinco conductores.
Preguntas frecuentes
¿Debe dimensionarse una línea de patatas para el pico de descarga del camión?
No automáticamente. Separe el pico breve de descarga del caudal sostenible de limpieza, transporte e inspección. Un búfer solo puede absorber una diferencia temporal cuando se definen su capacidad utilizable y su periodo de recuperación. Si el pico es continuo o la recuperación nunca se produce, debe abordarse el proceso limitante en lugar de depender del almacenamiento.
¿Puedo sumar las capacidades nominales de las máquinas para obtener la capacidad de la línea?
No. Las capacidades individuales son puntos de comparación para funciones independientes. La línea conectada está limitada por la operación necesaria más lenta, la presentación en la transferencia, el estado del cultivo y la descarga de producto conforme o rechazado. Utilice un balance de masas y una prueba con carga para establecer el caudal práctico de funcionamiento de la configuración propuesta.
¿Dónde debe colocarse un búfer en un proceso de patatas?
Colóquelo donde separe el problema de tiempos de la operación limitante sin crear un nuevo problema de calidad o manipulación. Antes de la limpieza puede aislar los tiempos de los camiones; antes de la inspección puede estabilizar la presentación. La elección depende de la carga de tierra, los requisitos de retención, el recorrido de descarga y el balance de masas medido.
¿Qué debe medirse durante una prueba de aceptación del búfer?
Mida la masa de entrada, la salida conforme, cada flujo rechazado, el material retenido, el caudal de alimentación, la duración del pico, el nivel de la cola y el tiempo de recuperación durante intervalos sincronizados. Registre los ajustes del equipo y el estado del cultivo. La prueba debe incluir comprobaciones en vacío, funcionamiento controlado con carga, un pico breve y un periodo de recuperación.
¿Qué información debo enviar para una revisión específica del proyecto?
Envíe información representativa del cultivo, la masa y los tiempos de descarga, el caudal sostenible objetivo, la duración del pico, el intervalo de tamaños y contaminación, los destinos del producto conforme y rechazado, el espacio del emplazamiento, la tensión, el patrón de turnos y el método de aceptación propuesto. Estos datos permiten revisar conjuntamente la estimación del búfer y la transferencia limitante.
Nota de ingeniería
Trate el cálculo de caudal como un método de planificación del proyecto y verifíquelo con muestras representativas del cultivo, mediciones sincronizadas de los flujos y un intervalo de aceptación acordado. La selección final depende de la distribución del emplazamiento, los requisitos operativos, el recorrido de descarga y la transferencia limitante.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish