
Steuern Sie Annahmespitzen bei der Kartoffelernte, indem Sie die Entladung auf den verfügbaren Weitertransport abstimmen, einen definierten Zwischenpuffer vorsehen und diesen vor dem nächsten Anlieferungsschub leeren lassen. BCCD-611 dient der Auslagerung und dem Transport von Schüttgut; BDDY-818 dient dem Aufschütten und Verladen von Schüttgut. Wählen Sie jedes Gerät nach seiner Prozessaufgabe aus und testen Sie anschließend die vollständige Abfolge von Annahme, Heben und Übergabe am Zielort unter wiederholten Anlieferungen.
Wichtige Hinweise
- Trennen Sie Anlieferungsschübe von Zwischenpufferung, Lagerkapazität, Auslagerung und Verladeaufgabe.
- Wählen Sie zuerst die funktionale Rolle und prüfen Sie anschließend Kapazität, Stellfläche, Bewegungsbereich und Bedienmethode.
- Testen Sie sowohl die Pufferbefüllung als auch die Entleerung unter den geplanten Bedingungen für wiederholte Ladungen.
- Nehmen Sie die Anordnung anhand einer schriftlich festgelegten Materialflussabfolge und eines Tests am vorgesehenen Zielort ab.
Warum Erntespitzen Annahmelinien überlasten
Annahmespitzen bei der Ernte sind zunächst ein Zeitplanungsproblem und erst danach ein Problem der Maschinenauslegung. Mehrere Ladungen können gleichzeitig eintreffen, während Heben, Einlagerung oder Verladung langsamer ablaufen. Steuern Sie den Anlieferungsschub durch abgestimmte Entladung, einen definierten Zwischenpuffer und die Prüfung des Weitertransportwegs und nicht durch die Auswahl der Komponente mit dem höchsten Nenndurchsatz.
Erfassen Sie sowohl die eintreffende Menge als auch den Abstand zwischen den Ladungen. Ein saisonaler Durchschnitt verbirgt kurzfristige Überlastungen. Erstellen Sie einen Anlieferungsplan, aus dem hervorgeht, wann jede Ladung am Standort eintrifft, wann die Entladung beginnt und wann sie endet. Unterscheiden Sie zwischen Fahrzeugen, die auf die Entladung warten, und Kartoffeln, die bereits den Zwischenpuffer belegen: Dafür sind unterschiedliche Betriebsentscheidungen erforderlich. Vergleichen Sie den Zeitplan mit den Zeiträumen, in denen das nachgelagerte Ziel verfügbar ist, einschließlich geplanter Wechsel zwischen Lagerbereichen oder Verladeaufgaben. Der Leitfaden zur Auslegung der Kartoffelreinigungsannahme hilft bei der Einordnung des erforderlichen vorgelagerten Materialflusses. Hier geht es darum, wie Anlieferungen gesteuert werden, wenn die nächste Stufe sie nicht sofort aufnehmen kann.
- Erfassen Sie den höchsten erwarteten Annahmeschub und nicht nur den saisonalen Durchschnitt.
- Legen Sie fest, ob der Puffer als Zwischenpuffer oder als Teil der Lagerkapazität dient.
- Erfassen Sie jeden Transportweg zwischen Anlieferung, Lagerung, Auslagerung und Versand.
Puffer-, Lager- und Versandaufgaben getrennt betrachten
Ein Zwischenpuffer gleicht einen zeitlichen Unterschied aus; die Lagerkapazität beschreibt, wie viel Material die Lageranordnung aufnehmen kann. Definieren Sie die nutzbare Pufferkapazität getrennt von der Förderleistung. Beginnen Sie mit der Menge, die vor dem Anlieferungsschub bereits vorhanden ist, da belegter Pufferraum für die nächste Ladung nicht verfügbar ist. Wenn der Puffer in Kubikmetern angegeben wird, legen Sie eine geeignete Grundlage fest, um dieses Volumen in Tonnen umzurechnen, bevor Sie es mit einem Durchsatz in Tonnen pro Stunde vergleichen. BCCD-611 ist ein Fördergerät zur Auslagerung und zum Transport von Schüttgut und kein Behälter mit einem angegebenen Fassungsvermögen.
Nehmen wir für einen hypothetischen Anlieferungsschub 50 t/h Zulauf und 35 t/h Weitertransport über 20 Minuten an, ohne weitere Materialströme. Die Ansammlung beträgt (50 − 35) × 20/60 = 5 Tonnen. Stoppt die Anlieferung anschließend und bleibt der Abfluss bei 35 t/h, dauert es etwa 8.6 Minuten, diese 5 Tonnen abzubauen. Für den Abbau ist die Abflussrate maßgeblich und nicht die zuvor bestehende Differenz von 15 t/h.
- Geben Sie für jeden Puffer die vorgesehene Pufferdauer oder Betriebsaufgabe an.
- Unterscheiden Sie das Lagervolumen von der Rate, mit der Material ausgelagert werden kann.
- Legen Sie fest, wohin der Zulauf geleitet wird, wenn ein Lagerbereich voll ist.
Zuerst die Funktion, dann die Maschine auswählen
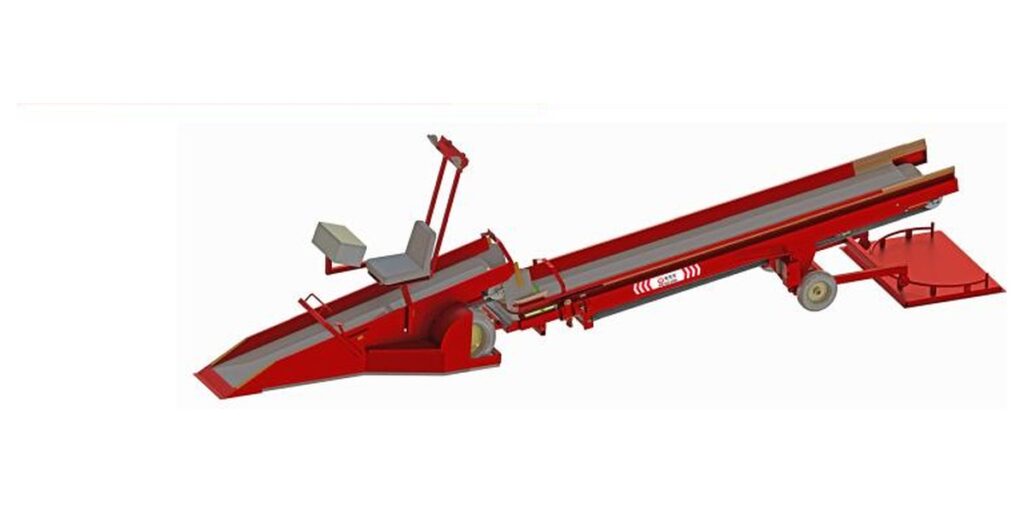
Wählen Sie BCCD-611 für die Auslagerung und den Transport von Schüttgut, wenn Kartoffeln aus dem Lager in den nächsten Transportweg bewegt werden sollen. Die Abgabeposition lässt sich verstellen, ohne die Lagerlinie zu verändern, und eine flexible Pufferplatte verringert die Aufprallbelastung am Auslauf. Diese Platte ist kein Pufferbehälter.
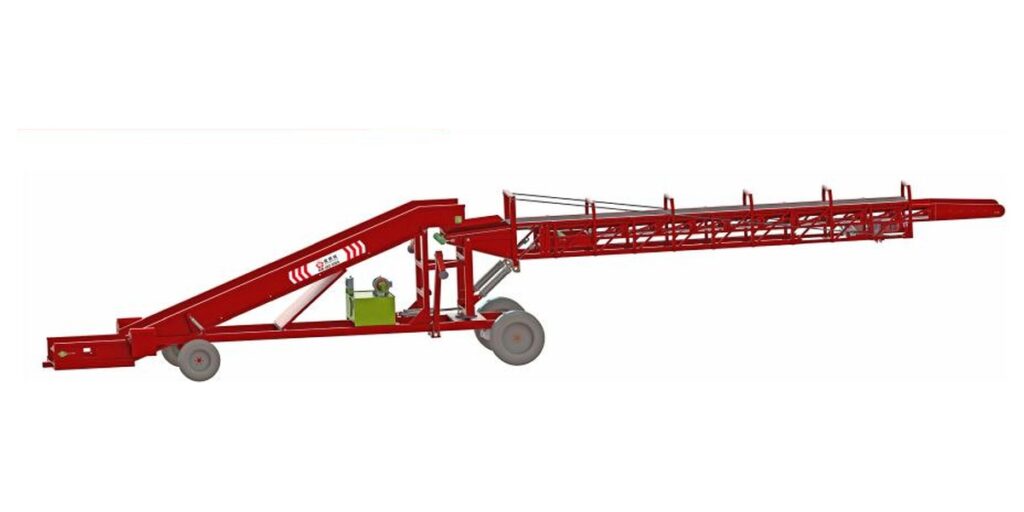
Wählen Sie BDDY-818 für das Aufschütten und Verladen von Schüttgut, wenn lose Kartoffeln abgelegt oder verladen werden müssen. Sein Teleskopförderer und die Hebesektion mit Erntekette dienen der Schüttguthandhabung; die Bedienung ist manuell per Fernbedienung oder Bedienkasten möglich. Prüfen Sie, wohin der Förderer das Material abgeben muss und wie die Bediener ihn bei wechselnden Zielpositionen neu ausrichten. Wenn das Projekt gefüllte Tonnen-Bigbags umfasst, legen Sie deren Transport- und Lageranordnung als separate Handhabungsaufgabe fest.
Kapazitäten richtig einordnen und nicht als Liniengarantie verstehen
BCCD-611 hat einen Nenndurchsatz von etwa 60 t/h; BDDY-818 hat etwa 80 t/h. Diese Angaben beziehen sich auf getrennte Maschinen und ergeben keine Annahmelinie mit 140 t/h. Eine eingeschränkte Übergabe, ein belegtes Ziel oder eine langsamere Hebestufe kann das konfigurierte System begrenzen, selbst wenn jede einzelne Komponente ausreichend erscheint.
Verwenden Sie Abmessungen und Bewegungsbereiche zunächst zur Layoutprüfung und testen Sie anschließend den Materialweg. Die auf dem Typenschild angegebene Leistung beträgt bei BCCD-611 6.6 kW und bei BDDY-818 15.25 kW; dabei handelt es sich weder um Energieverbrauchswerte in kWh noch um Prognosen zu den Betriebskosten. Ein höherer Nenndurchsatz allein löst das Problem zeitlicher Annahmespitzen nicht.
- Vergleichen Sie die Nenndurchsätze der Maschinen mit der Aufgabe, die jede Maschine erfüllen muss.
- Prüfen Sie Stellfläche, Auszugsbereich und Bewegungsbereich der Materialabgabe im Verhältnis zum Transportweg am Standort.
- Ermitteln Sie die Kapazität der konfigurierten Linie durch die Projektplanung und einen Materialflusstest am Standort.
| Erforderliche Aufgabe | Geeignete Ausrüstung | Grenzen der Auswahl |
|---|---|---|
| Reinigung, Verlesen, Heben und Annahme für Tonnen-Bigbags | Annahme- und Lagerlinie für Tonnen-Bigbags; reversierbare Förderung und hydraulische Pufferbefüllung | Projektspezifische Kapazität; Befüllungs- und Entleerungsabfolge festlegen. |
| Auslagerung und Transport von Schüttgut | BCCD-611; etwa 60 t/h; verstellbare Materialabgabe | Kein Pufferbehälter; Schnittstelle zur Lagerung und Reichweite der Materialabgabe prüfen. |
| Aufschütten und Verladen von Schüttgut | BDDY-818; etwa 80 t/h; Teleskopförderer | Für lose Kartoffeln geeignet, nicht zum Heben gefüllter Säcke oder Paletten. |
Die Annahmeabfolge auf die Spitze ausrichten
Skizzieren Sie die Abfolge von der Entladung über Reinigung, Verlesen und Heben bis zum gewählten Ziel. Die Annahme- und Lagerlinie für Tonnen-Bigbags verbindet diese Annahmeaufgaben mit reversierbarer Förderung und hydraulischer Pufferbefüllung. Ihre Kapazität wird entsprechend den Projektanforderungen konfiguriert; aus den Nenndurchsätzen einzelner Komponenten lässt sich ihr Durchsatz nicht bestimmen.
Prüfen Sie, wie die Hebestufe das Material an den nächsten Förderer übergibt und was geschieht, wenn dieses Ziel nicht verfügbar ist. Die reversierbare Förderung unterstützt bei dieser Linie das kontinuierliche Befüllen der Säcke; dennoch müssen im Projekt die Befüllungsabfolge und die Handhabung der gefüllten Säcke festgelegt werden. BDDY-818 ermöglicht kein Heben von Säcken.
Tragen Sie die Maschinen in einen Standortplan ein. BCCD-611 hat eine Förderlänge von 7900 mm im eingefahrenen und 11000 mm im ausgefahrenen Zustand sowie einen Drehwinkel von 120°. Prüfen Sie Reichweite der Materialabgabe und Zugänglichkeit innerhalb dieser Grenzen. Legen Sie fest, wer die Entladung anhält oder den Materialstrom umleitet, wenn der nutzbare Pufferbereich seine Grenze erreicht.
Vor der Abnahme einen Materialflusstest am Standort durchführen
Legen Sie vor der Abnahme repräsentatives Material, Anlieferungszeitpunkte, Zieldurchsatz, Versuchsdauer und Zielort fest. Erfassen Sie den Zustand des Ernteguts und die Lagerbelegung im Versuchsprotokoll. Verwenden Sie die Checkliste zur Inbetriebnahme von Kartoffelförder- und Sortieranlagen, um die Prüfungen vor dem vereinbarten Ablauf zu strukturieren.
Prüfen Sie gemäß dem Inbetriebnahmeverfahren des Standorts zunächst den Leerbetrieb, bevor Sie Material mit kontrollierter Rate zuführen. Beobachten Sie jede Übergabestelle, insbesondere die Abgabe der Hebestufe und den Zielförderer. Erfassen Sie geförderte Mengen und verstrichene Zeit, damit der gemessene Durchsatz eindeutig mit Einheiten angegeben werden kann und nicht auf visuellen Eindrücken beruht. Messen Sie Eingangs- und Ausgangsmengen über übereinstimmende Zeitintervalle und erfassen Sie die Puffermenge zu Beginn und am Ende. Dadurch wird die Massenbilanz des Versuchs auswertbar: Die Änderung der Puffermenge entspricht der Eingangsmasse abzüglich der Ausgangsmasse; an anderer Stelle umgeleitetes Material wird separat erfasst.
Testen Sie sowohl das Befüllen als auch das Entleeren jedes Zwischenpuffers. Wiederholen Sie den Test anschließend mit eng aufeinanderfolgenden Anlieferungen unter der geplanten einschränkenden Bedingung am Zielort. Eine einzelne, ununterbrochene Ladung kann die Entleerung zwischen den Anlieferungsschüben nicht nachweisen. Erfassen Sie, ob der Puffer vor der nächsten Anlieferung auf sein vereinbartes Ausgangsniveau zurückkehrt oder ob sich von Schub zu Schub Restmaterial ansammelt. Wenn das Ziel während des normalen Betriebs gewechselt werden muss, nehmen Sie diesen Wechsel in die vereinbarte Testabfolge auf und protokollieren Sie die daraus entstehende Pause. Legen Sie Stoppbedingungen und Abnahmekriterien im Voraus fest, statt bei zunehmendem Materialbestand in der Annahme zu improvisieren.
- Tragen Sie Materialprobe, Zieldurchsatz, Versuchsdauer und Zielort in das Versuchsprotokoll ein.
- Beobachten Sie Befüllung, Pufferung, Auslagerung und Abgabe als getrennte Prozessstufen.
- Wiederholen Sie den Test unter der restriktivsten geplanten Lager- oder Verladebedingung.
Die tatsächliche Engpassstufe ermitteln
Ermitteln Sie die erste Stufe, die die Abfolge nicht aufrechterhalten kann. Ein sich füllender Puffer kann auf übermäßige Anlieferungen, unzureichenden nutzbaren Pufferraum oder eine langsame Entleerung hinweisen. Eine Materialabgabe, die den Zielort nicht erreicht, deutet auf eine Layoutbeschränkung hin. Eine Pause beim Aufschütten kann auf die Verfügbarkeit des Ziels und nicht auf einen unzureichenden Nenndurchsatz des Förderers zurückzuführen sein.
Verwenden Sie Zeitstempel, geförderte Mengen, Pufferzustand, Ausgabeposition und Bedieneraktionen, um diese Ursachen zu unterscheiden. Erfassen Sie Beobachtungen zu Fremdstoffen separat: Die Erntekette von BDDY-818 filtert Fremdstoffe, doch daraus lässt sich weder ein prozentualer Abscheidegrad noch die Leistung des gesamten Reinigungsprozesses ableiten.
Beheben Sie die ermittelte Einschränkung und wiederholen Sie nach Möglichkeit die gleichen Versuchsbedingungen. Eine Erhöhung des Zulaufs ohne Beseitigung nachgelagerter Pausen kann dazu führen, dass der Puffer lediglich früher gefüllt wird. Vergleichen Sie die Ergebnisse mit der vereinbarten Abfolge, einschließlich der Frage, ob der Puffer vor dem nächsten geplanten Anlieferungsschub geleert ist.
| Beobachteter Zustand | Mögliche Einschränkung | Versuchsprüfung | Reaktion |
|---|---|---|---|
| Der Pufferbestand steigt bei aufeinanderfolgenden Ladungen weiter an | Unzureichende Entleerung zwischen den Anlieferungen | Eingangs- und Ausgangsmengen in Tonnen über übereinstimmende Zeitintervalle erfassen und den Anfangsbestand im Puffer protokollieren. | Entladezeitplan, nutzbare Pufferkapazität oder Weitertransport anpassen und anschließend erneut testen. |
| An der Abgabe der Hebestufe staut sich Material | Die nächste Übergabestelle kann den Materialfluss nicht aufnehmen | Übergabepausen und Zustand des Ziels protokollieren. | Das Übergabeproblem beheben, bevor der Zulauf erhöht wird. |
| Die Abgabe erreicht den verfügbaren Lagerbereich nicht | Layout- oder Bewegungsgrenze | Position und Transportweg am Standort prüfen. | Aufstellung oder Zielort ändern. |
| Eine Ladung wird verarbeitet, wiederholte Ladungen scheitern | Die Entleerung dauert länger als der Abstand zwischen den Anlieferungen | Die Zeit zum Leeren des Puffers zwischen den Ladungen messen. | Zeitplanung oder nachgelagerte Aufgabe ändern und erneut testen. |
Eine belastbare Auswahlgrundlage erstellen
Eine zweckmäßige Projektbeschreibung enthält repräsentatives Material, Spitzenmengen und Zeitabstände der Anlieferungen, Zieldurchsatz, Lagerverfahren, Zielorte und verfügbare Stellfläche. Geben Sie an, ob die Priorität auf Annahme, Zwischenpufferung, Schüttgutauslagerung, Aufschütten oder Verladen liegt. Beschreiben Sie die vorgesehene Betriebsreaktion, wenn das Ziel voll ist. Bitten Sie das Projektteam, die erwartete Engpassstufe zu benennen und zu erläutern, wie Entladung, Pufferung und Entleerung darauf abgestimmt werden. Vergleichen Sie geplante Anordnungen anhand desselben Anlieferungsplans und derselben Zielbedingungen, damit Unterschiede bei den Betriebsannahmen die Auswahl nicht verfälschen.
Für beide verglichenen Maschinen ist AC380V/50Hz angegeben. Lassen Sie die örtliche Stromversorgung und die Installationsanforderungen von einer qualifizierten Elektrofachkraft prüfen; gehen Sie nicht von einer universellen Kompatibilität aus. Prüfen Sie außerdem Geräteabmessungen, Bewegungsbereiche, Zugänglichkeit und Bedienpositionen, bevor Sie die Anordnung festlegen.
Nutzen Sie die Übersicht der Lösungen für die Kartoffelhandhabung, um den Prozess einzuordnen, und senden Sie anschließend die Projektbeschreibung zur projektspezifischen Prüfung ein. Die Auswahl sollte eine praktikable Abfolge und einen Abnahmeplan hervorbringen und nicht lediglich einen Vergleich nominaler Maschinenkapazitäten.
Planen Sie die Annahmespitze mit unserem Ingenieurteam
Senden Sie uns über die Kontaktseite für Kartoffelannahmeprojekte eine Ernteprobe oder eine Beschreibung des repräsentativen Materials, das Muster der Anlieferungsspitzen, den Zieldurchsatz, Lager- und Abgabeziele, die verfügbare Stellfläche, die elektrischen Bedingungen und die geplante Abnahmeabfolge. Wir prüfen den Materialfluss im Hinblick auf Zwischenpufferung, Schüttgutlagerung, Auslagerung und Verladung.
- BCCD-611-Maschine zur Auslagerung und zum Transport von Schüttgut: etwa 60 t/h; 6.6 kW; AC380V/50Hz.
- BDDY-818-Förderer zum Aufschütten und Verladen von Schüttgut: etwa 80 t/h; 15.25 kW; AC380V/50Hz.
- Förderlänge von BCCD-611: 7900 mm eingefahren und 11000 mm ausgefahren; Drehwinkel: 120°.
- Abmessungen von BDDY-818: Länge 17500–22600 mm × Breite 2500 mm × Höhe 3110 mm.
Häufige Fragen
Wie sollten wir eine Annahmespitze bei der Kartoffelernte definieren?
Geben Sie die Menge pro Ladung, den Abstand zwischen den Ladungen und die Dauer des Anlieferungsschubs an. Berücksichtigen Sie den Weitertransport und die Verfügbarkeit des Ziels; ein durchschnittlicher Stunden- oder Saisonwert kann kurzfristige Überlastungen verbergen.
Erhöht ein Zwischenpuffer die Lagerkapazität?
Er ermöglicht eine zeitweilige Pufferung, führt aber nicht automatisch zu zusätzlicher Lagerkapazität. Definieren Sie nutzbare Menge und Entleerungsabfolge getrennt. BCCD-611 ist ein Gerät zur Auslagerung und zum Transport und kein Behälter mit einem angegebenen Puffervolumen.
Welche Aufgabe sollte die Entscheidung zwischen den beiden verglichenen Maschinen bestimmen?
BCCD-611 dient der Auslagerung und dem Transport von Schüttgut; BDDY-818 dient dem Aufschütten und Verladen von Schüttgut. Wählen Sie nach dem erforderlichen Transportweg und Ziel. Keine der beiden Maschinen bietet eine ausgewiesene Fähigkeit zum Heben von Tonnen-Bigbags oder legt die Kapazität einer vollständigen Annahmelinie fest.
Was sollte ein Abnahmetest für den Annahmematerialfluss enthalten?
Verwenden Sie repräsentatives Material sowie vereinbarte Bedingungen für Materialfluss, Zeitablauf und Zielort. Protokollieren Sie jede Übergabe, testen Sie Pufferung und Entleerung und wiederholen Sie den Test mit eng aufeinanderfolgenden Anlieferungen. Bestätigen Sie, dass die Abfolge unter der geplanten einschränkenden Bedingung am Zielort funktioniert.
Können die angegebenen Maschinenkapazitäten addiert werden, um die Linienkapazität zu berechnen?
Nein. Die Nenndurchsätze von etwa 60 t/h und 80 t/h gelten für getrennte Maschinen. Die Kapazität der konfigurierten Linie hängt von Übergaben, Hebevorgängen, Zielverfügbarkeit und Betriebsbedingungen ab und muss projektspezifisch validiert werden.
Technischer Hinweis
Für die Projektabnahme sollten repräsentatives Erntematerial, die erwartete Abfolge der Anlieferungsspitzen und das tatsächliche Lager- oder Verladeziel verwendet werden. Die endgültige Auswahl hängt von Materialfluss, Stellfläche, elektrischen Bedingungen, Bedienabfolge und dem vereinbarten Versuchsprotokoll ab.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish