
Planuj okna dostaw ziemniaków na podstawie potwierdzonej wydajności ciągłej linii przyjęcia, masy ładunków i czasu zajęcia stanowiska rozładunkowego. Oddziel termin przyjazdu od zgody na rozładunek oraz uwzględniaj przerwy na czyszczenie, wymiany worków i dostępność dalszych etapów linii. Ustal odpowiednie odstępy i limity kolejki na podstawie próby z materiałem i udokumentowanym przebiegiem, a następnie aktualizuj harmonogram, gdy zmienią się właściwości surowca lub sposób odbioru ziemniaków z linii.
Najważniejsze wskazówki
- Oddziel ustalony termin przyjazdu od zgody na rozładunek.
- Ustalaj odstępy na podstawie potwierdzonego przepływu materiału wejściowego i zmierzonego czasu zajęcia stanowiska przez pojazd.
- Określ limity kolejki bez zakładania niepotwierdzonej pojemności buforowej.
- Zatwierdzaj harmonogram na podstawie prób z kolejnymi ładunkami i aktualizuj go wraz ze zmianą warunków.
Ustalony termin przyjazdu nie określa tempa rozładunku
Planowanie okien dostaw ziemniaków pozwala rozwiązać częsty problem eksploatacyjny: dostawy przyjeżdżają w uzgodnionych godzinach, ale w strefie przyjęcia nadal tworzy się kolejka. Harmonogram może odpowiadać dziennemu tonażowi, a jednocześnie pomijać czas, przez który każdy samochód zajmuje stanowisko rozładunkowe. Dostawa może dotrzeć punktualnie, lecz trafić na przerwę na czyszczenie, zajęty ciąg odprowadzania materiału albo niezakończoną obsługę poprzedniego ładunku. Dlatego potrzebne są dwa odrębne mechanizmy kontroli: okno przyjazdu oraz decyzja o dopuszczeniu do rozładunku.
Zacznij od określenia, czego dotyczy rezerwowany termin. Dla każdej dostawy zapisz przewidywaną masę ładunku, okno przyjazdu, sposób rozładunku i docelowe miejsce odbioru. Wyznacz osobę odpowiedzialną za dopuszczenie kolejnego samochodu do rozładunku i informowanie o opóźnieniach. Są to procedury operacyjne, a nie automatyczna funkcja planowania w wyposażeniu. Dobry harmonogram jasno wiąże masę przyjmowanego materiału z dostępnym czasem jego obsługi, a jednocześnie zachowuje elastyczność potrzebną do reagowania na zmiany właściwości surowca lub warunków przyjęcia.
Oprzyj harmonogram na zmierzonej wydajności i określonym czasie pomiaru
Wydajność pojedynczego urządzenia pomaga we wstępnym doborze wyposażenia, ale odstęp między dostawami należy ustalać na podstawie wydajności ciągłej procesu przyjęcia, potwierdzonej dla reprezentatywnego materiału. Przed obliczeniami określ granice pomiaru. Masa surowca przyjmowanego luzem obejmuje materiał, który może zostać usunięty podczas czyszczenia, dlatego wydajność obliczona na podstawie dostarczonych ładunków różni się od wydajności obliczonej na podstawie oczyszczonego produktu. Przy planowaniu dostaw konsekwentnie wykorzystuj masę przyjmowanego materiału i całkowity czas przyjęcia. Uwzględnij rutynowe przerwy w uzgodnionym okresie obserwacji, a nietypowe przestoje rejestruj oddzielnie.
Wstępny odstęp można obliczyć, dzieląc przewidywaną masę ładunku przez potwierdzoną wydajność przyjęcia przy użyciu zgodnych jednostek masy i czasu. Samochód zajmuje jednak stanowisko również podczas podjazdu, przygotowania i odjazdu. Odstęp musi spełniać oba warunki: linia potrzebuje czasu na przyjęcie ładunku, a stanowisko rozładunkowe — na zwolnienie się przed kolejnym pojazdem. Nasz poradnik dotyczący doboru wydajności linii przyjęcia i czyszczenia ziemniaków wyjaśnia zagadnienia doboru wyposażenia, które należy rozstrzygnąć przed obliczeniem harmonogramu.
Skonfiguruj ciąg przyjęcia przed rezerwacją okien dostaw
Linia przyjęcia i magazynowania ziemniaków w workach typu big-bag łączy czyszczenie, przebieranie, podnoszenie, transport rewersyjny i hydrauliczne napełnianie buforowe do zastosowań w miejscu zbioru oraz przy przyjęciu magazynowym. Jej wydajność dobiera się do wymagań projektu. Transport rewersyjny umożliwia ciągłe napełnianie worków, ale opis ten nie określa pojemności magazynowej ani dopuszczalnego chwilowego wzrostu strumienia materiału podczas rozładunku. Plan dostaw musi więc wynikać z uzgodnionej konfiguracji i potwierdzonej wydajności roboczej.
Ustal, dokąd ma trafić każda dostawa i co należy zrobić, gdy miejsce docelowe stanie się niedostępne. Wymiana worków, przebieranie oraz dostęp do strefy odbioru mogą wpływać na możliwość dalszego przemieszczania przyjmowanego materiału. Analizujemy te zależności w ramach naszych konfigurowanych rozwiązań do transportu i obsługi ziemniaków. Jeśli propozycja obejmuje czasowe buforowanie, wyraźnie określ jego pojemność użytkową i zasady działania. Uwzględniaj je w harmonogramie dopiero po ustaleniu rozwiązania i jego ograniczeń dla danego projektu.

Wykorzystaj wydajności urządzeń do sprawdzenia ograniczenia w miejscu przekazywania materiału
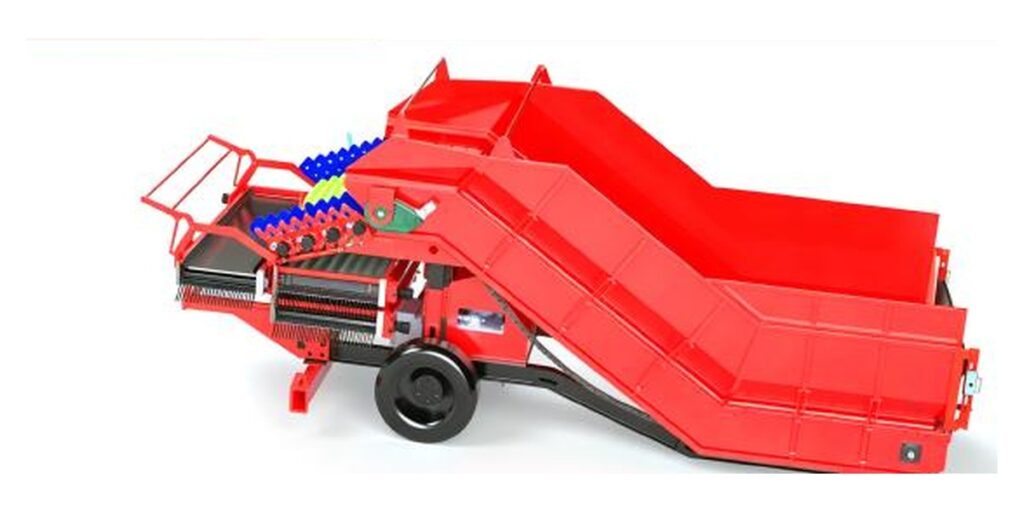
Maszyny do czyszczenia BQX-16 / BQX-20 / BQX-24 mają podane wydajności 40 t/h / 60 t/h / >90 t/h. Hydrauliczny wałek czyszczący, miękkie spiralne łopatki z PU, regulowany rozstaw wałków i dwupoziomowy przenośnik zanieczyszczeń wspomagają czyszczenie i separację. Próba powinna odzwierciedlać właściwości surowca oraz wymagany efekt czyszczenia. Sama wyższa podana wydajność czyszczenia nie określa, jak szybko cały ciąg przyjęcia może obsługiwać kolejne ładunki samochodowe.
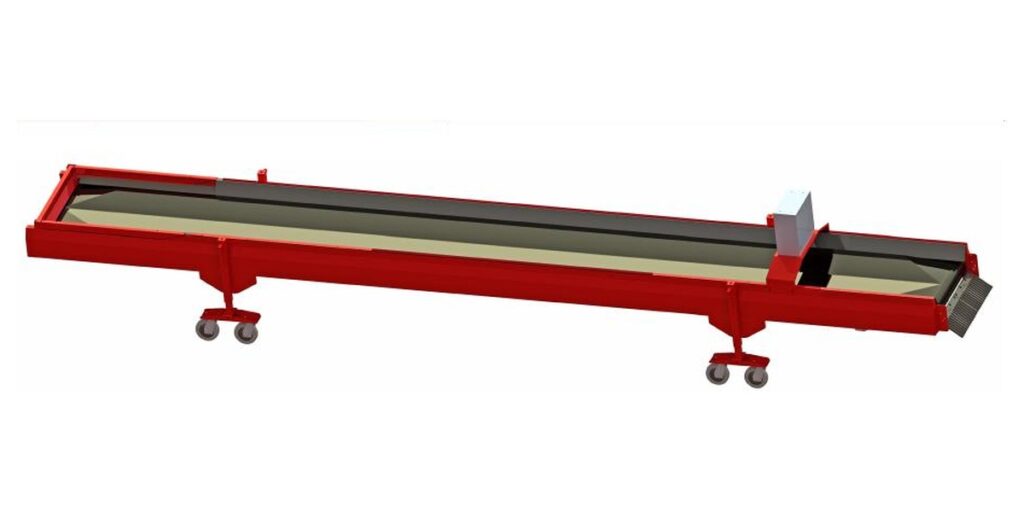
Przenośnik do ziemniaków BSSJ8-08 ma podaną wydajność około 80 t/h oraz regulowaną wysokość i prędkość. Porównaj tę wartość z doborem urządzenia czyszczącego i zapotrzebowaniem kolejnych etapów, pamiętając, że jest ona przybliżona. Na przykład podana wydajność czyszczenia powyżej 90 t/h nie oznacza, że ten przenośnik zapewnia taką samą wydajność transportu. Wartości te wskazują miejsce przekazania materiału wymagające sprawdzenia; nie określają łącznej wydajności linii. Obserwuj, czy podczas ciągłego podawania materiał gromadzi się w tym miejscu.
| Produkt | Podana wydajność | Konfiguracja lub regulacja | Znaczenie dla ciągu przyjęcia |
|---|---|---|---|
| Linia przyjęcia i magazynowania w workach typu big-bag | Dobierana do wymagań projektu | Czyszczenie, przebieranie, podnoszenie, transport rewersyjny i hydrauliczne napełnianie buforowe | Przyjęcie w miejscu zbioru, przebieranie i przyjęcie magazynowe do worków typu big-bag; transport rewersyjny umożliwia ciągłe napełnianie worków |
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | Hydrauliczny wałek czyszczący; miękkie spiralne łopatki z PU; regulowany rozstaw wałków; dwupoziomowy przenośnik zanieczyszczeń | Przyjęcie ziemniaków luzem, usuwanie ziemi, oddzielanie zanieczyszczeń i przyjęcie magazynowe |
| BSSJ8-08 | Około 80 t/h | Możliwość regulacji wysokości i prędkości | Transport między urządzeniami do czyszczenia, sortowania według wielkości, magazynowania i pakowania |
Przelicz wielkości ładunków na odstępy między dostawami i limity kolejki
W hipotetycznym przykładzie planowania dostawa 20 t i potwierdzona wydajność przyjęcia 40 t/h oznaczają 30 minut obsługi materiału. Jeśli stanowisko rozładunkowe jest zajęte przez 40 minut, przy tych założeniach wymaga ono co najmniej 40 minut między dopuszczeniami kolejnych pojazdów do rozładunku. Nie pozostawia to żadnej rezerwy na odchylenia. Odstępy między dostawami powinny uwzględniać zmierzoną zmienność i uzgodniony limit kolejki; takie obliczenie jest wstępnym szacunkiem do planowania, a nie obietnicą osiągnięcia określonej wydajności.
Ustal limit kolejki na podstawie dostępnej przestrzeni i organizacji ruchu na terenie zakładu, a następnie wyraź go jako maksymalną liczbę oczekujących pojazdów. Monitoruj również masę oczekujących ładunków, ponieważ taka sama liczba pojazdów może oznaczać różne obciążenie linii. Określ dla koordynatora przyjęcia jednoznaczny moment, w którym należy opóźnić wysyłkę lub przesunąć termin dostawy, gdy kolejka zbliża się do limitu. Harmonogram powinien zawierać masę ładunku, planowany przyjazd, przewidywane dopuszczenie do rozładunku i miejsce docelowe oraz uzgodnione zasady postępowania w razie wcześniejszych przyjazdów, opóźnień i zmian wielkości ładunków.
Dopuszczaj do rozładunku zgodnie z bieżącymi warunkami przyjęcia
Rozładunki rozłożone w czasie oddzielają kolejność przyjazdów od kolejności podawania materiału na linię. Przed dopuszczeniem kolejnego ładunku sprawdź, czy stanowisko przyjęcia jest wolne, wybrany ciąg odprowadzania materiału jest dostępny, a ilość zgromadzonego materiału wróciła do uzgodnionego poziomu roboczego. Jeśli rozwiązanie nie ma potwierdzonej pojemności buforowej, nie opieraj harmonogramu na założonej możliwości czasowego magazynowania. Prowadź krótki rejestr każdego wstrzymania rozładunku i jego przyczyny, aby powtarzające się opóźnienia były widoczne, zamiast tworzyć kolejkę o niewyjaśnionej przyczynie.
Uwzględnij w harmonogramie czas potrzebny na przywrócenie gotowości do przyjęcia, jeśli wymagają go normalne czynności eksploatacyjne. Ustal jego długość na podstawie zarejestrowanych podczas próby wymian worków, przerw na udrażnianie i innych istotnych zmian w procesie. Odróżniaj powtarzającą się utratę czasu przyjęcia od pojedynczego zdarzenia. Jeśli to samo zdarzenie na dalszym etapie opóźnia kilka dostaw, zmiana odstępów między samochodami może pomóc opanować kolejkę, ale osiągnięcie wymaganego dziennego tonażu może wymagać usunięcia ograniczenia po stronie miejsca docelowego.
Sprawdź rytm dostaw podczas próby z materiałem i rejestracją przebiegu
Uzgodnij metodę próby przed ustaleniem harmonogramu pracy. Wybierz dostawy reprezentatywne pod względem przewidywanej zmienności masy ładunków, ilości ziemi towarzyszącej surowcowi oraz zakresu wielkości ziemniaków. Dla każdego ładunku zapisuj czas przyjazdu, dopuszczenia do rozładunku, zakończenia rozładunku, odjazdu i zakończenia obsługi materiału na linii. Rejestruj również masę przyjmowanego materiału, zmiany miejsca docelowego, przerwy i długość kolejki. Te znaczniki czasu pozwalają odróżnić opóźnienia na stanowisku rozładunkowym od opóźnień w ciągu przyjęcia. Wykorzystaj listę kontrolną uruchomienia transportu i sortowania ziemniaków, aby ułatwić obserwację miejsc przekazania materiału podczas tej samej próby.
Odbiór powinien obejmować zarówno przepływ materiału, jak i harmonogram. Przed próbą uzgodnij wymagany efekt czyszczenia, wydajność ciągłą przyjęcia, maksymalną kolejkę oczekujących pojazdów i dopuszczalny czas zajęcia stanowiska przez samochód. Obserwuj wystarczającą liczbę kolejnych dostaw, aby uwzględnić istotne zmiany w procesie; jeden ładunek obsłużony bez przerw nie potwierdza powtarzalności rytmu dostaw. Zapisz zastosowane ustawienia i wskaż warunki, których dotyczy wynik. Jeśli próba nie spełnia któregoś kryterium, zmieniaj po jednej istotnej zmiennej i powtarzaj odpowiedni fragment sekwencji.
| Zaobserwowane zjawisko | Dane do sprawdzenia | Prawdopodobne ograniczenie wymagające analizy | Zmiana harmonogramu do przetestowania |
|---|---|---|---|
| Kolejka rośnie przy kolejnych dostawach | Masa przyjmowanego materiału, całkowity czas jego obsługi i odstępy między dopuszczeniami do rozładunku | Napływ dostaw przekracza wydajność ciągłą przyjęcia | Zwiększyć odstępy i powtórzyć próbę z kolejnymi ładunkami |
| Linia jest dostępna, ale stanowisko rozładunkowe pozostaje zajęte | Czasy podjazdu, przygotowania, zakończenia rozładunku i odjazdu | Czas zajęcia stanowiska przez pojazd decyduje o dopuszczeniu kolejnego samochodu | Ustalać odstępy między dopuszczeniami na podstawie zmierzonego czasu zajęcia stanowiska |
| Czas oczekiwania rośnie podczas wymian worków lub zmian miejsca docelowego | Czasy rozpoczęcia i zakończenia zmian w procesie; dostępność odbioru materiału | Powtarzające się przerwy na dalszych etapach | Uwzględnić zmierzony czas przywrócenia gotowości przy tych zmianach |
| Materiał gromadzi się w miejscu przekazania z urządzenia czyszczącego na przenośnik | Właściwości podawanego materiału, ustawienia i moment wystąpienia nagromadzenia | Miejsce przekazania materiału lub urządzenie ogranicza wydajność ciągłą całego ciągu | Ograniczyć tempo dopuszczania do rozładunku podczas sprawdzania danego miejsca przekazania |
| Kolejki występują głównie po większych dostawach | Masa ładunku w zestawieniu z zaplanowanym odstępem i czasem zakończenia obsługi | Stałe przedziały czasowe nie uwzględniają różnic wielkości ładunków | Przydzielać odstępy zgodnie z przewidywaną masą ładunku |
Aktualizuj harmonogram, gdy zmieniają się założenia eksploatacyjne
Pomyślna próba ustala podstawę pracy dla sprawdzonych warunków. Nie gwarantuje jednak takiego samego harmonogramu dla każdego pola, warunków pogodowych czy sposobu odbioru materiału. Ponownie sprawdź odstępy między dostawami, gdy zwiększają się ładunki, zmienia się stopień zanieczyszczenia, miejsce docelowe jest inne lub przerwy występują częściej. Porównuj rzeczywisty czas oczekiwania i masę obsłużonego materiału wejściowego z założeniami harmonogramu. Kolejka rosnąca przy kolejnych dostawach wskazuje, że napływ ładunków wykorzystuje dostępny czas przyjęcia szybciej, niż proces odzyskuje gotowość.
Zalecamy prowadzenie prostego rejestru zmian: przyjętej potwierdzonej wydajności, typowego czasu zajęcia stanowiska rozładunkowego, uzgodnionego limitu kolejki i przyczyny każdej zmiany harmonogramu. Gdy wydajność ciągła spada, ogranicz napływ materiału przez zwiększenie odstępów lub zmniejszenie liczby dostaw, dopóki ponowna próba nie potwierdzi możliwości zastosowania innego harmonogramu. Gdy wyniki się poprawią, sprawdź krótsze odstępy przed uzgodnieniem ich z dostawcami. Dzięki temu harmonogram przyjazdów pozostaje powiązany z mierzalnymi warunkami pracy i daje koordynatorowi przyjęcia jasną podstawę do decyzji o dopuszczeniu do rozładunku.
Opracuj harmonogram dostaw dla swojego procesu przyjęcia
Omów planowanie przyjęcia ziemniaków z naszym zespołem inżynierskim. Prześlij reprezentatywne próbki surowca lub szczegółowy opis ich właściwości, zakres masy ładunków samochodowych, przewidywaną liczbę dostaw w poszczególnych godzinach, sposób rozładunku, godziny pracy zmian, wymagany dzienny tonaż przyjęcia, plan terenu, limit oczekujących pojazdów, sposób odbioru materiału i proponowane kryteria odbiorowe.
- Wydajność linii przyjęcia i magazynowania w workach typu big-bag: dobierana do wymagań projektu.
- Wydajność BQX-16 / BQX-20 / BQX-24: 40 t/h / 60 t/h / >90 t/h.
- Wydajność BSSJ8-08: około 80 t/h.
- Wymiary BSSJ8-08: 8050 × 1300 × 1300 mm; szerokość taśmy 800 mm; wysokość wlotu 800 mm; wysokość wylotu 490-890 mm.
Najczęściej zadawane pytania
Jak obliczyć odstęp między dostawami ziemniaków?
Podziel przewidywaną masę przyjmowanego ładunku przez potwierdzoną wydajność obsługi materiału wejściowego, używając zgodnych jednostek. Następnie porównaj ten czas z czasem zajęcia stanowiska rozładunkowego. Harmonogram musi spełniać oba warunki i uwzględniać zmierzoną zmienność. Sprawdź proponowany odstęp podczas kolejnych dostaw, uwzględniając rutynowe zmiany odbioru materiału i przerwy.
Czy podana wydajność maszyny czyszczącej może wyznaczać harmonogram przyjazdów samochodów?
Podana wydajność jest przydatna przy doborze urządzenia, ale harmonogram przyjazdów wymaga znajomości wydajności ciągłej całego ciągu przyjęcia. Transport, przebieranie, dostępność odbioru i czas zajęcia stanowiska przez pojazd mogą wpływać na odstępy. Zmierz masę przyjmowanego materiału w określonym okresie i zapisz przerwy uwzględnione w wyniku.
Czy linia przyjęcia ma wystarczającą pojemność buforową do nakładających się rozładunków?
Opis wyposażenia obejmuje hydrauliczne napełnianie buforowe, ale nie podaje pojemności użytkowej bufora ani dopuszczalnego chwilowego wzrostu strumienia materiału podczas rozładunku. Nakładające się rozładunki wymagają więc oceny konfiguracji, ilości buforowanego materiału i zasad dopuszczania do rozładunku dla konkretnego projektu. Nie uwzględniaj w harmonogramie zakładanej pojemności magazynowej przed ustaleniem tych ograniczeń.
Co należy rejestrować podczas próby odbiorowej harmonogramu okien dostaw?
Dla każdego ładunku zapisuj masę przyjmowanego materiału oraz czasy przyjazdu, dopuszczenia do rozładunku, zakończenia rozładunku, odjazdu i zakończenia obsługi na linii. Uwzględnij właściwości surowca, zmiany miejsca docelowego, przerwy i długość kolejki. Wcześniej uzgodnij wydajność ciągłą przyjęcia, efekt czyszczenia, czas zajęcia stanowiska przez pojazd i kryteria kolejki, a następnie sprawdź kolejne dostawy w reprezentatywnych warunkach.
Kiedy należy zwiększyć odstępy w ustalonym harmonogramie dostaw?
Sprawdź odstępy, gdy kolejki rosną przy kolejnych dostawach, wydłuża się czas zajęcia stanowiska rozładunkowego lub częściej występują przerwy na dalszych etapach. Większe ładunki i zmienione właściwości surowca także mogą podważyć wcześniejsze założenia. Na podstawie zarejestrowanej przyczyny wybierz większe odstępy, mniej terminów dostaw lub przegląd konfiguracji, a następnie przetestuj zmieniony harmonogram.
Nota inżynieryjna
Odstępy między dostawami zależą od właściwości przyjmowanego surowca, rozkładu masy ładunków, czasu zajęcia stanowiska rozładunkowego i skonfigurowanego ciągu odprowadzania materiału. Podstawą odbioru powinna być próba z rejestracją przebiegu, uzgodnionymi granicami pomiaru, reprezentatywnymi kolejnymi dostawami oraz jasno określonymi kryteriami wydajności, czyszczenia i kolejki.
 Angielski
 Chiński
 Hiszpański
 Niemiecki
 Francuski
 Rosyjski
 Urdu
 Bengalski
 Kazachski
 Ukraiński
 Niderlandzki
 Polski