
Planen Sie Kartoffelanlieferungen anhand des nachgewiesenen kontinuierlichen Durchsatzes der Annahmelinie, der Lkw-Ladungsmengen und der Belegung während des Entladens. Trennen Sie den Ankunftstermin von der Freigabe zum Entladen und berücksichtigen Sie Reinigungsunterbrechungen, Beutelwechsel und die Verfügbarkeit nachgeschalteter Bereiche. Legen Sie mithilfe eines dokumentierten Materialtests praktikable Intervalle und Warteschlangengrenzen fest und passen Sie den Kalender an, wenn sich Erntebedingungen oder Austragssituationen ändern.
Wichtige Hinweise
- Trennen Sie den Ankunftstermin von der Freigabe zum Entladen.
- Legen Sie Intervalle anhand des nachgewiesenen eingehenden Durchsatzes und der gemessenen Fahrzeugbelegung fest.
- Definieren Sie Warteschlangengrenzen, ohne eine nicht verifizierte Pufferkapazität anzunehmen.
- Nehmen Sie den Kalender anhand von Tests mit aufeinanderfolgenden Ladungen ab und überarbeiten Sie ihn, wenn sich die Bedingungen ändern.
Ein Ankunftstermin legt noch keinen Entladedurchsatz fest
Bei der Planung von Ankunftsfenstern für die Kartoffelannahme geht es um ein häufiges Betriebsproblem: Die Lieferungen treffen innerhalb der vereinbarten Zeiten ein, dennoch bildet sich im Annahmebereich eine Warteschlange. Der Kalender kann zwar die tägliche Tonnage abbilden, dabei aber übersehen, wie lange jeder Lkw die Entladeposition belegt. Eine Lieferung kann pünktlich eintreffen und trotzdem auf eine Reinigungsunterbrechung, eine belegte Austragsstrecke oder die noch nicht abgeschlossene Verarbeitung der vorherigen Ladung treffen. Der Termin benötigt daher zwei getrennte Steuerungen: ein Zeitfenster für die Ankunft und eine Freigabeentscheidung für das Entladen.
Legen Sie zunächst fest, was der Termin umfasst. Erfassen Sie für jede Lieferung die erwartete Ladungsmenge, das Ankunftsfenster, die Entlademethode und das vorgesehene Ziel. Legen Sie fest, wer den nächsten Lkw freigibt und Verzögerungen kommuniziert. Dabei handelt es sich um Betriebsverfahren und nicht um eine automatische Planungsfunktion der Anlage. Ein nützlicher Kalender macht den Zusammenhang zwischen eingehender Masse und verfügbarer Verarbeitungszeit transparent und lässt gleichzeitig genügend Flexibilität für Änderungen der Ernte- oder Annahmebedingungen.
Erstellen Sie den Kalender auf Basis eines gemessenen Durchsatzes und einer festgelegten Zeitbasis
Eine Komponentenkapazität hilft bei der Vorauswahl der Ausrüstung; das Anlieferungsintervall sollte jedoch auf einem mit repräsentativem Material nachgewiesenen kontinuierlichen Annahmedurchsatz basieren. Definieren Sie vor der Berechnung die Messgrenze. Die eingehende Schüttgutmasse umfasst auch Material, das durch die Reinigung entfernt werden kann. Daher unterscheidet sich ein aus eingehenden Ladungen berechneter Durchsatz von einem aus dem gereinigten Austrag berechneten Durchsatz. Verwenden Sie für die Ankunftsplanung konsequent die eingehende Masse und die verstrichene Annahmezeit. Beziehen Sie routinemäßige Unterbrechungen in den vereinbarten Beobachtungszeitraum ein und erfassen Sie außergewöhnliche Stillstände separat.
Das anfängliche Intervall kann als erwartete Ladungsmenge geteilt durch den nachgewiesenen eingehenden Durchsatz berechnet werden, jeweils in passenden Masse- und Zeiteinheiten. Ein Lkw belegt seine Position jedoch auch während der Zufahrt, Vorbereitung und Abfahrt. Der Abstand muss daher beide Bedingungen erfüllen: Die Linie benötigt ausreichend Zeit, um die Ladung aufzunehmen, und die Entladeposition muss wieder verfügbar werden. Unser Leitfaden zur Auslegung einer Kartoffel-Reinigungsannahmelinie erläutert die Fragen zur Ausrüstungsauswahl, die dieser Terminberechnung vorausgehen.
Konfigurieren Sie die Annahmestrecke, bevor Sie Ankunftsplätze verbindlich festlegen
Die Annahme- und Lagerlinie für Kartoffel-Tonnenbeutel kombiniert Reinigung, Verlesung, Heben, reversierbare Förderung und hydraulisches Befüllen von Pufferbereichen für den Einsatz am Ernteort und die Warenannahme im Lager. Ihre Kapazität wird entsprechend den Projektanforderungen konfiguriert. Die reversierbare Förderung unterstützt ein kontinuierliches Befüllen der Beutel; diese Beschreibung legt jedoch weder ein Lagervolumen noch einen zulässigen Entladestoß fest. Der Ankunftsplan muss daher der vereinbarten Konfiguration und einem nachgewiesenen Betriebsdurchsatz folgen.
Legen Sie fest, wohin jede Lieferung gelangt und was geschieht, wenn dieses Ziel nicht verfügbar ist. Beutelwechsel, Verlesearbeiten und der Zugang zum Austragsbereich können beeinflussen, ob das eingehende Material weitertransportiert werden kann. Wir prüfen diese Zusammenhänge im Rahmen unserer konfigurierten Lösungen für die Kartoffelbeförderung. Wenn eine zeitweilige Zwischenlagerung Teil eines Angebots ist, müssen ihre nutzbare Menge und ihre Betriebsregeln ausdrücklich angegeben werden. Berücksichtigen Sie sie erst dann als verfügbare Planungskapazität, wenn die Anordnung und ihre Grenzen für das Projekt festgelegt wurden.

Nutzen Sie Komponentenkapazitäten, um die begrenzende Übergabestelle zu untersuchen
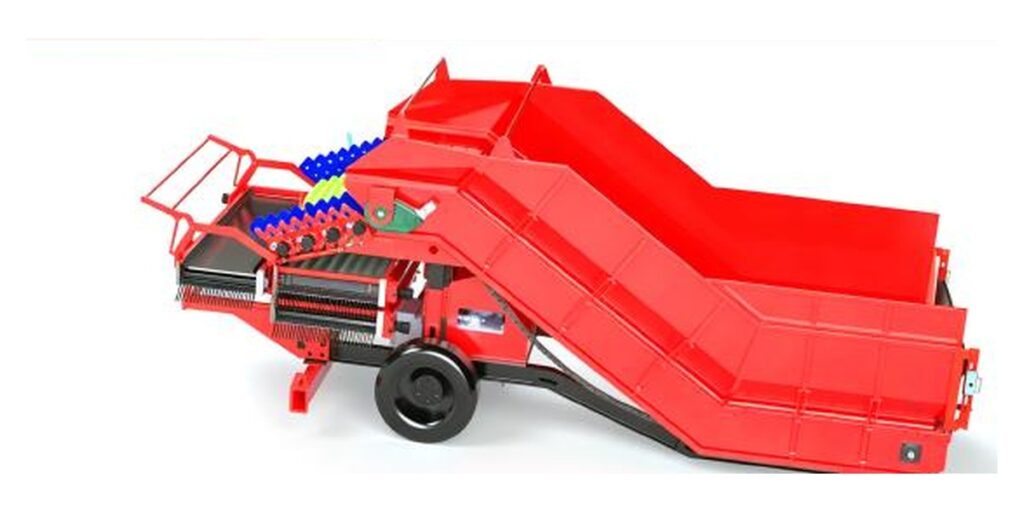
Die Reinigungsmaschinen BQX-16 / BQX-20 / BQX-24 haben angegebene Kapazitäten von 40 t/h / 60 t/h / >90 t/h. Ihre hydraulische Reinigungswalze, weichen PU-Spiralblätter, einstellbaren Walzenabstände und doppellagigen Förderer für Verunreinigungen unterstützen die Reinigung und Trennung. Erntebedingungen und das erforderliche Reinigungsergebnis sollten im Test repräsentativ abgebildet werden. Eine höhere angegebene Reinigungskapazität allein legt nicht fest, wie schnell die vollständige Annahmestrecke aufeinanderfolgende Lkw-Ladungen aufnehmen kann.
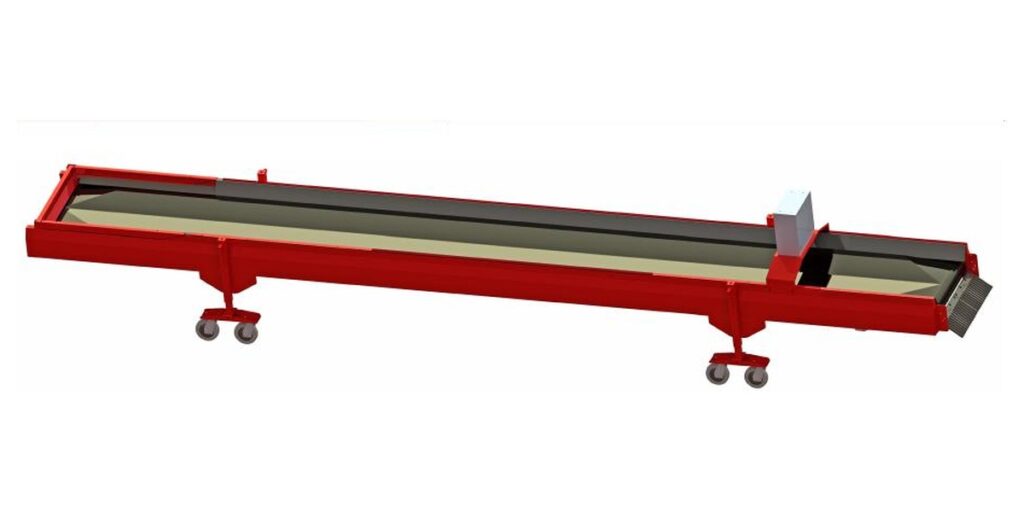
Der Kartoffelförderer BSSJ8-08 hat eine angegebene Kapazität von ca. 80 t/h; Höhe und Geschwindigkeit sind einstellbar. Vergleichen Sie diesen Wert mit der gewählten Reinigung und dem nachgeschalteten Bedarf und behalten Sie dabei die ungefähre Angabe bei. Beispielsweise legt eine mit über 90 t/h angegebene Reinigungskapazität keinen entsprechenden Förderdurchsatz durch diese Komponente fest. Die Werte zeigen eine zu untersuchende Übergabestelle auf, bilden aber keine Gesamtkapazität der Linie. Beobachten Sie, ob sich während der kontinuierlichen Beschickung Material an der Übergabestelle ansammelt.
| Produkt | Angegebene Kapazität | Konfiguration oder Einstellung | Bedeutung für die Annahmestrecke |
|---|---|---|---|
| Annahme- und Lagerlinie für Tonnenbeutel | Entsprechend den Projektanforderungen konfiguriert | Reinigung, Verlesung, Heben, reversierbare Förderung und hydraulisches Befüllen von Pufferbereichen | Annahme am Ernteort, Verlesung und Lagerannahme von Tonnenbeuteln; reversierbare Förderung unterstützt kontinuierliches Befüllen der Beutel |
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | Hydraulische Reinigungswalze; weiche PU-Spiralblätter; einstellbarer Walzenabstand; doppellagiger Förderer für Verunreinigungen | Annahme von Kartoffeln als Schüttgut, Bodenentfernung, Abscheidung von Verunreinigungen und Lagerannahme |
| BSSJ8-08 | ca. 80 t/h | Höhe und Geschwindigkeit einstellbar | Förderung zwischen Reinigungs-, Sortier-, Lager- und Verpackungsausrüstung |
Leiten Sie aus Ladungsmengen Ankunftsintervalle und Warteschlangengrenzen ab
In einem hypothetischen Planungsbeispiel entsprechen eine Lieferung von 20 t und ein nachgewiesener eingehender Durchsatz von 40 t/h einer Verarbeitungszeit von 30 Minuten. Wenn die Entladeposition 40 Minuten belegt ist, sind unter diesen Annahmen zwischen den Freigaben mindestens 40 Minuten erforderlich. Damit bleibt kein Puffer für Schwankungen. Das Ankunftsintervall sollte die gemessene Variabilität und die vereinbarte Warteschlangengrenze berücksichtigen; die Berechnung ist eine erste Planungsschätzung und kein zugesichertes Leistungsergebnis.
Legen Sie die Warteschlangengrenze anhand der am Standort verfügbaren Platz- und Verkehrsführung fest und geben Sie sie als maximale Anzahl wartender Fahrzeuge an. Erfassen Sie außerdem die wartende Masse, da gleiche Fahrzeugzahlen unterschiedliche Arbeitsmengen darstellen können. Geben Sie dem Annahmekoordinator ein klares Signal zum Verzögern der Abfertigung oder zum Verschieben eines Termins, sobald die Grenze erreicht wird. Der Kalender sollte Ladungsmenge, geplante Ankunft, erwartete Freigabe und Ziel ausweisen sowie eine vereinbarte Reaktion auf zu frühe und verspätete Ankünfte und auf geänderte Ladungsmengen enthalten.
Geben Sie Entladungen anhand der aktuellen Annahmebedingungen frei
Gestaffeltes Entladen trennt die Ankunftsfolge von der Beschickungsfolge. Prüfen Sie vor der Freigabe der nächsten Ladung, ob die Annahmeposition frei, die gewählte Austragsstrecke verfügbar und die angesammelte Materialmenge wieder auf das vereinbarte Betriebsniveau zurückgekehrt ist. Wenn für die Anordnung keine verifizierte Pufferkapazität vorliegt, vermeiden Sie eine Planung auf Basis angenommener Zwischenlagerung. Führen Sie für jeden Halt eine kurze Aufzeichnung mit seiner Ursache, damit wiederkehrende Verzögerungen sichtbar werden und nicht in einer unerklärten Warteschlange verschwinden.
Erholungszeit gehört in den Kalender, wenn normale Betriebsereignisse sie erforderlich machen. Ermitteln Sie ihre Dauer anhand aufgezeichneter Beutelwechsel, Räumunterbrechungen und anderer relevanter Übergänge während des Tests. Unterscheiden Sie einen wiederkehrenden Verlust an Annahmezeit von einem einmaligen Vorfall. Wenn mehrere Termine durch dasselbe nachgeschaltete Ereignis verzögert werden, kann eine Änderung des Lkw-Abstands helfen, die Warteschlange zu steuern. Um den täglichen Annahmebedarf zu erfüllen, muss jedoch möglicherweise die Zielbeschränkung behoben werden.
Testen Sie das Ankunftsmuster mit einem dokumentierten Materialtest
Vereinbaren Sie die Testmethode, bevor Sie den Betriebskalender festlegen. Wählen Sie Lieferungen aus, die die erwartete Streuung der Ladungsmengen, den anhaftenden Boden und die Bandbreite der Knollengrößen repräsentieren. Erfassen Sie für jede Ladung Ankunft, Freigabe zum Entladen, Abschluss des Entladens, Abfahrt und Ende der Verarbeitung. Dokumentieren Sie außerdem eingehende Masse, Zieländerungen, Unterbrechungen und Warteschlangenlänge. Diese Zeitstempel unterscheiden Verzögerungen an der Entladeposition von Verzögerungen innerhalb der Annahmestrecke. Nutzen Sie die Checkliste zur Inbetriebnahme von Kartoffelförder- und Sortieranlagen, um die Übergabebeobachtungen während desselben Tests zu unterstützen.
Die Abnahme sollte sowohl den Materialfluss als auch den Zeitplan berücksichtigen. Vereinbaren Sie vor dem Test das erforderliche Reinigungsergebnis, den kontinuierlichen eingehenden Durchsatz, die maximale Warteschlange und die zulässige Fahrzeugbelegung. Beobachten Sie genügend aufeinanderfolgende Lieferungen, um relevante Übergänge einzubeziehen; eine einzige ununterbrochene Ladung kann kein wiederholbares Ankunftsmuster nachweisen. Erfassen Sie alle verwendeten Einstellungen und geben Sie an, für welche Bedingungen das Ergebnis gilt. Wenn der Test ein Kriterium verfehlt, ändern Sie jeweils eine relevante Variable und wiederholen Sie die betroffene Sequenz.
| Beobachtetes Muster | Zu prüfende Aufzeichnung | Wahrscheinliche zu untersuchende Beschränkung | Zu testende Planungsreaktion |
|---|---|---|---|
| Die Warteschlange wächst bei aufeinanderfolgenden Ankünften | Eingehende Masse, verstrichene Verarbeitungszeit und Freigabeintervalle | Die Ankunftsnachfrage übersteigt den kontinuierlichen Annahmedurchsatz | Intervalle vergrößern und einen Test mit aufeinanderfolgenden Ladungen wiederholen |
| Die Linie ist verfügbar, aber die Entladeposition bleibt belegt | Zeiten für Zufahrt, Vorbereitung, Abschluss des Entladens und Abfahrt | Die Fahrzeugbelegung steuert die nächste Freigabe | Freigaben anhand der gemessenen Belegung planen |
| Die Wartezeit steigt bei Beutel- oder Zieländerungen | Beginn und Ende der Übergänge; Verfügbarkeit des Austrags | Wiederkehrende nachgeschaltete Unterbrechungen | Gemessene Erholungszeit um diese Übergänge herum einplanen |
| An einer Übergabe von der Reinigung zur Förderung entsteht eine Ansammlung | Beschickungszustand, Einstellungen und Zeitpunkt der Ansammlung | Eine Übergabe oder Komponente begrenzt die kontinuierliche Strecke | Den Freigabebedarf reduzieren und die betroffene Übergabestelle testen |
| Warteschlangen treten hauptsächlich nach größeren Lieferungen auf | Ladungsmenge im Verhältnis zum geplanten Intervall und zur Abschlusszeit | Feste Zeitfenster berücksichtigen die Streuung der Ladungsmengen nicht | Intervalle entsprechend der erwarteten Ladungsmenge zuweisen |
Überarbeiten Sie den Kalender, wenn sich seine Betriebsannahmen ändern
Ein erfolgreicher Test schafft eine Betriebsgrundlage für die geprüften Bedingungen. Er garantiert nicht denselben Zeitplan für jedes Feld, jede Wetterlage oder jede Austragsanordnung. Überprüfen Sie die Ankunftsabstände erneut, wenn die Ladungsmengen steigen, sich die Verschmutzung ändert, das Ziel wechselt oder Unterbrechungen häufiger werden. Vergleichen Sie die tatsächliche Wartezeit und die verarbeitete eingehende Masse mit den Annahmen des Kalenders. Eine über aufeinanderfolgende Termine wachsende Warteschlange zeigt an, dass die Ankünfte schneller Annahmezeit beanspruchen, als der Betrieb sie wiedergewinnt.
Wir empfehlen, eine einfache Änderungsdokumentation zu führen: den verwendeten nachgewiesenen Durchsatz, die typische Entladebelegung, die vereinbarte Warteschlangengrenze und den Grund für jede Kalenderänderung. Wenn die kontinuierliche Kapazität sinkt, reduzieren Sie den eingehenden Bedarf durch größere Abstände oder weniger Lieferungen, bis ein erneuter Test einen anderen Zeitplan unterstützt. Wenn sich die Leistung verbessert, testen Sie engere Abstände, bevor Sie diese den Lieferanten verbindlich vorgeben. So bleibt der Ankunftskalender an messbare Betriebsbedingungen gekoppelt und der Annahmekoordinator erhält eine klare Grundlage für Freigabeentscheidungen.
Entwickeln Sie einen Ankunftskalender für Ihren Annahmebetrieb
Besprechen Sie die Planung der Kartoffelannahme mit unserem Ingenieurteam. Senden Sie repräsentative Kartoffelproben oder Angaben zu deren Zustand, die Bandbreite der Lkw-Ladungsmengen, die erwarteten Lieferungen pro Stunde, die Entlademethode, die Schichtzeiten, den erforderlichen täglichen Annahmedurchsatz, den Standortplan, die Grenze für wartende Fahrzeuge, die Austragsanordnung und die vorgeschlagenen Abnahmekriterien.
- Kapazität der Annahme- und Lagerlinie für Tonnenbeutel: Entsprechend den Projektanforderungen konfiguriert.
- Kapazität BQX-16 / BQX-20 / BQX-24: 40 t/h / 60 t/h / >90 t/h.
- Kapazität BSSJ8-08: ca. 80 t/h.
- Abmessungen BSSJ8-08: 8050 × 1300 × 1300 mm; Bandbreite 800 mm; Einlaufhöhe 800 mm; Auslaufhöhe 490-890 mm.
Häufige Fragen
Wie berechnen wir das Intervall zwischen Kartoffellieferungen?
Teilen Sie die erwartete eingehende Ladungsmenge durch einen nachgewiesenen eingehenden Verarbeitungsdurchsatz mit passenden Einheiten. Vergleichen Sie anschließend diese Verarbeitungszeit mit der Belegung der Entladeposition. Der Zeitplan muss beide Bedingungen erfüllen und gemessene Schwankungen berücksichtigen. Validieren Sie das vorgeschlagene Intervall anhand aufeinanderfolgender Lieferungen einschließlich routinemäßiger Austragsänderungen und Unterbrechungen.
Kann die angegebene Kapazität der Reinigungsmaschine unseren Lkw-Kalender bestimmen?
Die angegebene Kapazität ist für die Auswahl einer Komponente nützlich, ein Lkw-Kalender benötigt jedoch einen kontinuierlichen Durchsatz für die vollständige Annahmestrecke. Förderung, Verlesung, Verfügbarkeit des Austrags und Fahrzeugbelegung können das Intervall beeinflussen. Messen Sie die eingehende Masse über einen definierten Zeitraum und erfassen Sie die in diesem Ergebnis enthaltenen Unterbrechungen.
Verfügt die Annahmelinie über genügend Pufferkapazität für überlappendes Entladen?
Die mitgelieferte Beschreibung umfasst hydraulisches Befüllen von Pufferbereichen, nennt jedoch weder ein nutzbares Puffervolumen noch eine zulässige Entladespitze. Überlappendes Entladen erfordert daher eine projektspezifische Bewertung der Anordnung, der Lagermenge und der Freigaberegeln. Nehmen Sie keine angenommene Lagerkapazität in den Kalender auf, bevor diese Grenzen festgelegt wurden.
Was sollte ein Abnahmetest für Ankunftsfenster dokumentieren?
Erfassen Sie für jede Ladung die eingehende Masse, Ankunft, Freigabe zum Entladen, Abschluss des Entladens, Abfahrt und Abschluss der Verarbeitung. Dokumentieren Sie außerdem Erntebedingungen, Zieländerungen, Unterbrechungen und Warteschlangenlänge. Vereinbaren Sie den kontinuierlichen eingehenden Durchsatz, das Reinigungsergebnis, die Fahrzeugbelegung und die Warteschlangenkriterien im Voraus und testen Sie anschließend aufeinanderfolgende Lieferungen unter repräsentativen Bedingungen.
Wann sollten wir ein festgelegtes Ankunftsfenster vergrößern?
Überprüfen Sie die Abstände, wenn die Warteschlangen über aufeinanderfolgende Termine wachsen, die Entladebelegung zunimmt oder nachgeschaltete Unterbrechungen häufiger werden. Größere Ladungsmengen und veränderte Erntebedingungen können frühere Annahmen ebenfalls ungültig machen. Nutzen Sie die dokumentierte Ursache, um größere Abstände, weniger Termine oder eine Überprüfung der Konfiguration zu wählen, und testen Sie anschließend den überarbeiteten Zeitplan.
Technischer Hinweis
Ankunftsintervalle hängen vom Zustand der angelieferten Ernte, der Verteilung der Ladungsmengen, der Entladebelegung und der konfigurierten Austragsstrecke ab. Legen Sie die Abnahme anhand eines dokumentierten Tests mit vereinbarten Messgrenzen, repräsentativen aufeinanderfolgenden Lieferungen sowie eindeutigen Kriterien für Durchsatz, Reinigung und Warteschlange fest.
 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish