
Планируйте окна прибытия картофеля на основе подтверждённой устойчивой производительности приёмной линии, массы грузов и времени занятости разгрузочной позиции. Разделяйте назначенное время прибытия и разрешение на разгрузку; учитывайте перерывы на очистку, смену мешков и доступность последующих участков. Определите рабочие интервалы и пределы очереди по результатам испытания с фиксацией данных, затем пересматривайте график при изменении состояния картофеля или схемы выгрузки.
Основные рекомендации
- Разделяйте назначенное время прибытия и разрешение на разгрузку.
- Задавайте интервалы по подтверждённой производительности по входящей массе и измеренному времени занятости позиции машиной.
- Определяйте пределы очереди, не предполагая неподтверждённую вместимость для накопления.
- Подтверждайте график испытаниями с последовательными грузами и пересматривайте его при изменении условий.
Назначенное время прибытия не определяет темп разгрузки
Планирование окон прибытия картофеля решает распространённую эксплуатационную проблему: поставки прибывают в согласованные часы, но в зоне приёмки всё равно образуется очередь. График может соответствовать суточному объёму в тоннах, но не учитывать, как долго каждая машина занимает разгрузочную позицию. Даже прибывшая вовремя машина может попасть на перерыв для очистки, занятую линию отвода продукции или незавершённую обработку предыдущего груза. Поэтому нужны два отдельных механизма управления: окно прибытия и решение о разрешении разгрузки.
Сначала определите, что именно охватывает назначенный интервал. Для каждой поставки укажите ожидаемую массу груза, окно прибытия, способ разгрузки и планируемое место подачи продукции. Назначьте ответственного за допуск следующей машины к разгрузке и информирование о задержках. Это организационные процедуры, а не автоматическая функция планирования в оборудовании. Практичный график явно связывает поступающую массу с доступным временем обработки и при этом сохраняет достаточную гибкость на случай изменения состояния картофеля или условий приёмки.
Стройте график на основе измеренной производительности и заданного периода
Производительность отдельного узла помогает при подборе оборудования, однако интервал между поставками следует рассчитывать по устойчивой производительности приёмки, подтверждённой на характерном для работы материале. Перед расчётом определите границы измерения. Входящая масса картофеля навалом включает материал, который может быть удалён при очистке, поэтому производительность по входящим грузам отличается от производительности по очищенной продукции. Для планирования прибытия последовательно используйте входящую массу и общую продолжительность приёмки. Включайте обычные перерывы в согласованный период наблюдения, а нештатные остановки фиксируйте отдельно.
Начальный интервал можно рассчитать, разделив ожидаемую массу груза на подтверждённую производительность по входящей массе, используя согласованные единицы массы и времени. Однако машина занимает разгрузочную позицию также во время подъезда, подготовки и выезда. Интервал должен удовлетворять обоим ограничениям: линии требуется время для обработки груза, а разгрузочной позиции — для освобождения. В нашем руководстве по подбору приёмной линии очистки картофеля рассмотрены вопросы выбора оборудования, которые необходимо решить до расчёта графика.
Определите конфигурацию приёмного тракта до утверждения окон прибытия
Линия приёмки и закладки картофеля на хранение в биг-бэгах объединяет очистку, инспекционный отбор, подъём, реверсивное транспортирование и гидравлическое буферное заполнение для использования на месте уборки и при приёмке на склад. Её производительность определяется требованиями проекта. Реверсивное транспортирование поддерживает непрерывное заполнение мешков, однако это описание не устанавливает объём накопления или допустимую пиковую нагрузку при разгрузке. Поэтому график прибытия должен опираться на согласованную конфигурацию и подтверждённую рабочую производительность.
Определите, куда будет направляться каждая поставка и что произойдёт, если это место станет недоступным. Замена мешков, инспекционный отбор и доступ к зоне выгрузки могут влиять на возможность непрерывного движения поступающего материала. Мы рассматриваем эти взаимосвязи в рамках наших решений для обработки картофеля в проектной конфигурации. Если предложение предусматривает временное накопление, прямо укажите полезную вместимость и правила работы. Учитывайте её как доступный резерв при планировании только после определения схемы и её ограничений для конкретного проекта.

Используйте производительность узлов для поиска ограничений на участках передачи материала
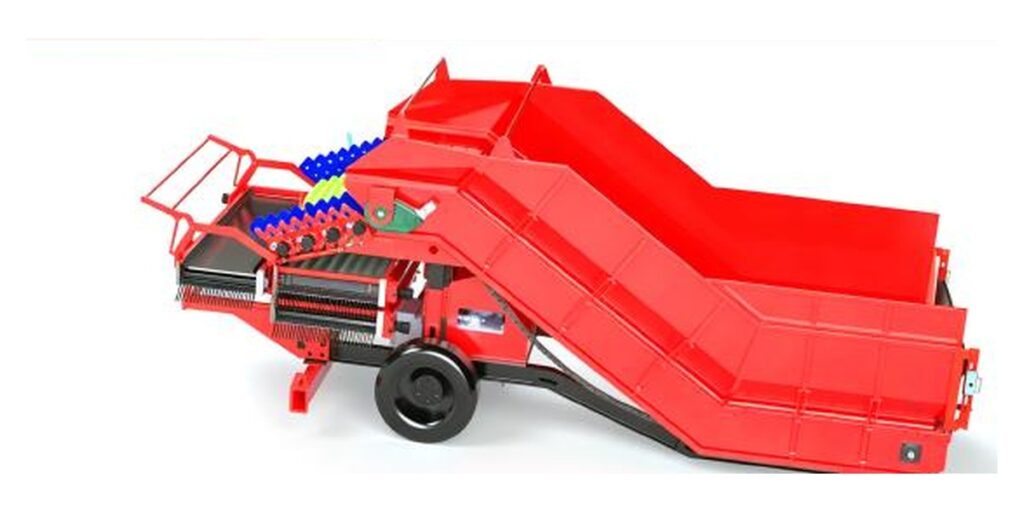
Машины очистки BQX-16 / BQX-20 / BQX-24 имеют заявленную производительность 40 т/ч / 60 т/ч / >90 т/ч. Очистительный валик с гидроприводом, мягкие спиральные лопасти из полиуретана, регулируемое расстояние между валиками и двухъярусный конвейер примесей обеспечивают очистку и отделение примесей. Испытание должно учитывать состояние картофеля и требуемый результат очистки. Более высокая заявленная производительность очистителя сама по себе не определяет, насколько быстро весь приёмный тракт сможет принимать грузы из последовательно разгружаемых машин.
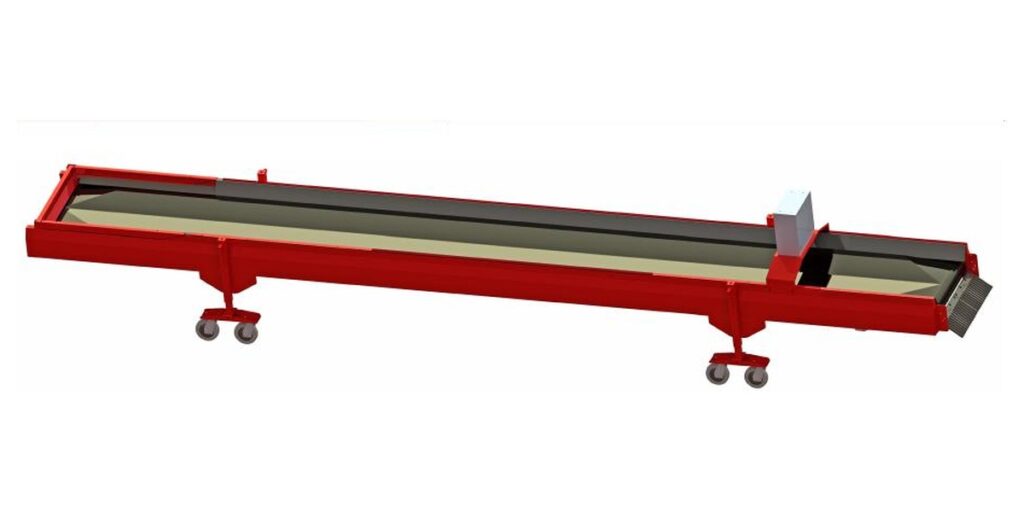
Конвейер для картофеля BSSJ8-08 имеет заявленную производительность приблизительно 80 т/ч и регулируется по высоте и скорости. Сопоставьте эту величину с выбранным очистителем и потребностями последующих участков, учитывая, что она приблизительная. Например, заявленная производительность очистки свыше 90 т/ч не означает соответствующую производительность транспортирования через этот узел. Эти значения указывают на участок передачи, который следует проверить, но не определяют общую производительность линии. Наблюдайте, накапливается ли материал в месте передачи при устойчивой подаче.
| Оборудование | Заявленная производительность | Конфигурация или регулировка | Значение для приёмного тракта |
|---|---|---|---|
| Линия приёмки и закладки на хранение в биг-бэгах | Определяется требованиями проекта | Очистка, инспекционный отбор, подъём, реверсивное транспортирование и гидравлическое буферное заполнение | Приёмка на месте уборки, инспекционный отбор и складская приёмка в биг-бэгах; реверсивное транспортирование поддерживает непрерывное заполнение мешков |
| BQX-16 / BQX-20 / BQX-24 | 40 т/ч / 60 т/ч / >90 т/ч | Очистительный валик с гидроприводом; мягкие спиральные лопасти из полиуретана; регулируемое расстояние между валиками; двухъярусный конвейер примесей | Приёмка картофеля навалом, удаление почвы, отделение примесей и приёмка на склад |
| BSSJ8-08 | Приблизительно 80 т/ч | Регулируемые высота и скорость | Транспортирование между оборудованием для очистки, калибровки, хранения и упаковки |
Преобразуйте массу грузов в интервалы прибытия и пределы очереди
В условном примере планирования поставка массой 20 т при подтверждённой производительности по входящей массе 40 т/ч требует 30 минут обработки. Если разгрузочная позиция занята 40 минут, при этих допущениях между допусками машин к разгрузке должно проходить не менее 40 минут. Такой интервал не оставляет резерва для компенсации отклонений. Интервалы прибытия должны учитывать измеренную вариативность и согласованный предел очереди; расчёт представляет собой исходную оценку для планирования, а не обещанный результат работы.
Установите предел очереди с учётом доступной площади и схемы движения на объекте, затем выразите его как максимальное число ожидающих машин. Отслеживайте также массу грузов в очереди, поскольку одинаковое число машин может означать разный объём работы. Задайте координатору приёмки чёткий порог, при приближении к которому следует задержать отправку или перенести окно прибытия. График должен содержать массу груза, плановое прибытие, ожидаемое время допуска к разгрузке и место подачи продукции, а также согласованный порядок действий при раннем или позднем прибытии и изменении массы груза.
Разрешайте разгрузку с учётом текущих условий приёмки
Разгрузка со смещёнными интервалами отделяет порядок прибытия от порядка подачи материала. Перед допуском следующего груза убедитесь, что приёмная позиция свободна, выбранный тракт отвода продукции доступен, а объём накопившегося материала вернулся к согласованному рабочему уровню. Если подтверждённой накопительной вместимости нет, не стройте график на предположении о возможности временного хранения. Кратко фиксируйте каждую задержку и её причину, чтобы повторяющиеся простои были заметны, а не растворялись в необъяснимой очереди.
Если обычные рабочие операции требуют времени для восстановления готовности, его следует включить в график. Определите его продолжительность по зафиксированным во время испытания сменам мешков, перерывам на очистку и другим значимым переходным операциям. Различайте регулярную потерю времени приёмки и единичный инцидент. Если несколько поставок задерживаются из-за одного и того же события на последующем участке, изменение интервалов между машинами может помочь управлять очередью, однако для достижения требуемого суточного объёма приёмки может понадобиться устранить ограничение в месте назначения продукции.
Проверьте схему прибытия испытанием на материале с фиксацией данных
Согласуйте методику испытания до утверждения рабочего графика. Выберите поставки, отражающие ожидаемые колебания массы груза, количество поступающей почвы и диапазон размеров клубней. Для каждого груза фиксируйте прибытие, допуск к разгрузке, завершение разгрузки, выезд и окончание обработки. Также записывайте входящую массу, смену места подачи продукции, перерывы и длину очереди. Эти временные отметки позволяют отличить задержки на разгрузочной позиции от задержек внутри приёмного тракта. Используйте контрольный список пусконаладки транспортирования и сортировки картофеля для наблюдения за передачей материала в ходе того же испытания.
Приёмка должна охватывать и движение материала, и график. До испытания согласуйте требуемый результат очистки, устойчивую производительность по входящей массе, максимальную очередь ожидающих машин и допустимое время занятости позиции машиной. Наблюдайте достаточное число последовательных поставок, чтобы охватить значимые переходные операции: один груз, обработанный без перерывов, не подтверждает повторяемость схемы прибытия. Запишите использованные настройки и укажите, каким условиям соответствует результат. Если испытание не отвечает одному из критериев, изменяйте по одному значимому параметру и повторяйте затронутую последовательность.
| Наблюдаемая ситуация | Данные для анализа | Вероятное ограничение для проверки | Изменение графика для испытания |
|---|---|---|---|
| Очередь растёт при последовательных прибытиях | Входящая масса, полное время обработки и интервалы допуска к разгрузке | Входящая нагрузка превышает устойчивую производительность приёмки | Увеличить интервалы и повторить испытание с последовательными грузами |
| Линия готова, но разгрузочная позиция остаётся занятой | Время подъезда, подготовки, завершения разгрузки и выезда | Занятость позиции машиной определяет следующий допуск | Назначать интервалы допуска по измеренному времени занятости |
| Ожидание увеличивается при смене мешков или места подачи продукции | Время начала и завершения переходных операций; доступность выгрузки | Регулярные перерывы на последующих участках | Предусмотреть измеренное время восстановления готовности при этих переходах |
| Материал накапливается в месте передачи от очистителя к конвейеру | Состояние подаваемого материала, настройки и время появления накопления | Участок передачи или отдельный узел ограничивает устойчивую производительность тракта | Снизить нагрузку от поставок, допускаемых к разгрузке, на время проверки проблемного участка передачи |
| Очереди возникают преимущественно после более крупных поставок | Масса груза в сопоставлении с назначенным интервалом и временем завершения | Фиксированные окна не учитывают различия в массе грузов | Назначать интервалы в соответствии с ожидаемой массой груза |
Пересматривайте график при изменении исходных условий работы
Успешное испытание устанавливает рабочую основу для проверенных условий. Оно не гарантирует тот же график для любого поля, любых погодных условий или любой схемы выгрузки. Повторно проверяйте интервалы прибытия при увеличении массы грузов, изменении загрязнённости или места подачи продукции, а также при учащении перерывов. Сравнивайте фактическое время ожидания и обработанную входящую массу с допущениями графика. Рост очереди на протяжении последовательных окон прибытия указывает на то, что поставки расходуют доступное время приёмки быстрее, чем процесс успевает компенсировать задержки.
Рекомендуем вести простой журнал изменений: используемая подтверждённая производительность, типичное время занятости разгрузочной позиции, согласованный предел очереди и причина каждого изменения графика. При снижении устойчивой производительности уменьшайте входящую нагрузку за счёт увеличения интервалов или сокращения числа поставок, пока повторное испытание не обоснует другой график. При улучшении показателей сначала испытайте более короткие интервалы и лишь затем согласовывайте их с поставщиками. Это сохраняет привязку графика прибытия к измеримым условиям работы и даёт координатору приёмки чёткую основу для решений о допуске к разгрузке.
Разработайте график прибытия для вашего участка приёмки
Обсудите планирование приёмки картофеля с нашими инженерами. Отправьте характерные образцы картофеля или описание их состояния, диапазон массы грузов в машинах, ожидаемое число поставок по часам, способ разгрузки, часы работы смен, требуемый суточный объём приёмки, план объекта, допустимое число ожидающих машин, схему выгрузки и предлагаемые критерии приёмки.
- Производительность линии приёмки и закладки на хранение в биг-бэгах: определяется требованиями проекта.
- Производительность BQX-16 / BQX-20 / BQX-24: 40 т/ч / 60 т/ч / >90 т/ч.
- Производительность BSSJ8-08: приблизительно 80 т/ч.
- Габариты BSSJ8-08: 8050 × 1300 × 1300 мм; ширина ленты 800 мм; высота входа 800 мм; высота выхода 490-890 мм.
Частые вопросы
Как рассчитать интервал между поставками картофеля?
Разделите ожидаемую входящую массу груза на подтверждённую производительность обработки по входящей массе, используя согласованные единицы. Затем сравните полученное время обработки со временем занятости разгрузочной позиции. График должен учитывать оба ограничения и измеренную вариативность. Проверьте предложенный интервал на последовательных поставках, включая обычные изменения условий выгрузки и перерывы.
Можно ли составить график машин по заявленной производительности очистителя?
Заявленная производительность полезна для выбора отдельного узла, но график машин требует устойчивой производительности всего приёмного тракта. На интервал могут влиять транспортирование, инспекционный отбор, доступность выгрузки и время занятости позиции машиной. Измеряйте входящую массу за определённый полный период времени и фиксируйте перерывы, учтённые в этом результате.
Достаточна ли буферная вместимость приёмной линии для одновременной разгрузки?
Предоставленное описание включает гидравлическое буферное заполнение, но не указывает полезный объём буфера или допустимую пиковую нагрузку при разгрузке. Поэтому одновременная разгрузка требует проектной оценки схемы, вместимости для накопления и правил допуска к разгрузке. Не включайте предполагаемую накопительную вместимость в график до определения этих ограничений.
Что следует фиксировать при приёмочном испытании окон прибытия?
Для каждого груза фиксируйте входящую массу, прибытие, допуск к разгрузке, завершение разгрузки, выезд и окончание обработки. Учитывайте состояние картофеля, смену места подачи продукции, перерывы и длину очереди. Заранее согласуйте устойчивую производительность по входящей массе, результат очистки, время занятости позиции машиной и критерии очереди, затем испытайте последовательные поставки в характерных для работы условиях.
Когда следует увеличивать интервал в действующем графике прибытия?
Пересматривайте интервалы, если очередь растёт на протяжении последовательных окон прибытия, увеличивается время занятости разгрузочной позиции или учащаются перерывы на последующих участках. Более крупные грузы и изменение состояния картофеля также могут сделать прежние допущения неприменимыми. По зафиксированной причине выберите увеличение интервалов, сокращение числа поставок или пересмотр конфигурации, затем проверьте обновлённый график.
Инженерная заметка
Интервалы прибытия зависят от состояния поступающего картофеля, распределения массы грузов, времени занятости разгрузочной позиции и конфигурации тракта отвода продукции. Подтверждайте соответствие требованиям испытанием с фиксацией данных, согласованными границами измерения, характерными последовательными поставками и явно заданными критериями производительности, очистки и очереди.
 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish