
Плануйте вікна прибуття картоплі на основі підтвердженої сталої продуктивності приймальної лінії, маси вантажу та часу зайнятості місця розвантаження. Розмежовуйте запланований час прибуття й дозвіл на розвантаження; враховуйте перерви на очищення, заміну мішків і готовність наступних ділянок. Визначайте робочі інтервали та ліміти черги за результатами випробування з матеріалом і реєстрацією показників, а потім переглядайте графік у разі зміни стану картоплі або схеми відведення продукції.
Основні рекомендації
- Розмежовуйте запланований час прибуття та дозвіл на розвантаження.
- Установлюйте інтервали за підтвердженою продуктивністю приймання та виміряним часом зайнятості місця машиною.
- Визначайте ліміти черги без припущень про неперевірену місткість накопичення.
- Підтверджуйте графік випробуваннями з послідовними вантажами та переглядайте його в разі зміни умов.
Запланований час прибуття не визначає темп розвантаження
Планування вікон прибуття картоплі допомагає розв’язати поширену виробничу проблему: машини прибувають у погоджені години, але на приймальному майданчику все одно утворюється черга. Графік може відповідати добовому обсягу в тоннах, але не враховувати, скільки часу кожна машина займає місце розвантаження. Навіть вчасно прибула машина може застати перерву на очищення, зайнятий маршрут відведення продукції або незавершену обробку попередньої партії. Тому потрібні два окремі механізми керування: вікно прибуття та рішення про дозвіл на розвантаження.
Спочатку визначте, що саме охоплює погоджений час приймання. Для кожної поставки зазначте очікувану масу вантажу, вікно прибуття, спосіб розвантаження та запланований пункт призначення продукції. Призначте відповідального за допуск наступної машини до розвантаження та повідомлення про затримки. Це робочі процедури, а не автоматична функція планування в обладнанні. Практичний графік чітко пов’язує масу вхідної продукції з доступним часом її обробки й водночас залишає достатню гнучкість для реагування на зміни стану картоплі або умов приймання.
Будуйте графік на основі виміряної продуктивності та визначеного періоду
Продуктивність окремого вузла допомагає підбирати обладнання, але інтервал між прибуттями слід визначати за сталою продуктивністю приймання, підтвердженою на репрезентативному матеріалі. Перед розрахунком визначте межі вимірювання. Маса вхідного насипного матеріалу включає домішки, які можуть видалятися під час очищення, тому продуктивність, розрахована за вхідними вантажами, відрізняється від продуктивності за очищеною продукцією на виході. Для планування прибуття послідовно використовуйте масу вхідного матеріалу та тривалість приймання. Включайте звичайні перерви в погоджений період спостереження, а позапланові зупинки реєструйте окремо.
Початковий інтервал можна розрахувати, поділивши очікувану масу вантажу на підтверджену продуктивність за вхідним матеріалом, використовуючи узгоджені одиниці маси й часу. Однак машина також займає своє місце під час під’їзду, підготовки та від’їзду. Інтервал має задовольняти обидва обмеження: лінії потрібен час для приймання й обробки вантажу, а місцю розвантаження — час для звільнення. Наш посібник із підбору приймальної лінії очищення картоплі пояснює питання вибору обладнання, які слід вирішити до цього розрахунку графіка.
Визначте схему приймання перед закріпленням вікон прибуття
Лінія приймання та зберігання картоплі в біг-бегах поєднує очищення, інспекційний відбір, піднімання, реверсивне транспортування та гідравлічне буферне наповнення для роботи на місці збирання врожаю й приймання на складі. Її продуктивність визначається відповідно до вимог проєкту. Реверсивне транспортування забезпечує можливість безперервного наповнення мішків, але цей опис не визначає об’єм зберігання чи допустиму пікову інтенсивність розвантаження. Тому план прибуття має спиратися на погоджену конфігурацію та підтверджену робочу продуктивність.
Визначте, куди спрямовуватиметься кожна поставка та що відбуватиметься, коли цей пункт призначення стане недоступним. Заміна мішків, інспекційний відбір і доступ до зони вивантаження можуть впливати на можливість подальшого руху вхідного матеріалу. Ми розглядаємо ці взаємозв’язки під час розроблення рішень для обробки картоплі з конфігурацією під проєкт. Якщо пропозиція передбачає тимчасове накопичення, чітко зазначте доступну кількість матеріалу та правила роботи. Враховуйте його як доступний резерв у графіку лише після визначення схеми та її обмежень для конкретного проєкту.

За продуктивністю вузлів визначайте обмеження на передачі матеріалу
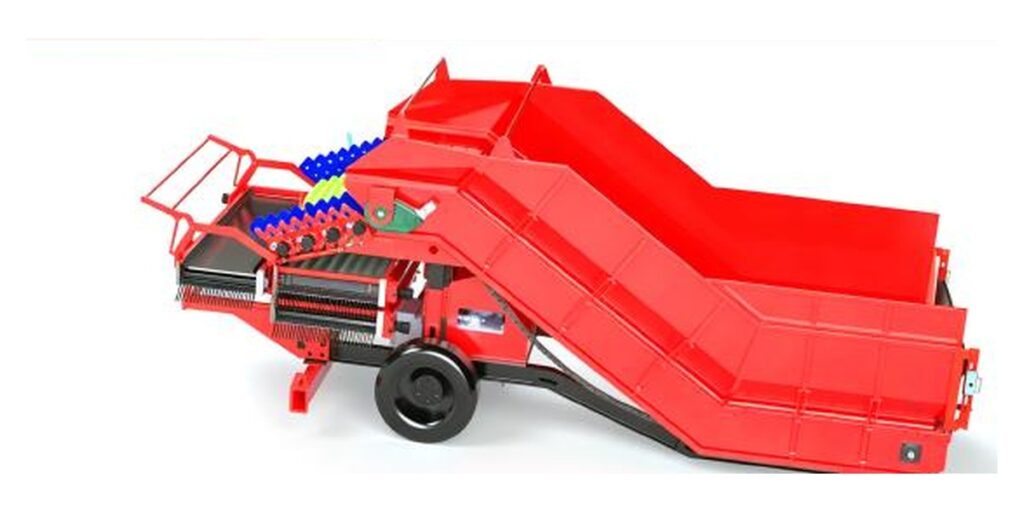
Очищувальні машини BQX-16 / BQX-20 / BQX-24 мають заявлену продуктивність 40 t/h / 60 t/h / >90 t/h. Очищувальний ролик із гідроприводом, м’які спіральні лопаті з поліуретану, регульована відстань між роликами та двоярусний транспортер домішок забезпечують очищення й відокремлення домішок. Під час випробування слід відтворити характерний стан картоплі та потрібний результат очищення. Сама по собі вища заявлена продуктивність очищення не визначає, наскільки швидко вся приймальна лінія може приймати послідовні вантажі.
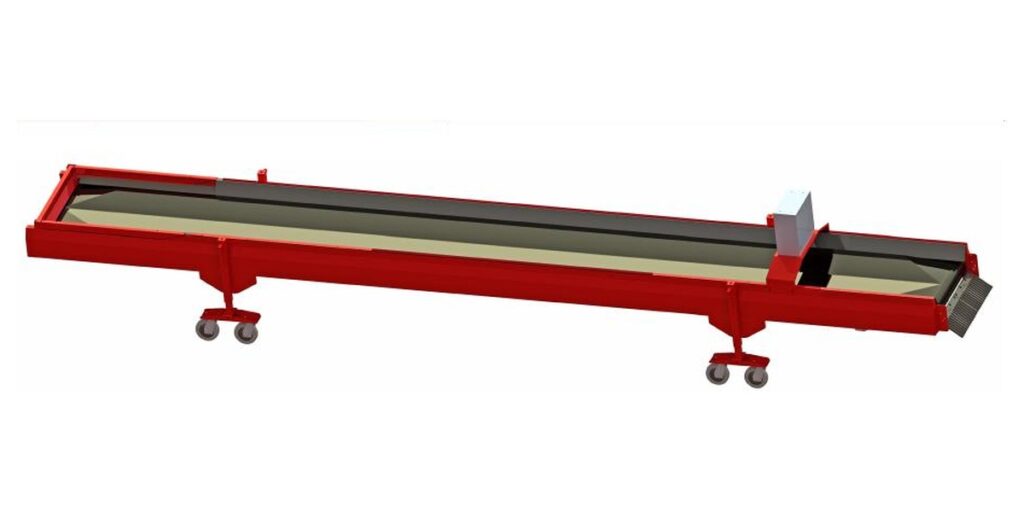
Транспортер картоплі BSSJ8-08 має заявлену продуктивність приблизно 80 t/h, а його висота та швидкість регулюються. Порівнюйте цей показник із вибраним обладнанням для очищення та потребами наступних ділянок, зберігаючи уточнення про приблизне значення. Наприклад, заявлена продуктивність очищення понад 90 t/h не підтверджує відповідної продуктивності транспортування через цей вузол. Ці показники вказують на ділянку передачі матеріалу, яку слід перевірити, але не визначають загальну продуктивність лінії. Спостерігайте, чи накопичується матеріал у місці передачі під час тривалої подачі.
| Обладнання | Заявлена продуктивність | Конфігурація або регулювання | Значення для приймальної лінії |
|---|---|---|---|
| Лінія приймання та зберігання в біг-бегах | Визначається відповідно до вимог проєкту | Очищення, інспекційний відбір, піднімання, реверсивне транспортування та гідравлічне буферне наповнення | Приймання врожаю на місці збирання, інспекційний відбір і складське приймання картоплі в біг-бегах; реверсивне транспортування забезпечує можливість безперервного наповнення мішків |
| BQX-16 / BQX-20 / BQX-24 | 40 t/h / 60 t/h / >90 t/h | Очищувальний ролик із гідроприводом; м’які спіральні лопаті з поліуретану; регульована відстань між роликами; двоярусний транспортер домішок | Приймання насипної картоплі, видалення ґрунту, відокремлення домішок і приймання на складі |
| BSSJ8-08 | Приблизно 80 t/h | Висота та швидкість регулюються | Транспортування між обладнанням для очищення, калібрування, зберігання та пакування |
Перетворюйте масу вантажів на інтервали прибуття та ліміти черги
В умовному прикладі планування поставка 20 t за підтвердженої продуктивності приймання 40 t/h потребує 30 хвилин обробки. Якщо місце розвантаження зайняте 40 хвилин, за цих припущень між допусками машин до розвантаження має бути щонайменше 40 хвилин. Це не залишає запасу часу на відновлення нормального режиму в разі відхилень. Інтервали в графіку мають враховувати виміряну мінливість і погоджений ліміт черги; цей розрахунок є початковою оцінкою для планування, а не обіцянкою певного результату роботи.
Установіть ліміт черги відповідно до доступного простору та схеми руху на майданчику, а потім виразіть його як максимальну кількість машин, що очікують. Також відстежуйте масу вантажів у черзі, оскільки однакова кількість машин може означати різний обсяг роботи. Визначте для координатора приймання чітку умову, за якої потрібно затримати відправлення або перенести час прибуття, коли черга наближається до ліміту. Графік має містити масу вантажу, заплановане прибуття, очікуваний час допуску до розвантаження та пункт призначення продукції, а також погоджені дії в разі раннього чи пізнього прибуття або зміни маси вантажу.
Дозволяйте розвантаження з урахуванням поточних умов приймання
Поетапне розвантаження розмежовує черговість прибуття та черговість подачі матеріалу. Перш ніж дозволити розвантаження наступного вантажу, перевірте, чи вільне місце приймання, чи доступний вибраний маршрут відведення продукції та чи зменшилася кількість накопиченого матеріалу до погодженого робочого рівня. Якщо схема не має підтвердженої місткості для накопичення, не будуйте графік на припущенні про наявність тимчасового зберігання. Ведіть короткий облік кожної затримки та її причини, щоб повторювані затримки були помітними, а не приховувалися в черзі без пояснення.
Час на відновлення нормального режиму слід закладати в графік, якщо його потребують звичайні робочі операції. Визначайте його тривалість за записами про заміну мішків, перерви на усунення заторів та інші відповідні переходи під час випробування. Відрізняйте регулярні втрати часу приймання від поодиноких випадків. Якщо кілька поставок затримуються через одну й ту саму подію на наступних ділянках, зміна інтервалів між машинами може допомогти керувати чергою, але для виконання добового плану приймання може знадобитися усунути обмеження в пункті призначення продукції.
Перевірте графік прибуття випробуванням із реєстрацією показників
Погодьте методику випробування до затвердження робочого графіка. Виберіть поставки, які відображають очікувані коливання маси вантажу, кількості ґрунту та розмірів бульб. Для кожного вантажу реєструйте час прибуття, дозволу на розвантаження, завершення розвантаження, від’їзду та завершення обробки. Також фіксуйте масу вхідного матеріалу, зміни пункту призначення, перерви та довжину черги. Ці часові відмітки дають змогу відрізнити затримки на місці розвантаження від затримок усередині приймальної лінії. Використовуйте контрольний список пусконалагодження обладнання для транспортування та сортування картоплі для спостережень за передачею матеріалу під час того самого випробування.
Приймальні випробування мають охоплювати як рух матеріалу, так і графік. До початку випробування погодьте потрібний результат очищення, сталу продуктивність за вхідним матеріалом, максимальну чергу та допустимий час зайнятості місця машиною. Спостерігайте за достатньою кількістю послідовних поставок, щоб охопити відповідні переходи; один вантаж, оброблений без перерв, не підтверджує відтворюваності графіка прибуття. Запишіть використані налаштування та зазначте, для яких умов отримано результат. Якщо випробування не відповідає певному критерію, змінюйте по одному відповідному параметру та повторюйте ту частину послідовності, якої він стосується.
| Спостережувана ситуація | Записи для перевірки | Імовірне обмеження для дослідження | Зміна графіка для перевірки |
|---|---|---|---|
| Черга зростає після послідовних прибуттів | Маса вхідного матеріалу, загальний час обробки та інтервали між допусками до розвантаження | Навантаження від поставок перевищує сталу продуктивність приймання | Збільшити інтервали та повторити випробування з послідовними вантажами |
| Лінія готова до роботи, але місце розвантаження залишається зайнятим | Час під’їзду, підготовки, завершення розвантаження та від’їзду | Зайнятість місця машиною визначає час наступного допуску | Установити інтервали між допусками за виміряним часом зайнятості |
| Очікування зростає під час заміни мішків або зміни пункту призначення | Час початку та завершення переходів; доступність відведення продукції | Регулярні перерви на наступних ділянках | Закласти виміряний час відновлення нормального режиму на ці переходи |
| Матеріал накопичується на передачі з очищення на транспортування | Стан матеріалу, що подається, налаштування та час появи накопичення | Місце передачі або окремий вузол обмежує сталу продуктивність лінії | Зменшити навантаження від дозволених розвантажень під час перевірки відповідного місця передачі |
| Черги виникають переважно після більших поставок | Маса вантажу порівняно із запланованим інтервалом і часом завершення | Фіксовані часові вікна не враховують коливання маси вантажів | Призначати інтервали відповідно до очікуваної маси вантажу |
Переглядайте графік, коли змінюються робочі припущення
Успішне випробування визначає робочу основу для перевірених умов. Воно не гарантує придатності того самого графіка для будь-якого поля, погоди чи схеми відведення продукції. Перевіряйте інтервали прибуття повторно, коли збільшується маса вантажів, змінюється забрудненість або пункт призначення продукції чи частішають перерви. Порівнюйте фактичний час очікування та оброблену масу вхідного матеріалу з припущеннями графіка. Зростання черги після послідовних прибуттів свідчить, що надходження споживають час приймання швидше, ніж операція встигає його відновлювати.
Ми рекомендуємо вести простий журнал перегляду графіка: використана підтверджена продуктивність, типовий час зайнятості місця розвантаження, погоджений ліміт черги та причина кожної зміни. Коли стала продуктивність знижується, зменшуйте вхідне навантаження, збільшуючи інтервали або скорочуючи кількість поставок, доки повторне випробування не підтвердить інший графік. Коли результати поліпшуються, перевіряйте коротші інтервали до їх погодження з постачальниками. Так графік прибуття залишається пов’язаним із вимірюваними робочими умовами, а координатор приймання має чітку основу для рішень про допуск до розвантаження.
Розробіть графік прибуття для вашої приймальної ділянки
Обговоріть планування приймання картоплі з нашою інженерною командою. Надішліть репрезентативні зразки картоплі або опис її стану, діапазон маси вантажів, очікувану кількість поставок за годинами, спосіб розвантаження, години роботи зміни, потрібний добовий обсяг приймання, план майданчика, ліміт машин у черзі, схему відведення продукції та запропоновані критерії приймальних випробувань.
- Продуктивність лінії приймання та зберігання в біг-бегах: визначається відповідно до вимог проєкту.
- Продуктивність BQX-16 / BQX-20 / BQX-24: 40 t/h / 60 t/h / >90 t/h.
- Продуктивність BSSJ8-08: приблизно 80 t/h.
- Габарити BSSJ8-08: 8050 × 1300 × 1300 mm; ширина стрічки 800 mm; висота входу 800 mm; висота виходу 490-890 mm.
Поширені запитання
Як розрахувати інтервал між поставками картоплі?
Поділіть очікувану масу вхідного вантажу на підтверджену продуктивність обробки вхідного матеріалу, використовуючи узгоджені одиниці. Потім порівняйте цей час обробки з часом зайнятості місця розвантаження. Графік має задовольняти обидва обмеження та враховувати виміряні коливання. Перевірте запропонований інтервал на послідовних поставках, включно зі звичайними змінами відведення продукції та перервами.
Чи можна визначити графік прибуття машин за заявленою продуктивністю очищувальної машини?
Заявлена продуктивність корисна для вибору окремого вузла, але для графіка прибуття машин потрібна стала продуктивність усієї приймальної лінії. На інтервал можуть впливати транспортування, інспекційний відбір, доступність відведення продукції та час зайнятості місця машиною. Вимірюйте масу вхідного матеріалу за визначений загальний період і реєструйте перерви, включені в цей результат.
Чи має приймальна лінія достатню буферну місткість для одночасного розвантаження?
Наданий опис передбачає гідравлічне буферне наповнення, але не зазначає корисного буферного об’єму чи допустимої пікової інтенсивності розвантаження. Тому одночасне розвантаження потребує оцінки схеми, місткості накопичення та правил допуску для конкретного проєкту. Не включайте в графік припущену місткість зберігання до визначення цих обмежень.
Що слід фіксувати під час приймального випробування вікон прибуття?
Для кожного вантажу реєструйте масу вхідного матеріалу, час прибуття, дозволу на розвантаження, завершення розвантаження, від’їзду та завершення обробки. Зазначайте стан картоплі, зміни пункту призначення, перерви та довжину черги. Заздалегідь погодьте сталу продуктивність за вхідним матеріалом, результат очищення, час зайнятості місця машиною та критерії черги, а потім перевірте послідовні поставки в репрезентативних умовах.
Коли слід збільшувати інтервали в затвердженому графіку прибуття?
Переглядайте інтервали, коли черги зростають після послідовних прибуттів, збільшується час зайнятості місця розвантаження або частішають перерви на наступних ділянках. Більші вантажі та зміна стану картоплі також можуть зробити попередні припущення непридатними. На основі зафіксованої причини виберіть збільшення інтервалів, скорочення кількості поставок або перегляд конфігурації, а потім перевірте оновлений графік.
Інженерна нотатка
Інтервали прибуття залежать від стану вхідної картоплі, розподілу маси вантажів, часу зайнятості місця розвантаження та налаштованого маршруту відведення продукції. Придатність графіка підтверджуйте випробуванням із реєстрацією показників, погодженими межами вимірювання, репрезентативними послідовними поставками та чіткими критеріями продуктивності, очищення й черги.
 Англійська
 Китайська
 Іспанська
 Німецька
 Французька
 Російська
 Урду
 Бенгальська
 Казахська
 Українська
 Нідерландська
 Польська