
Les arrêts courts d’une ligne d’ensachage de pommes de terre deviennent des goulots lorsque l’inspection, les sorties de calibre et le remplissage des sacs sont traités comme une seule cadence. Adaptez chaque sortie active à son flux de calibre, empêchez les pommes de terre rejetées de rejoindre le produit accepté et consignez la durée d’arrêt, le temps de reprise et les sacs remplis lors d’un essai contrôlé.
Points clés
- Mesurer la durée des arrêts et le temps de reprise par cause et par sortie.
- Adapter la configuration de la calibreuse au flux total et à la répartition par calibres.
- Maintenir une séparation visible entre les produits rejetés et temporairement retenus.
- Réceptionner la ligne selon les conditions de récolte, de sacs et de redémarrage consignées.
Identifier le véritable arrêt avant de modifier l’équipement
Une ligne d’ensachage de pommes de terre peut sembler limitée par sa capacité alors que la restriction réelle est une succession de courtes interruptions. Un opérateur peut interrompre l’inspection parce que trop de produit arrive en même temps, un sac plein peut attendre son retrait ou une sortie de calibre peut se remplir tandis que d’autres sorties restent disponibles. Ces événements réduisent le temps de fonctionnement utile, même lorsque les machines continuent de fonctionner entre les arrêts.
Commencez par une feuille d’observation couvrant au moins une période de fonctionnement représentative. Notez l’heure, l’état du produit entrant, l’état approximatif de l’alimentation, le nombre de sorties actives, la cause de chaque arrêt, sa durée, le temps nécessaire pour retrouver un flux stable et l’éventuelle accumulation de produit en amont. Comptez les sacs remplis par sortie et consignez séparément la masse si une balance est disponible. Cela permet de distinguer un retard de manutention des sacs d’une véritable limitation du débit massique et donne à l’essai une base traçable.
- Consignez la cause et la durée de chaque arrêt plutôt que le seul temps d’arrêt total.
- Comptez les sacs remplis par sortie et inscrivez la masse des sacs dans un champ distinct.
- Indiquez si le flux rejeté est resté séparé du produit accepté.
Donner à l’inspection manuelle une capacité d’attention suffisante
L’étape d’inspection repose autant sur l’attention humaine que sur le déplacement mécanique. La table de sélection utilise des rouleaux en acier inoxydable entraînés par chaîne pour faire tourner chaque pomme de terre à 360 degrés, tandis que les opérateurs retirent les pommes de terre défectueuses vers un canal central de déchets. Si la couche entrante devient trop dense pour l’attention disponible, des défauts peuvent ne pas être détectés ou les opérateurs peuvent ralentir la ligne. Si le flux est trop faible, l’équipement en aval peut être sous-utilisé sans améliorer la décision d’inspection.
L’objectif de fonctionnement doit donc être exprimé comme une condition d’alimentation stable que l’équipe d’inspection peut examiner de manière régulière. Pendant un essai, comparez le même flux de récolte dans deux conditions d’alimentation volontairement différentes et consignez le nombre d’opérateurs, l’accumulation visible, le produit retiré et les interruptions en aval. Il s’agit d’une observation de mise en service, et non d’une valeur de performance installée garantie. Le procès-verbal de réception doit décrire l’échantillon et la méthode d’inspection afin que le résultat reste pertinent lorsque le calibre ou l’état de la récolte change.
- Notez le nombre et la position des opérateurs pour chaque condition d’essai.
- Consignez les accumulations sur la surface d’inspection et aux points de transfert.
- Maintenez le produit retiré dans la voie de déchets prévue pendant toute l’observation.
Répartir le flux par calibre avant son arrivée aux sacs
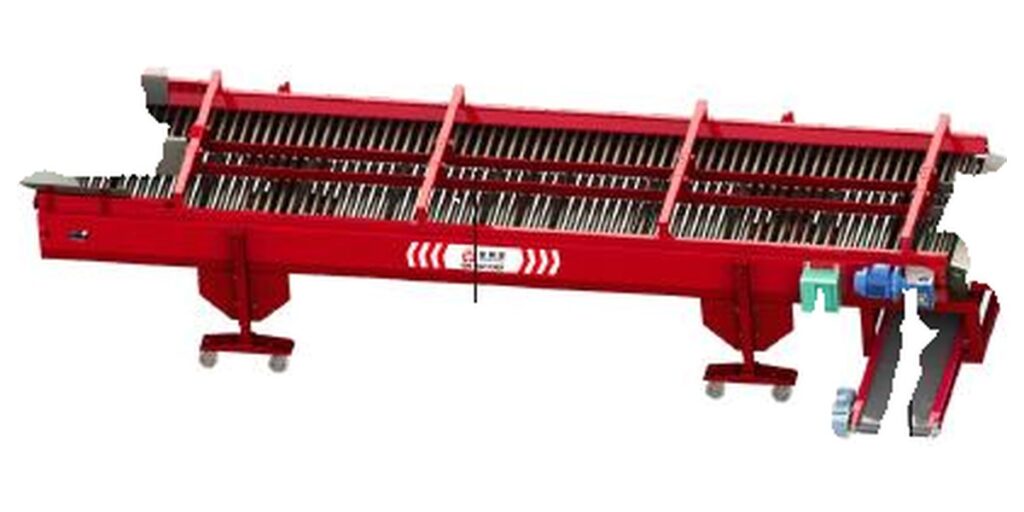
La calibreuse mécanique utilise des tubes en acier inoxydable à pas variable bilatéral. L’écartement augmente le long de la machine, ce qui permet aux pommes de terre de différentes tailles de tomber vers des sorties distinctes. Cela crée un problème de répartition : le débit entrant total peut être acceptable alors qu’un calibre reçoit une part bien plus importante que les autres. L’étape d’ensachage subit alors un goulot local à cette sortie, même si une capacité inutilisée reste disponible ailleurs.
Organisez l’installation en aval en fonction des sorties de calibre actives et de leur part attendue de la récolte. Une configuration à trois niveaux et une configuration à quatre niveaux offrent des nombres de sorties différents ; le nombre de postes à sacs, d’opérateurs et de points de collecte doit donc suivre la configuration choisie. N’utilisez pas la capacité nominale globale de la machine comme débit attendu pour chaque calibre. Mesurez la masse ou le nombre de sacs de chaque sortie pendant un essai et comparez-le au mélange de produits prévu.
- Établissez les parts de calibre attendues avant de choisir la gestion des sorties.
- Vérifiez chaque sortie séparément pendant l’essai avec produit.
- Identifiez tout calibre qui attend régulièrement des sacs ou l’attention d’un opérateur.
Traiter les changements de sacs comme une reprise contrôlée
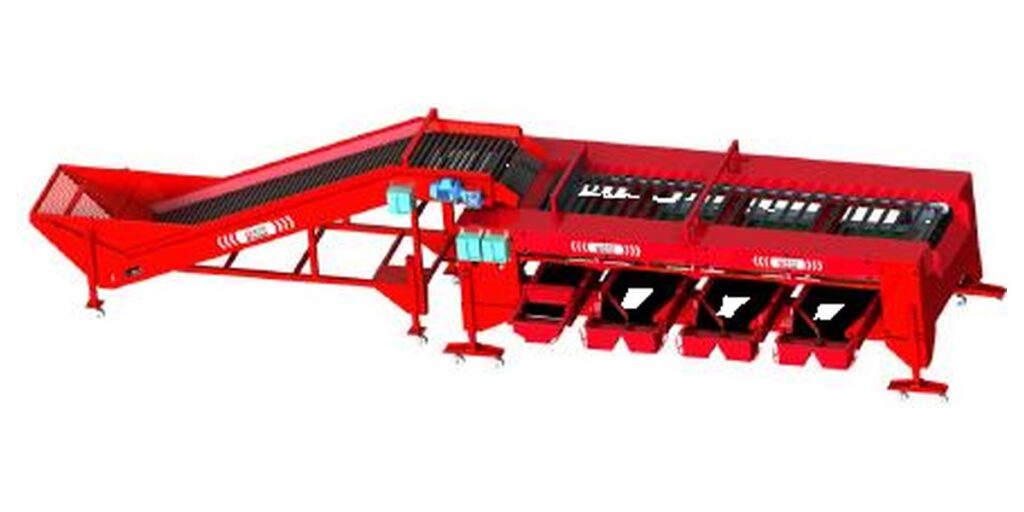
La machine d’ensachage utilise une bande plate et des séparations pour diriger les pommes de terre vers des sorties distinctes. Chaque sortie peut s’ouvrir ou se fermer indépendamment pendant que le convoyage continue ; un sac plein ou un changement de sac sur une sortie n’exige donc pas automatiquement l’arrêt de toutes les sorties. L’avantage pratique dépend de la rapidité avec laquelle l’opérateur peut fermer la sortie concernée, retirer le sac, positionner le sac de remplacement et rouvrir la sortie sans créer une accumulation qui atteindrait ensuite le transfert.
Mesurez le cycle complet de changement, et non uniquement la durée pendant laquelle une sortie est fermée. Notez le numéro de la sortie, l’état du sac, le temps de fermeture, le temps de remplacement, le temps de réouverture et le temps nécessaire pour retrouver un flux stable. Si un calibre ne dispose d’aucune autre sortie active, indiquez où ce produit attend et comment il est maîtrisé. L’essai doit également montrer si le produit d’une sortie temporairement fermée est dévié, retenu ou autorisé à s’accumuler ; ne supposez pas la présence d’un tampon non consigné ni d’une fonction de pesage automatique.
- Chronométrez séparément la fermeture, le remplacement, la réouverture et la reprise du flux.
- Vérifiez si les autres sorties continuent de convoyer pendant le changement.
- Notez où le produit attend lorsqu’une sortie est indisponible.
Empêcher le produit rejeté de rejoindre discrètement le flux accepté
L’inspection manuelle et la séparation par calibre créent des voies de produit différentes, et chacune doit avoir une destination visible. La table d’inspection envoie les pommes de terre retirées vers un canal central de déchets. Ce canal doit rester identifiable pendant le fonctionnement afin que le produit retiré ne se mélange pas de nouveau au flux accepté lors d’un transfert ou d’une opération de dégagement. Un calibre rejeté par l’étape de calibrage doit également disposer de sa propre voie identifiée s’il n’est pas destiné à la même décision d’ensachage.
Pendant la mise en service, suivez un petit échantillon marqué ou autrement identifiable à chaque point de décision et observez sa destination finale. Notez le trajet du produit accepté, rejeté et temporairement retenu. Si la ligne s’arrête, répétez la vérification après le redémarrage, car une accumulation peut modifier le trajet lors de la première libération. La méthode de réception doit préciser la règle de séparation et les points d’observation ; elle ne doit pas se limiter à une déclaration générale indiquant que la ligne fonctionne.
- Indiquez sur la feuille d’observation chaque destination acceptée, rejetée et retenue.
- Suivez le produit après un fonctionnement normal et après un redémarrage.
- Consignez tout retour manuel et exigez qu’il soit identifié dans le rapport d’essai.
Choisir la configuration selon la répartition du flux et l’espace disponible
Le choix pertinent associe la largeur d’inspection, la configuration de calibrage et la gestion des sorties d’ensachage. La table de sélection est donnée pour 5-15 t/h, tandis que la petite calibreuse mécanique est disponible en 3-5 t/h ou 8-10 t/h selon la configuration. La machine d’ensachage est donnée pour 5-15 t/h, mais ces valeurs correspondent aux capacités distinctes des équipements. Elles n’établissent pas un débit de ligne garanti lorsque la répartition de la récolte, l’attention des opérateurs et les changements de sacs sont pris en compte.
Utilisez le débit pratique le plus faible du transfert limitant comme point de départ, puis testez le comportement de la ligne avec le mélange de calibres prévu. Par exemple, un calcul illustratif pourrait supposer 600 kg d’un calibre répartis dans des sacs de 30 kg : le résultat est de 20 opérations de mise en sac. Ce nombre décrit des opérations de manutention pour l’exemple ; il ne transforme pas l’équipement en débit garanti et ne définit pas une fonction de pesage. Un véritable essai de réception doit utiliser le format de sac, la part de calibre et la séquence de fonctionnement réels de l’acheteur.
- Sélectionnez la configuration de la calibreuse en tenant compte à la fois du flux total et de la répartition par calibre.
- Vérifiez les hauteurs réglables et les dégagements par rapport à l’implantation proposée.
- Considérez les nombres de sacs donnés en exemple comme des informations de manutention, et non comme un débit nominal.
| Équipement | Capacité | Puissance et tension | Signification pour la configuration |
|---|---|---|---|
| Table de sélection | 5-15 t/h | 0.8 kW; 220 V | Le rôle documenté est l’inspection manuelle des pommes de terre avant le calibrage et le conditionnement ; l’attention consacrée à l’inspection doit toujours être observée. |
| Calibreuse mécanique | 3-5 t/h ou 8-10 t/h selon la configuration | 1.7 kW à trois niveaux ; 2.1 kW à quatre niveaux ; 220 V | La capacité dépend de la configuration choisie à trois ou quatre niveaux ; la planification des sorties de calibre doit donc suivre ce choix. |
| Machine d’ensachage | 5-15 t/h | 0.4 kW version courte ; 0.75 kW version longue ; 220 V | Le rôle documenté est le remplissage automatique des sacs de pommes de terre après calibrage ; le temps de changement des sorties reste un facteur d’exploitation. |
Utiliser un essai d’arrêt et de redémarrage pouvant être réceptionné
Un essai utile repose sur un échantillon défini, une condition de fonctionnement définie et un relevé défini. Commencez par vérifier, machine vide, la position des sorties et l’accès, puis faites passer un échantillon contrôlé de produit par l’inspection, le calibrage et l’ensachage. Notez la condition d’alimentation, la configuration, les sorties actives, le nombre de sacs, les relevés de masse séparés lorsqu’ils sont disponibles, les causes d’arrêt, le cycle de changement de sac et les destinations des rejets. Répétez l’observation après un arrêt court volontaire et un redémarrage.
La réception doit comparer le comportement relevé aux exigences du projet : transfert stable, attention d’inspection maîtrisable, destinations de calibre correctes, changements de sacs contrôlés et absence de retour non consigné du produit rejeté. Convenez du nombre d’observations nécessaires et de la manière de traiter les variations de récolte avant le début de l’essai. Notre guide des convoyeurs de conditionnement et d’expédition des pommes de terre fournit un contexte de planification complémentaire, tandis que les conseils pour le calibrage de petits lots de pommes de terre expliquent pourquoi la plage de calibrage doit être interprétée selon la configuration.
- Définissez l’échantillon et le mélange de calibres cible avant de charger le produit.
- Répétez au moins un arrêt et un redémarrage avec le produit en circulation.
- Validez les observations mesurées, les limites non résolues et la condition de fonctionnement utilisée.
| Événement à consigner | Mesure utile | Ce que le résultat peut montrer | Action pendant l’examen |
|---|---|---|---|
| Surcharge de l’inspection | Durée de l’arrêt, accumulation et nombre d’opérateurs | Si l’attention ou la présentation du produit entrant limite la stabilité du flux | Réduire la condition d’alimentation de l’essai ou revoir l’organisation de l’inspection |
| Déséquilibre entre les sorties de calibre | Sacs ou masse par sortie sur la même période | Si un calibre crée un goulot local en aval | Revoir la répartition des calibres, l’affectation des sorties et la manutention des sacs |
| Changement de sac | Temps de fermeture, de remplacement, de réouverture et de reprise | Quelle part du temps productif chaque sortie perd | Comparer le retard propre à chaque sortie au rythme de fonctionnement prévu |
| Libération au redémarrage | Temps jusqu’au premier flux stable et vérification de la destination | Si un produit retenu ou rejeté rejoint la mauvaise voie | Répéter le suivi et documenter la méthode de libération contrôlée |
| Flux rejeté | Destination avant, pendant et après l’arrêt | Si le rejet reste visiblement séparé | Consigner le trajet comme condition de réception |
Préparer la ligne à partir des conditions réelles d’exploitation de l’acheteur
Avant de recommander une configuration, nous avons besoin de la plage de calibres de la récolte, de son état, de la répartition par calibres prévue, du format des sacs, de la période de fonctionnement cible, du nombre prévu de sorties actives et de l’espace de travail disponible. Le cahier des charges doit également préciser si le produit est inspecté manuellement avant le calibrage, quels flux sont acceptés et comment le produit rejeté est traité. Ces éléments permettent de déterminer si le goulot observé relève de la capacité nominale d’une machine ou de la coordination entre les personnes, les sorties et les changements.
Utilisez la table de sélection des pommes de terre pour le rôle documenté d’inspection manuelle, la petite calibreuse mécanique de pommes de terre pour la séparation par calibre selon la configuration et la machine d’ensachage de pommes de terre pour le remplissage automatique après calibrage. Nous pouvons examiner le projet à partir de la présentation des solutions et organiser un échange sur l’essai via notre page de contact dédiée aux projets.
- Envoyez des échantillons de récolte ou des informations représentatives avec le cahier des charges.
- Précisez le format des sacs, le mélange de calibres, les sorties actives et la période de fonctionnement souhaitée.
- Incluez l’implantation, la tension et les observations de réception proposées.
Envoyer les conditions de fonctionnement pour examiner les arrêts et redémarrages
Partagez des informations ou des échantillons représentatifs de la récolte, le débit cible, la répartition par calibres, le format des sacs, le nombre de sorties actives, le schéma d’arrêt prévu, l’espace disponible et la tension via notre page de contact dédiée aux projets de lignes d’ensachage de pommes de terre. Nous pourrons utiliser ces éléments pour examiner la configuration et proposer une méthode d’essai mesurable.
- La capacité de la table de sélection est de 5-15 t/h et sa puissance est de 0.8 kW à 220 V.
- La calibreuse mécanique est disponible en 3-5 t/h ou 8-10 t/h selon la configuration.
- La capacité de la machine d’ensachage est de 5-15 t/h ; la version courte utilise 0.4 kW et la version longue 0.75 kW.
- Les sorties de la machine d’ensachage peuvent s’ouvrir ou se fermer indépendamment pendant que le convoyage continue.
Questions fréquentes
Pourquoi une ligne dont les machines ont des capacités correspondantes peut-elle quand même s’arrêter fréquemment ?
Les capacités s’appliquent à des machines distinctes et ne tiennent pas compte de la répartition des calibres, de l’attention consacrée à l’inspection, du retrait des sacs ni de la reprise au redémarrage. Une sortie peut recevoir plus de produit que les autres, ou un opérateur peut devenir le point limitant. Mesurez chaque transfert et chaque sortie séparément avant de modifier la taille nominale de l’équipement.
La capacité totale de la calibreuse doit-elle être répartie équitablement entre toutes les sorties de sacs ?
Non. La calibreuse sépare les pommes de terre de différentes tailles, et la récolte peut ne pas se répartir uniformément entre les calibres. Déterminez la part attendue de chaque calibre et mesurez chaque sortie pendant un essai contrôlé. La gestion des sacs en aval doit suivre la répartition réelle plutôt qu’une hypothèse de parts égales.
Que faut-il consigner pendant un changement de sac ?
Consignez la sortie, le temps de fermeture, le retrait et le remplacement du sac, le temps de réouverture, la reprise jusqu’au flux stable et toute accumulation. Notez également si les autres sorties ont continué de convoyer. Ces mesures montrent l’effet opérationnel complet du changement au lieu de traiter l’événement comme un seul arrêt inexpliqué.
Comment vérifier que les pommes de terre rejetées ne retournent pas dans le flux accepté ?
Suivez un échantillon identifiable à travers les décisions d’inspection et de calibrage pendant un fonctionnement normal, après un arrêt court et lors du redémarrage. Consignez la destination à chaque point, y compris les zones de retenue temporaires. Le procès-verbal de réception doit préciser la règle de séparation et les points d’observation utilisés.
Quelles informations de projet devons-nous fournir avant de demander un examen de configuration ?
Fournissez des informations ou des échantillons représentatifs de la récolte, la plage de calibres, l’état de la récolte, le débit cible, la répartition par calibres, le format des sacs, le nombre prévu de sorties actives, l’espace de travail, la tension et la méthode de réception proposée. Indiquez également comment le produit rejeté est traité afin que l’examen couvre à la fois le flux et la séparation du produit.
Note d’ingénierie
Les conditions du projet doivent définir l’échantillon de récolte, le mélange de calibres, le format des sacs, la période de fonctionnement et les observations de réception. Nous recommandons de consigner les causes d’arrêt, le flux par sortie, les destinations des rejets et la reprise au redémarrage dans les mêmes conditions que celles utilisées pour l’approbation.


 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish