
Короткие остановки на линии фасовки картофеля становятся узкими местами, если инспекция, выходы фракций и наполнение мешков рассматриваются как единая производительность. Согласуйте каждый активный выход с потоком соответствующей фракции, не допускайте возврата отбракованного картофеля в принятый продукт и во время контролируемого испытания фиксируйте длительность остановки, время восстановления и количество заполненных мешков.
Основные рекомендации
- Измеряйте длительность остановки и время восстановления по причине и выходу.
- Согласуйте конфигурацию сортировщика с общим потоком и распределением фракций.
- Обеспечивайте видимое разделение отбракованного и временно удерживаемого продукта.
- Принимайте линию по зафиксированным условиям урожая, мешков и перезапуска.
Найдите настоящую причину остановки до смены оборудования
Может показаться, что линия фасовки картофеля ограничена по производительности, хотя фактическое ограничение вызвано последовательностью коротких перебоев. Работник может приостановить инспекцию из-за слишком большого потока продукта, заполненный мешок может ожидать снятия, либо один выход фракции может заполниться, пока другие выходы остаются доступными. Такие события сокращают полезное рабочее время, даже если между остановками машины продолжают работать.
Начните с листа наблюдений, охватывающего как минимум один репрезентативный рабочий период. Фиксируйте время, состояние поступающего продукта, примерное состояние подачи, количество активных выходов, причину каждой остановки, её длительность, время восстановления стабильного потока и наличие накопления продукта перед участком. Записывайте заполненные мешки по каждому выходу количественно, а массу указывайте отдельно, если доступны весы. Это позволяет отличить задержку при обращении с мешками от настоящего ограничения массового потока и обеспечивает испытанию прослеживаемую основу.
- Фиксируйте причину и длительность остановки, а не только суммарный простой.
- Считайте заполненные мешки по каждому выходу и записывайте массу мешка в отдельном поле.
- Отмечайте, оставался ли поток отбракованного продукта отдельно от принятого.
Обеспечьте инспекции достаточную пропускную способность внимания операторов
Инспекция зависит не только от механического перемещения, но и от внимания людей. Инспекционный стол с цепным приводом и нержавеющими роликами поворачивает каждый клубень на 360 градусов, пока работники удаляют дефектный картофель в центральный канал отходов. Если поступающий слой становится слишком плотным для доступного внимания, дефекты могут оставаться незамеченными, либо работники могут замедлить линию. При слишком малом потоке последующее оборудование может использоваться недостаточно, не повышая при этом качество инспекции.
Поэтому рабочую цель следует выражать как стабильное состояние подачи, которое инспекционная команда может последовательно проверять. Во время испытания сравните один и тот же поток урожая при двух намеренно различающихся условиях подачи и зафиксируйте количество работников, видимое накопление, удалённый материал и перебои на последующих участках. Это наблюдение при вводе в эксплуатацию, а не гарантированный показатель установленной линии. В акте приёмки следует описать образец и метод инспекции, чтобы результат оставался значимым при изменении размера или состояния урожая.
- Для каждого условия испытания отмечайте количество и расположение работников.
- Фиксируйте накопление на поверхности инспекции и в точках передачи.
- На протяжении всего наблюдения направляйте удалённый материал по предназначенному для отходов маршруту.
Распределяйте поток по фракциям до его поступления к мешкам
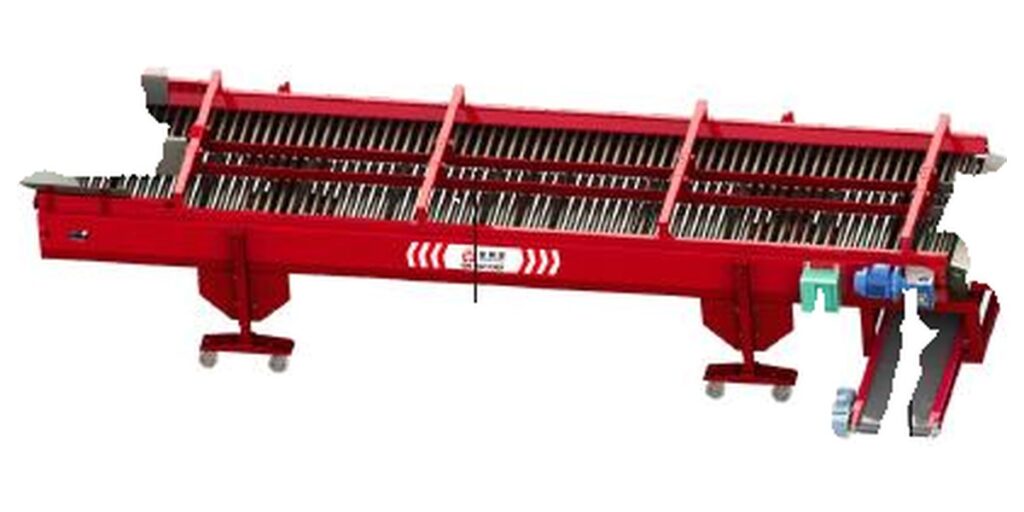
Механический сортировщик использует двусторонние нержавеющие трубы с переменным шагом. Зазор увеличивается вдоль машины, поэтому картофель разного размера падает в разные выходы. Это создаёт проблему распределения: общий входной поток может быть приемлемым, тогда как одна фракция получает значительно большую долю, чем остальные. На этапе фасовки в этом выходе возникает локальное узкое место, хотя в других местах остаётся неиспользованная производительность.
Планируйте последующее расположение оборудования с учётом активных выходов фракций и ожидаемой доли каждой фракции в урожае. Конфигурации с тремя и четырьмя уровнями имеют разное количество выходов, поэтому число мест для мешков, операторов и точек сбора должно соответствовать выбранной конфигурации. Не используйте общий номинальный показатель машины как ожидаемую производительность каждой фракции. Во время испытания измеряйте массу или количество мешков от каждого выхода и сравнивайте результат с планируемым составом продукта.
- До выбора оборудования для обработки выходов определите ожидаемую долю каждой фракции.
- Во время испытания материала проверяйте каждый выход отдельно.
- Определите фракцию, которая регулярно ожидает мешки или внимание оператора.
Рассматривайте смену мешка как контролируемое восстановление потока
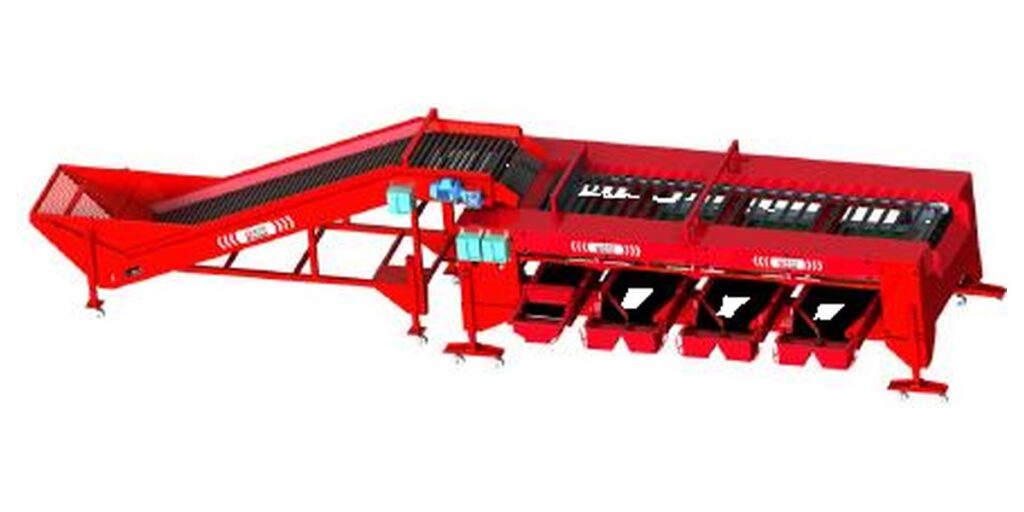
Фасовочная машина использует плоскую ленту и перегородки для направления картофеля к отдельным выходам. Каждый выход может открываться или закрываться независимо, пока транспортирование продолжается, поэтому заполненный мешок или его смена на одном выходе не требуют автоматической остановки всех выходов. Практическая польза зависит от того, насколько быстро оператор может закрыть затронутый выход, снять мешок, установить замену и снова открыть выход, не создавая накопления, которое позднее достигнет точки передачи.
Измеряйте полный цикл смены, а не только время закрытого выхода. Записывайте номер выхода, состояние мешка, время закрытия, время замены, время повторного открытия и время восстановления стабильного потока. Если для фракции нет другого активного выхода, отмечайте, где ожидает этот продукт и как он контролируется. Испытание также должно показать, отводится ли продукт временно закрытого выхода, удерживается или накапливается; не предполагайте наличие незафиксированного буфера или автоматического взвешивания.
- Измеряйте закрытие, замену, повторное открытие и восстановление потока как отдельные события.
- Проверяйте, продолжают ли другие выходы транспортирование во время смены.
- Фиксируйте место ожидания продукта, когда один выход недоступен.
Не допускайте незаметного возврата отбракованного продукта
Ручная инспекция и разделение по фракциям создают разные продуктовые потоки, и для каждого должен быть ясно обозначенный пункт назначения. Инспекционный стол направляет удалённый картофель в центральный канал отходов. Во время работы этот канал должен оставаться идентифицируемым, чтобы удалённый материал не смешивался с принятым потоком в точке передачи или при очистке. Отбракованная фракция после сортировки также должна иметь отдельный обозначенный маршрут, если она не предназначена для того же решения по фасовке.
При вводе в эксплуатацию проследите путь небольшой маркированной или иным образом идентифицируемой пробы через каждую точку принятия решения и зафиксируйте конечный пункт назначения. Запишите, куда направляются принятый, отбракованный и временно удерживаемый материал. Если линия останавливается, повторите проверку после запуска, поскольку накопление может изменить путь при первом высвобождении продукта. Метод приёмки должен устанавливать правило разделения и точки наблюдения; он не должен основываться на общем утверждении о работе линии.
- Обозначьте на листе наблюдений каждый пункт назначения принятого, отбракованного и удерживаемого продукта.
- Проследите путь материала после обычной работы и после перезапуска.
- Фиксируйте любой ручной возврат и требуйте его обозначения в протоколе испытания.
Выбирайте конфигурацию с учётом распределения потока и свободного места
Выбор представляет собой согласованное решение по ширине инспекции, схеме сортировки и обработке выходов к мешкам. Номинальная производительность инспекционного стола составляет 5-15 t/h, а малый механический сортировщик доступен в вариантах 3-5 t/h или 8-10 t/h в зависимости от конфигурации. Номинальная производительность фасовочной машины составляет 5-15 t/h, однако эти показатели относятся к отдельным единицам оборудования. Они не устанавливают гарантированную производительность линии с учётом распределения урожая, внимания операторов и смены мешков.
В качестве отправной точки используйте меньшую практическую производительность ограниченного участка передачи, затем проверьте поведение линии при планируемом составе фракций. Например, иллюстративный расчёт может предполагать 600 kg одной фракции, разделённых на мешки по 30 kg: результат составит 20 операций с мешками. Это количество описывает операции обработки в данном примере; оно не преобразует оборудование в гарантированную производительность и не определяет функцию взвешивания. В настоящем приёмочном испытании следует использовать фактический размер мешка покупателя, долю фракции и рабочую последовательность.
- Выбирайте конфигурацию сортировщика одновременно по общему потоку и распределению фракций.
- Проверяйте регулируемые высоты и зазоры относительно предлагаемой компоновки.
- Рассматривайте примерное количество мешков как информацию об обработке, а не как номинальную производительность.
| Оборудование | производительность | мощность и напряжение | Значение для конфигурации |
|---|---|---|---|
| Инспекционный стол | 5-15 t/h | 0.8 kW; 220 V | Документированная функция заключается в ручной инспекции картофеля перед сортировкой и упаковкой; нагрузку на внимание при инспекции всё равно необходимо наблюдать. |
| Механический сортировщик | 3-5 t/h или 8-10 t/h в зависимости от конфигурации | 1.7 kW, три уровня; 2.1 kW, четыре уровня; 220 V | Производительность зависит от выбранной конфигурации с тремя или четырьмя уровнями, поэтому планирование выходов фракций должно соответствовать этому выбору. |
| Фасовочная машина | 5-15 t/h | 0.4 kW, короткая версия; 0.75 kW, длинная версия; 220 V | Документированная функция заключается в автоматическом наполнении мешков картофелем после сортировки; время смены на выходах остаётся рабочим фактором. |
Проводите испытание остановки и перезапуска с критериями приёмки
Полезное испытание имеет определённый образец, определённое рабочее условие и определённый протокол. Начните с проверки пустой машины: проверьте положения выходов и доступ к ним, затем пропустите контролируемый образец материала через инспекцию, сортировку и фасовку. Зафиксируйте состояние подачи, конфигурацию, активные выходы, количество мешков, отдельные показания массы при наличии, причины остановок, цикл смены мешка и пункты назначения отбракованного продукта. Повторите наблюдение после преднамеренной короткой остановки и перезапуска.
Приёмка должна сопоставлять зафиксированное поведение с требованиями проекта: стабильной передачей, управляемой нагрузкой на инспекцию, правильными пунктами назначения фракций, контролируемой сменой мешков и отсутствием незафиксированного возврата отбракованного материала. До начала испытания согласуйте необходимое количество наблюдений и порядок учёта различий урожая. В нашем руководстве по упаковочным и отгрузочным конвейерам для картофеля приведён дополнительный контекст планирования, а руководство по сортировке небольших партий картофеля объясняет, почему диапазон сортировки следует рассматривать с учётом конфигурации.
- До загрузки продукта определите образец и целевой состав фракций.
- Повторите как минимум одну остановку и перезапуск при движении материала.
- Подпишите протокол измеренных наблюдений, нерешённых ограничений и использованного рабочего условия.
| Фиксируемое событие | Полезное измерение | Что может показать результат | Действие при рассмотрении |
|---|---|---|---|
| Перегрузка инспекции | Длительность остановки, накопление и количество работников | Ограничивает ли стабильный поток внимание операторов или подача продукта | Снизить условие подачи при испытании или пересмотреть организацию инспекции |
| Неравномерность выхода фракций | Количество мешков или масса по каждому выходу за один и тот же период | Создаёт ли одна фракция локальное узкое место на последующем участке | Пересмотреть распределение фракций, назначение выходов и обработку мешков |
| Смена мешка | Время закрытия, замены, повторного открытия и восстановления | Сколько рабочего времени теряет каждый выход | Сравнить задержку конкретного выхода с планируемым рабочим ритмом |
| Высвобождение после перезапуска | Время до первого стабильного потока и проверка пункта назначения | Попадает ли удерживаемый или отбракованный материал на неправильный путь | Повторить прослеживание и задокументировать метод контролируемого высвобождения |
| Отбракованный поток | Пункт назначения до, во время и после остановки | Сохраняется ли видимое разделение отбракованного продукта | Зафиксировать маршрут как условие приёмки |
Формируйте линию на основе фактического рабочего задания покупателя
До того как рекомендовать компоновку, нам необходимы диапазон размеров урожая, его состояние, планируемое распределение по фракциям, размер мешка, целевой рабочий период, ожидаемое количество активных выходов и доступное рабочее пространство. В задании также следует указать, проводится ли ручная инспекция до сортировки, какие потоки принимаются и как обрабатывается отбракованный материал. Эти исходные данные определяют, связано ли наблюдаемое узкое место с номинальной характеристикой машины или с координацией действий людей, выходов и операций смены.
Используйте инспекционный стол для картофеля для документированной ручной инспекции, малый механический сортировщик картофеля для разделения по фракциям в зависимости от конфигурации и фасовочную машину для картофеля для автоматического наполнения после сортировки. Мы можем рассмотреть проект через обзор решений и организовать обсуждение испытания через страницу контактов по проекту.
- Передавайте образцы урожая или репрезентативную информацию об урожае вместе с рабочим заданием.
- Указывайте размер мешка, состав фракций, активные выходы и желаемый рабочий период.
- Включайте компоновку, напряжение и предлагаемые приёмочные наблюдения.
Передайте рабочие условия для проверки остановки и перезапуска
Передайте репрезентативную информацию или образцы урожая, целевой поток, распределение фракций, размер мешка, количество активных выходов, ожидаемый характер остановок, доступное пространство и напряжение через страницу контактов по проекту линии фасовки картофеля. Мы сможем использовать эти данные для проверки конфигурации и предложения измеримого метода испытания.
- Производительность инспекционного стола составляет 5-15 t/h, мощность — 0.8 kW при 220 V.
- Механический сортировщик доступен в вариантах 3-5 t/h или 8-10 t/h в зависимости от конфигурации.
- Производительность фасовочной машины составляет 5-15 t/h; короткая версия использует 0.4 kW, а длинная — 0.75 kW.
- Выходы фасовочной машины могут открываться или закрываться независимо, пока транспортирование продолжается.
Частые вопросы
Почему линия с согласованными номинальными характеристиками машин всё равно может часто останавливаться?
Номинальные характеристики относятся к отдельным машинам и не учитывают распределение фракций, внимание при инспекции, снятие мешков или восстановление после перезапуска. Один выход может получать больше продукта, чем остальные, либо ограничивающим участком может стать работник. До изменения номинального размера оборудования измерьте каждый участок передачи и каждый выход отдельно.
Следует ли равномерно распределять общую производительность сортировщика между всеми выходами к мешкам?
Нет. Сортировщик разделяет картофель разного размера, и урожай может распределяться между фракциями неравномерно. Определите ожидаемую долю каждой фракции и измерьте каждый выход во время контролируемого испытания. Последующая схема работы с мешками должна соответствовать фактическому распределению, а не предположению о равных долях.
Что следует фиксировать во время смены мешка?
Записывайте выход, время закрытия, время снятия и установки мешка, время повторного открытия, время восстановления стабильного потока и любое накопление. Также отмечайте, продолжали ли другие выходы транспортирование. Эти измерения показывают полный рабочий эффект смены, а не рассматривают событие как одну необъяснимую остановку.
Как проверить, что отбракованный картофель не возвращается в принятый поток?
Проследите путь идентифицируемой пробы через решения инспекции и сортировки во время обычной работы, после короткой остановки и при перезапуске. Зафиксируйте пункт назначения на каждом этапе, включая зоны временного удержания. В акте приёмки следует указать правило разделения и использованные точки наблюдения.
Какую информацию о проекте следует предоставить до запроса проверки конфигурации?
Предоставьте репрезентативную информацию или образцы урожая, диапазон размеров, состояние урожая, целевой поток, распределение по фракциям, размер мешка, ожидаемое количество активных выходов, рабочее пространство, напряжение и предлагаемый метод приёмки. Укажите, как обрабатывается отбракованный продукт, чтобы проверка охватывала и поток, и разделение продукта.
Инженерная заметка
Условия проекта должны определять образец урожая, состав фракций, размер мешка, рабочий период и приёмочные наблюдения. Мы рекомендуем фиксировать причины остановок, поток по выходам, пункты назначения отбракованного продукта и восстановление после перезапуска в тех же условиях, которые используются для приёмки.


 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish