
Krótkie postoje w linii do pakowania ziemniaków stają się wąskimi gardłami, gdy kontrola, wyjścia frakcji i napełnianie worków traktowane są jako jedna wydajność. Dopasuj każde aktywne wyjście do przepływu danej frakcji, nie dopuszczaj do powrotu odrzuconych ziemniaków do produktu zaakceptowanego oraz rejestruj czas postoju, czas powrotu do pracy i liczbę napełnionych worków podczas kontrolowanej próby.
Najważniejsze wskazówki
- Mierz czas postoju i powrotu do pracy według przyczyny i wyjścia.
- Dopasuj konfigurację sortownika do całkowitego przepływu i rozdziału frakcji.
- Utrzymuj widoczne oddzielenie produktu odrzuconego i czasowo przetrzymywanego.
- Odbieraj linię na podstawie zarejestrowanych warunków plonu, worków i ponownego uruchomienia.
Znajdź rzeczywistą przyczynę postoju przed zmianą wyposażenia
Linia do pakowania ziemniaków może sprawiać wrażenie, że ma problem z wydajnością, podczas gdy rzeczywistym ograniczeniem jest sekwencja krótkich przerw. Pracownik może zatrzymać kontrolę, ponieważ jednocześnie napływa zbyt dużo produktu, pełny worek może czekać na usunięcie albo jedno wyjście frakcji może się zapełniać, gdy pozostałe wyjścia są nadal dostępne. Zdarzenia te skracają użyteczny czas pracy, nawet jeśli maszyny działają pomiędzy postojami.
Rozpocznij od arkusza obserwacji obejmującego co najmniej jeden reprezentatywny okres pracy. Zapisuj godzinę, stan produktu na wejściu, przybliżony stan podawania, liczbę aktywnych wyjść, przyczynę każdego postoju, czas postoju, czas potrzebny na odzyskanie stabilnego przepływu oraz informację, czy produkt gromadził się przed miejscem ograniczenia. Liczbę napełnionych worków zapisuj osobno dla każdego wyjścia, a masę rejestruj oddzielnie, jeśli dostępna jest waga. Pozwala to odróżnić opóźnienie obsługi worków od rzeczywistego ograniczenia przepływu masy i zapewnia możliwą do prześledzenia podstawę próby.
- Rejestruj przyczynę i czas trwania postoju, a nie tylko łączny czas przestoju.
- Licz napełnione worki dla każdego wyjścia i zapisuj masę worka w osobnym polu.
- Zaznacz, czy strumień odrzucony pozostał oddzielony od produktu zaakceptowanego.
Zapewnij kontroli ręcznej wystarczającą uwagę operatorów
Etap kontroli opiera się zarówno na uwadze człowieka, jak i na ruchu mechanicznym. Stół selekcyjny wykorzystuje napędzane łańcuchem rolki ze stali nierdzewnej, które obracają każdy ziemniak o 360 stopni, podczas gdy pracownicy usuwają wadliwe ziemniaki do centralnego kanału odpadów. Jeśli napływająca warstwa stanie się zbyt gęsta w stosunku do dostępnej uwagi operatorów, wady mogą zostać przeoczone albo pracownicy mogą spowolnić linię. Jeśli przepływ będzie zbyt mały, wyposażenie znajdujące się dalej może być niedostatecznie wykorzystywane bez poprawy decyzji kontrolnej.
Cel pracy należy zatem określić jako stabilny stan podawania, który zespół kontroli może konsekwentnie obserwować. Podczas próby porównaj ten sam strumień plonu w dwóch celowo różnych warunkach podawania i zapisz liczbę pracowników, widoczne nagromadzenie, usunięty materiał oraz przerwy w dalszej części linii. Jest to obserwacja rozruchowa, a nie gwarantowany parametr pracy zainstalowanej linii. Protokół odbioru powinien opisywać próbkę i metodę kontroli, aby wynik zachował znaczenie przy zmianie wielkości lub stanu plonu.
- Dla każdego warunku próby odnotuj liczbę i rozmieszczenie pracowników.
- Rejestruj nagromadzenie na powierzchni kontrolnej i w punktach przekazywania.
- Przez cały czas obserwacji kieruj usunięty materiał do wyznaczonej drogi odpadów.
Rozdziel przepływ według frakcji, zanim dotrze do worków
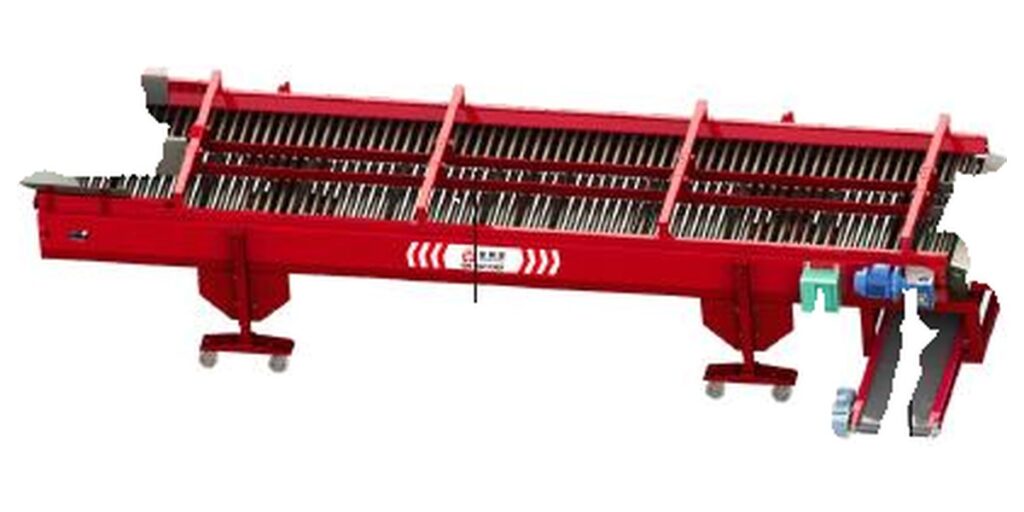
Sortownik mechaniczny wykorzystuje dwustronne rury ze stali nierdzewnej o zmiennym skoku. Szczelina zwiększa się wzdłuż maszyny, umożliwiając spadanie ziemniaków o różnej wielkości do różnych wyjść. Powoduje to problem z rozdziałem: całkowita wydajność wejściowa może być odpowiednia, podczas gdy jedna frakcja otrzymuje znacznie większą część plonu niż pozostałe. Etap pakowania doświadcza wtedy lokalnego wąskiego gardła przy tym wyjściu, mimo że gdzie indziej pozostaje niewykorzystana wydajność.
Planuj układ dalszej części linii na podstawie aktywnych wyjść frakcji i ich przewidywanego udziału w plonie. Układ trzypoziomowy i czteropoziomowy tworzą różną liczbę wyjść, dlatego liczba stanowisk workowania, operatorów i punktów odbioru musi odpowiadać wybranej konfiguracji. Nie przyjmuj ogólnego parametru maszyny jako oczekiwanej wydajności każdej frakcji. Podczas próby zmierz masę lub liczbę worków z każdego wyjścia i porównaj ją z zakładanym składem produktu.
- Przed wyborem obsługi wyjść określ przewidywane udziały poszczególnych frakcji.
- Podczas próby materiałowej sprawdź każde wyjście osobno.
- Wskaż każdą frakcję, która regularnie czeka na worki lub uwagę operatora.
Traktuj zmianę worka jako kontrolowane przywracanie pracy
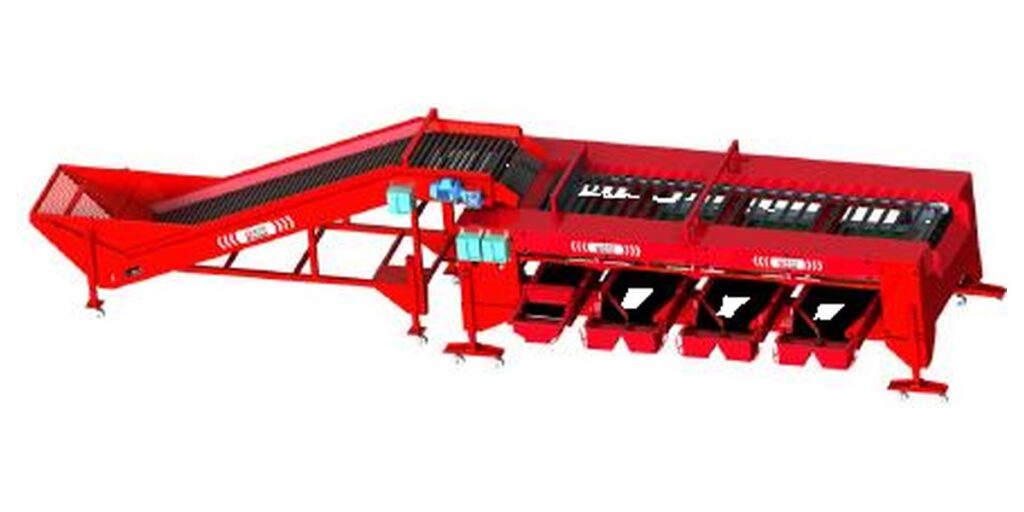
Maszyna workująca wykorzystuje płaski przenośnik taśmowy i przegrody do kierowania ziemniaków do oddzielnych wyjść. Każde wyjście można niezależnie otwierać lub zamykać podczas dalszego transportu, dlatego pełny worek lub zmiana worka przy jednym wyjściu nie musi automatycznie zatrzymywać wszystkich wyjść. Praktyczna korzyść zależy od tego, jak szybko operator może zamknąć dane wyjście, usunąć worek, ustawić zastępczy i ponownie otworzyć wyjście bez tworzenia nagromadzenia, które później dotrze do miejsca przekazywania.
Mierz pełny cykl zmiany, a nie tylko czas, gdy wyjście jest zamknięte. Zapisuj numer wyjścia, stan worka, czas zamknięcia, czas wymiany, czas ponownego otwarcia oraz czas powrotu do stabilnego strumienia. Jeśli dla danej frakcji nie ma alternatywnego aktywnego wyjścia, odnotuj, gdzie produkt czeka i jak jest kontrolowany. Próba powinna również wykazać, czy produkt z czasowo zamkniętego wyjścia jest kierowany gdzie indziej, przetrzymywany czy może się gromadzić; nie zakładaj istnienia nieudokumentowanego bufora ani automatycznego ważenia.
- Mierz osobno zamknięcie, wymianę, ponowne otwarcie i powrót przepływu.
- Sprawdź, czy podczas zmiany pozostałe wyjścia nadal transportują produkt.
- Zapisz, gdzie produkt czeka, gdy jedno wyjście jest niedostępne.
Nie dopuszczaj do niezauważonego powrotu produktu odrzuconego
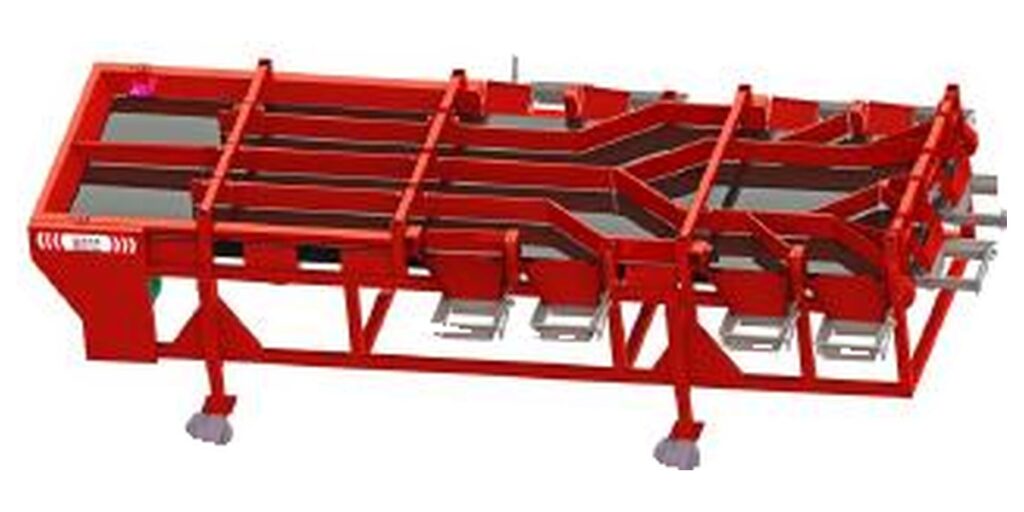
Kontrola ręczna i rozdział według frakcji tworzą różne drogi produktu, a każda z nich musi mieć widoczne miejsce docelowe. Stół kontrolny kieruje usunięte ziemniaki do centralnego kanału odpadów. Kanał ten musi pozostać możliwy do zidentyfikowania podczas pracy, aby usunięty materiał nie mieszał się ponownie z zaakceptowanym strumieniem w punkcie przekazywania ani podczas opróżniania. Odrzucona frakcja z etapu sortowania również wymaga własnej, oznaczonej drogi, jeśli nie jest przeznaczona do tej samej decyzji pakowania.
Podczas rozruchu prześledź niewielką oznaczoną lub w inny sposób możliwą do zidentyfikowania próbkę przez każdy punkt decyzyjny i obserwuj jej końcowe miejsce docelowe. Zapisz, dokąd trafia materiał zaakceptowany, odrzucony i czasowo przetrzymywany. Jeśli linia się zatrzyma, powtórz kontrolę po ponownym uruchomieniu, ponieważ nagromadzenie może zmienić drogę przy pierwszym uwolnieniu produktu. Metoda odbioru powinna określać zasadę rozdziału i punkty obserwacji; nie powinna opierać się na ogólnym stwierdzeniu, że linia działa.
- Na arkuszu obserwacji oznacz każde miejsce docelowe produktu zaakceptowanego, odrzuconego i przetrzymywanego.
- Prześledź materiał po normalnej pracy i po ponownym uruchomieniu.
- Zapisz każdy ręczny powrót i wymagaj jego identyfikacji w protokole próby.
Wybierz konfigurację na podstawie rozdziału przepływu i dostępnego miejsca
Właściwy wybór to skoordynowana decyzja dotycząca szerokości kontroli, układu sortowania i obsługi wyjść workujących. Stół kontrolny ma wydajność 5-15 t/h, natomiast mały sortownik mechaniczny jest dostępny w wersji 3-5 t/h lub 8-10 t/h, zależnie od konfiguracji. Maszyna workująca ma wydajność 5-15 t/h, lecz wartości te opisują parametry poszczególnych urządzeń. Nie określają gwarantowanej wydajności całej linii po uwzględnieniu rozdziału plonu, uwagi operatorów i zmian worków.
Jako punkt wyjścia przyjmij niższą praktyczną wydajność ograniczonego przekazania, a następnie sprawdź zachowanie linii przy zakładanym składzie frakcji. Dla przykładu, ilustracyjne obliczenie może zakładać 600 kg jednej frakcji podzielone na worki po 30 kg: wynikiem jest 20 operacji workowania. Liczba ta opisuje czynności obsługowe w przykładzie; nie przekształca wyposażenia w gwarantowaną wydajność ani nie definiuje funkcji ważenia. Rzeczywista próba odbiorowa musi wykorzystywać rzeczywistą wielkość worka, udział frakcji i sekwencję pracy nabywcy.
- Wybierz konfigurację sortownika, uwzględniając jednocześnie całkowity przepływ i rozdział frakcji.
- Sprawdź regulowane wysokości i prześwity względem proponowanego układu.
- Traktuj przykładową liczbę worków jako informację o obsłudze, a nie znamionowej wydajności.
| Urządzenie | wydajność | moc i napięcie | Znaczenie dla konfiguracji |
|---|---|---|---|
| Stół selekcyjny | 5-15 t/h | 0.8 kW; 220 V | Udokumentowana funkcja to ręczna kontrola ziemniaków przed sortowaniem i pakowaniem; uwagę podczas kontroli nadal należy obserwować. |
| Sortownik mechaniczny | 3-5 t/h lub 8-10 t/h zależnie od konfiguracji | 1.7 kW trzypoziomowy; 2.1 kW czteropoziomowy; 220 V | Wydajność zależy od wybranej konfiguracji trzypoziomowej lub czteropoziomowej, dlatego planowanie wyjść frakcji musi wynikać z tego wyboru. |
| Maszyna workująca | 5-15 t/h | 0.4 kW wersja krótka; 0.75 kW wersja długa; 220 V | Udokumentowana funkcja to automatyczne napełnianie worków ziemniakami po sortowaniu; czas zmiany na wyjściu pozostaje kwestią organizacji pracy. |
Przeprowadź próbę zatrzymania i ponownego uruchomienia możliwą do zaakceptowania
Przydatna próba ma określoną próbkę, określone warunki pracy i określony protokół. Rozpocznij od kontroli pustej maszyny, obejmującej położenie wyjść i dostęp, a następnie przepuść kontrolowaną próbkę materiału przez kontrolę, sortowanie i workowanie. Zapisz warunki podawania, konfigurację, aktywne wyjścia, liczbę worków, oddzielne odczyty masy, jeśli są dostępne, przyczyny postojów, cykl zmiany worka i miejsca docelowe odrzutów. Powtórz obserwację po celowym krótkim zatrzymaniu i ponownym uruchomieniu.
Odbiór powinien porównywać zarejestrowane zachowanie z wymaganiami projektu: stabilnym przekazywaniem, możliwą do opanowania uwagą podczas kontroli, prawidłowymi miejscami docelowymi frakcji, kontrolowanymi zmianami worków i brakiem nieudokumentowanego powrotu materiału odrzuconego. Przed rozpoczęciem próby uzgodnij wymaganą liczbę obserwacji oraz sposób uwzględnienia zmienności plonu. Nasz przewodnik po przenośnikach do pakowania i wysyłki ziemniaków zawiera dodatkowy kontekst planowania, a wskazówki dotyczące sortowania małych partii ziemniaków wyjaśniają, dlaczego zakres sortowania należy odczytywać w odniesieniu do konfiguracji.
- Przed załadowaniem produktu określ próbkę i docelowy skład frakcji.
- Powtórz co najmniej jedno zatrzymanie i ponowne uruchomienie przy przepływie materiału.
- Zatwierdź zmierzone obserwacje, nierozwiązane ograniczenia i warunki pracy zastosowane podczas próby.
| Rejestrowane zdarzenie | Przydatny pomiar | Co może wykazać wynik | Działanie podczas przeglądu |
|---|---|---|---|
| Przeciążenie kontroli | Czas postoju, nagromadzenie i liczba pracowników | Czy uwagę operatorów lub stabilny przepływ ogranicza sposób podawania | Zmniejszyć warunki podawania w próbie lub przeanalizować układ kontroli |
| Nierównomierne obciążenie wyjść frakcji | Liczba worków lub masa z każdego wyjścia w tym samym okresie | Czy jedna frakcja tworzy lokalne wąskie gardło w dalszej części linii | Przeanalizować rozdział frakcji, przydział wyjść i obsługę worków |
| Zmiana worka | Czasy zamknięcia, wymiany, ponownego otwarcia i powrotu | Ile produktywnego czasu traci każde wyjście | Porównać opóźnienie danego wyjścia z planowanym rytmem pracy |
| Uwolnienie po ponownym uruchomieniu | Czas do pierwszego stabilnego przepływu i kontrola miejsca docelowego | Czy przetrzymywany lub odrzucony materiał trafia na niewłaściwą drogę | Powtórzyć śledzenie i udokumentować kontrolowaną metodę uwolnienia |
| Strumień odrzucony | Miejsce docelowe przed postojem, w jego trakcie i po nim | Czy odrzuty pozostają widocznie oddzielone | Zarejestrować drogę jako warunek odbioru |
Zaplanuj linię na podstawie rzeczywistych warunków pracy nabywcy
Przed rekomendacją układu potrzebujemy zakresu wielkości i stanu plonu, zakładanego podziału na frakcje, wielkości worka, docelowego okresu pracy, oczekiwanej liczby aktywnych wyjść oraz dostępnej przestrzeni roboczej. Założenia powinny również określać, czy produkt jest kontrolowany ręcznie przed sortowaniem, które strumienie są akceptowane i jak obsługiwany jest materiał odrzucony. Dane te decydują, czy obserwowane wąskie gardło wynika z parametru maszyny, czy z koordynacji między ludźmi, wyjściami i zmianami worków.
Wykorzystaj stół selekcyjny do ziemniaków do udokumentowanej ręcznej kontroli, mały sortownik mechaniczny do ziemniaków do rozdziału frakcji zależnego od konfiguracji oraz maszynę do workowania ziemniaków do automatycznego napełniania po sortowaniu. Możemy omówić projekt za pośrednictwem przeglądu rozwiązań i ustalić rozmowę dotyczącą próby przez naszą stronę kontaktową projektu.
- Dołącz do założeń informacje o reprezentatywnym plonie lub jego próbki.
- Podaj wielkość worka, skład frakcji, aktywne wyjścia i oczekiwany okres pracy.
- Uwzględnij układ, napięcie i proponowane obserwacje odbiorowe.
Prześlij warunki pracy do analizy zatrzymania i ponownego uruchomienia
Prześlij reprezentatywne informacje o plonie lub próbki, docelowy przepływ, rozdział frakcji, wielkość worka, liczbę aktywnych wyjść, oczekiwany schemat postojów, dostępną przestrzeń i napięcie przez stronę kontaktową projektu linii do pakowania ziemniaków. Na podstawie tych danych możemy przeanalizować konfigurację i zaproponować mierzalną metodę próby.
- Wydajność stołu selekcyjnego wynosi 5-15 t/h, a jego moc to 0.8 kW przy 220 V.
- Sortownik mechaniczny jest dostępny w wersji 3-5 t/h lub 8-10 t/h, zależnie od konfiguracji.
- Wydajność maszyny workującej wynosi 5-15 t/h; wersja krótka wykorzystuje 0.4 kW, a wersja długa 0.75 kW.
- Wyjścia maszyny workującej mogą być niezależnie otwierane lub zamykane podczas dalszego transportu.
Najczęściej zadawane pytania
Dlaczego linia o dopasowanych parametrach maszyn może nadal często się zatrzymywać?
Parametry dotyczą poszczególnych maszyn i nie uwzględniają rozdziału frakcji, uwagi podczas kontroli, usuwania worków ani powrotu do pracy po ponownym uruchomieniu. Jedno wyjście może otrzymywać więcej produktu niż pozostałe albo pracownik może stać się punktem ograniczającym. Przed zmianą nominalnej wielkości wyposażenia zmierz każde przekazanie i każde wyjście osobno.
Czy całkowitą wydajność sortownika należy rozdzielić równo na każde wyjście workujące?
Nie. Sortownik rozdziela ziemniaki o różnej wielkości, a plon może nie dzielić się równomiernie między frakcje. Określ przewidywany udział każdej frakcji i zmierz każde wyjście podczas kontrolowanej próby. Układ obsługi worków w dalszej części linii powinien odpowiadać rzeczywistemu rozdziałowi, a nie założeniu równych udziałów.
Co należy rejestrować podczas zmiany worka?
Zapisz wyjście, czas zamknięcia, czas usunięcia i wymiany worka, czas ponownego otwarcia, czas powrotu do stabilnego przepływu oraz każde nagromadzenie. Odnotuj również, czy pozostałe wyjścia nadal transportowały produkt. Pomiary te pokazują pełny wpływ zmiany na pracę, zamiast traktować ją jako pojedynczy, niewyjaśniony postój.
Jak sprawdzić, czy odrzucone ziemniaki nie wracają do zaakceptowanego strumienia?
Prześledź możliwą do zidentyfikowania próbkę przez decyzje kontroli i sortowania podczas normalnej pracy, po krótkim postoju oraz podczas ponownego uruchomienia. Zapisz miejsce docelowe w każdym punkcie, w tym w obszarach czasowego przetrzymywania. Protokół odbioru powinien określać zasadę rozdziału i wykorzystane punkty obserwacji.
Jakie informacje o projekcie należy przekazać przed wnioskiem o przegląd konfiguracji?
Przekaż reprezentatywne informacje o plonie lub próbki, zakres wielkości, stan plonu, docelowy przepływ, podział na frakcje, wielkość worka, oczekiwaną liczbę aktywnych wyjść, dostępną przestrzeń roboczą, napięcie oraz proponowaną metodę odbioru. Uwzględnij sposób obsługi produktu odrzuconego, aby przegląd obejmował zarówno przepływ, jak i rozdział produktu.
Nota inżynieryjna
Warunki projektu powinny określać próbkę plonu, skład frakcji, wielkość worka, okres pracy i obserwacje odbiorowe. Zalecamy rejestrowanie przyczyn postojów, przepływu na wyjściach, miejsc docelowych odrzutów i powrotu do pracy po ponownym uruchomieniu w tych samych warunkach, które obowiązują przy odbiorze.


 Angielski
 Chiński
 Hiszpański
 Niemiecki
 Francuski
 Rosyjski
 Urdu
 Bengalski
 Kazachski
 Ukraiński
 Niderlandzki
 Polski