
Korte stops in een aardappelafzaklijn worden knelpunten wanneer inspectie, sorteeruitlopen en zakvulling als één verwerkingsdebiet worden beschouwd. Stem elke actieve uitloop af op de productstroom van de betreffende sorteerklasse, voorkom dat afgekeurde aardappelen weer bij het goedgekeurde product komen en registreer stopduur, hersteltijd en gevulde zakken tijdens een gecontroleerde proef.
Belangrijkste aandachtspunten
- Meet stopduur en hersteltijd per oorzaak en uitloop.
- Stem de sorteerconfiguratie af op de totale stroom en de sorteerklasseverdeling.
- Houd afgekeurd en tijdelijk vastgehouden product zichtbaar gescheiden.
- Accepteer de lijn op basis van vastgelegde partij-, zak- en herstartcondities.
Bepaal de werkelijke stopoorzaak voordat u apparatuur wijzigt
Een aardappelafzaklijn kan een capaciteitsprobleem lijken te hebben, terwijl een reeks korte onderbrekingen de werkelijke beperking vormt. Een medewerker kan de inspectie pauzeren doordat er te veel product tegelijk aankomt, een volle zak kan op afvoer wachten of één sorteeruitloop kan vollopen terwijl andere uitlopen beschikbaar blijven. Deze gebeurtenissen verkorten de effectieve bedrijfstijd, ook wanneer de machines tussen de stops blijven draaien.
Begin met een observatieformulier voor ten minste één representatieve bedrijfsperiode. Noteer het tijdstip, de toestand van het aangevoerde product, de globale toevoersituatie, het aantal actieve uitlopen, de reden voor elke stop, de stopduur, de tijd tot een stabiele productstroom en eventuele productophoping stroomopwaarts. Registreer het aantal gevulde zakken per uitloop en noteer de massa afzonderlijk als er een weegschaal beschikbaar is. Zo onderscheidt u vertraging bij de zakafhandeling van een werkelijke beperking van de massastroom en krijgt de proef een herleidbare basis.
- Registreer de oorzaak en duur van elke stop, niet alleen de totale stilstandtijd.
- Tel gevulde zakken per uitloop en registreer de zakmassa in een afzonderlijk veld.
- Noteer of de afkeurstroom gescheiden bleef van het goedgekeurde product.
Zorg voor voldoende aandacht bij handmatige inspectie
De inspectiefase berust zowel op menselijke aandacht als op mechanische beweging. De inspectietafel gebruikt kettingaangedreven roestvaststalen rollen om elke aardappel 360 graden te draaien, terwijl medewerkers slechte aardappelen naar een centraal afvalkanaal verwijderen. Als de aangevoerde productlaag te dicht wordt voor de beschikbare aandacht, kunnen gebreken onopgemerkt blijven of kunnen medewerkers de lijn vertragen. Bij een te geringe toevoer kan de apparatuur verderop onvoldoende worden benut, zonder dat de inspectiebeoordeling verbetert.
Leg het bedrijfsdoel daarom vast als een stabiele toevoersituatie waarin het inspectieteam het product consequent kan beoordelen. Vergelijk tijdens een proef dezelfde aardappelstroom bij twee bewust verschillend gekozen toevoersituaties en registreer het aantal medewerkers, zichtbare ophoping, verwijderd materiaal en onderbrekingen verderop. Dit is een waarneming tijdens de inbedrijfstelling, geen gegarandeerde prestatie van de geïnstalleerde lijn. Beschrijf in het acceptatieverslag de partij en de inspectiemethode, zodat het resultaat betekenis houdt wanneer de grootte of toestand van de aardappelen verandert.
- Noteer voor elke proefconditie het aantal medewerkers en hun posities.
- Registreer ophoping op het inspectievlak en bij overdrachtspunten.
- Houd verwijderd materiaal gedurende de hele observatie in de daarvoor bestemde afvalroute.
Verdeel de stroom per sorteerklasse vóór het afzakken
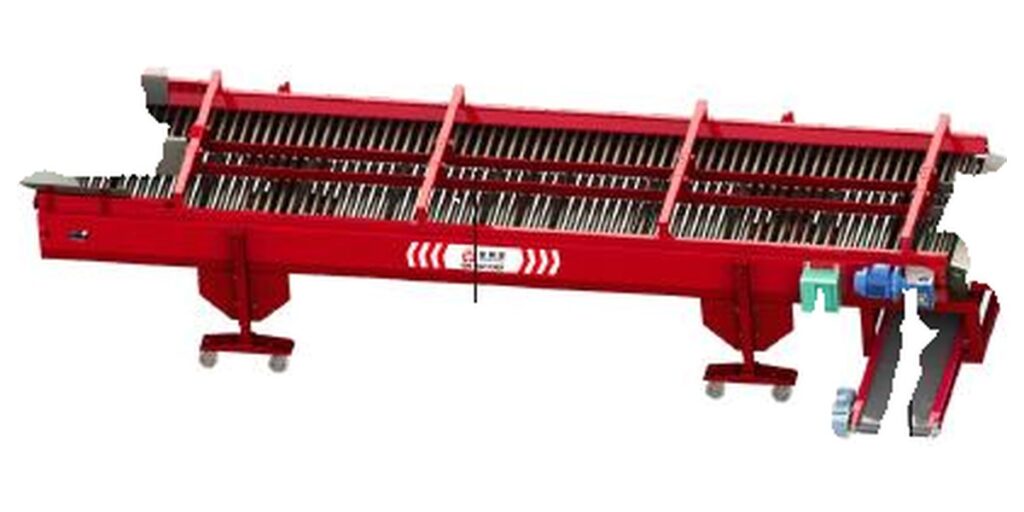
De mechanische sorteermachine gebruikt roestvaststalen buizen waarvan de onderlinge afstand aan beide zijden varieert. De opening neemt over de lengte van de machine toe, waardoor aardappelen van verschillende groottes naar verschillende uitlopen vallen. Dit vraagt aandacht voor de verdeling: het totale toevoerdebiet kan aanvaardbaar zijn terwijl één sorteerklasse een veel groter aandeel ontvangt dan de andere. Bij die uitloop ontstaat dan een plaatselijk knelpunt in het afzakproces, terwijl elders capaciteit onbenut blijft.
Stem de opstelling verderop af op de actieve sorteeruitlopen en hun verwachte aandeel in de partij. Een uitvoering met drie niveaus en een uitvoering met vier niveaus hebben verschillende aantallen uitlopen. Het aantal zakposities, medewerkers en verzamelpunten moet daarom aansluiten op de gekozen configuratie. Gebruik de nominale capaciteit van de hele machine niet als verwacht debiet voor elke sorteerklasse. Meet tijdens een proef de massa of het aantal zakken per uitloop en vergelijk dit met de beoogde productverdeling.
- Leg de verwachte aandelen per sorteerklasse vast voordat u de afhandeling bij de uitlopen kiest.
- Controleer tijdens de productproef elke uitloop afzonderlijk.
- Bepaal welke sorteerklasse regelmatig op zakken of aandacht van een medewerker wacht.
Beheers het herstel na elke zakwissel
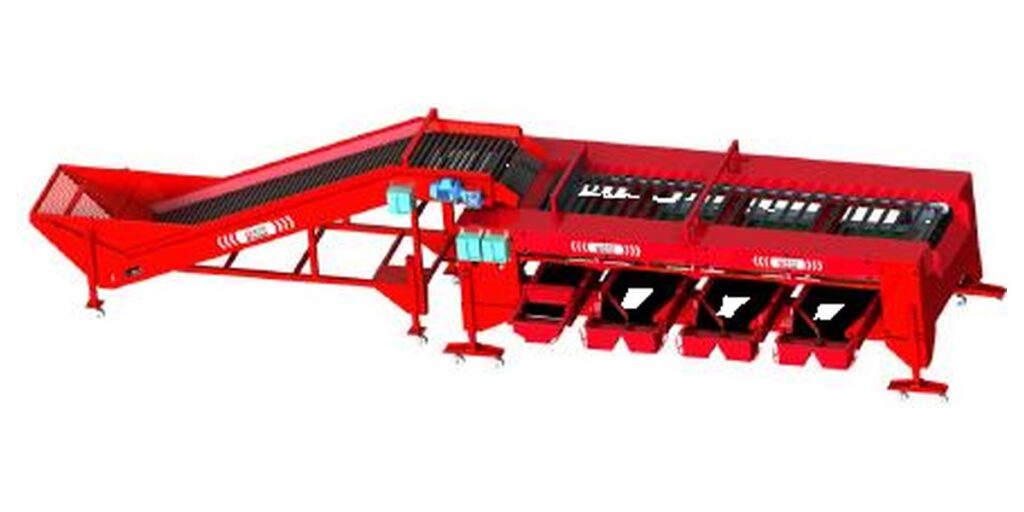
De afzakmachine gebruikt een vlakke transportband en scheidingswanden om aardappelen naar afzonderlijke uitlopen te leiden. Elke uitloop kan onafhankelijk openen of sluiten terwijl het transport doorgaat. Een volle zak of een zakwissel bij één uitloop vereist dus niet automatisch dat alle uitlopen stoppen. Het praktische voordeel hangt af van hoe snel de medewerker de betreffende uitloop kan sluiten, de zak kan verwijderen, een nieuwe zak kan plaatsen en de uitloop kan heropenen zonder ophoping te veroorzaken die later het overdrachtspunt bereikt.
Meet de volledige wisselcyclus, niet alleen de tijd waarin een uitloop gesloten is. Registreer het uitloopnummer, de toestand van de zak, het sluitmoment, het vervangingsmoment, het heropeningsmoment en de hersteltijd tot een stabiele stroom. Noteer waar het product wacht en hoe dit wordt beheerst als een sorteerklasse geen andere actieve uitloop heeft. De proef moet ook laten zien of product bij een tijdelijk gesloten uitloop wordt omgeleid, vastgehouden of mag ophopen. Ga niet uit van een niet vastgelegde buffer of automatische weegfunctie.
- Meet sluiten, vervangen, heropenen en herstel van de stroom als afzonderlijke gebeurtenissen.
- Controleer of andere uitlopen tijdens de wissel blijven transporteren.
- Registreer waar product wacht wanneer één uitloop niet beschikbaar is.
Voorkom dat afkeur ongemerkt terugkeert
Handmatige inspectie en scheiding per sorteerklasse creëren verschillende productroutes, die elk een zichtbare bestemming nodig hebben. De inspectietafel voert verwijderde aardappelen naar een centraal afvalkanaal. Dat kanaal moet tijdens bedrijf herkenbaar blijven, zodat verwijderd materiaal bij een overdracht of tijdens het leegmaken niet terugkomt in de goedgekeurde stroom. Ook een afgekeurde sorteerklasse uit de maatsortering heeft een eigen herkenbare route nodig als deze niet voor dezelfde afzakbestemming is bedoeld.
Volg tijdens de inbedrijfstelling een kleine gemarkeerde of anderszins herkenbare monsterpartij langs elk beslispunt en observeer de eindbestemming. Registreer de routes van goedgekeurd, afgekeurd en tijdelijk vastgehouden materiaal. Herhaal de controle na een herstart als de lijn stopt, omdat opgehoopt product bij de eerste vrijgave een andere route kan nemen. De acceptatiemethode moet de scheidingsregel en de observatiepunten vermelden; een algemene verklaring dat de lijn draait, volstaat niet.
- Benoem op het observatieformulier elke bestemming voor goedgekeurd, afgekeurd en vastgehouden product.
- Volg het materiaal zowel tijdens normaal bedrijf als na een herstart.
- Registreer elke handmatige terugvoer en leg deze herkenbaar vast in het proefverslag.
Kies de configuratie op basis van stroomverdeling en ruimte
De keuze vraagt om afstemming tussen inspectiebreedte, sorteeropstelling en afhandeling bij de afzakuitlopen. De inspectietafel heeft een nominale capaciteit van 5-15 t/h. De kleine mechanische sorteermachine is, afhankelijk van de configuratie, beschikbaar met 3-5 t/h of 8-10 t/h. De afzakmachine heeft een nominale capaciteit van 5-15 t/h, maar deze cijfers beschrijven afzonderlijke machinespecificaties. Ze vormen geen gegarandeerd lijndebiet wanneer de verdeling van de aardappelen, de aandacht van medewerkers en zakwissels worden meegerekend.
Neem het lagere praktische debiet van de beperkende overdracht als uitgangspunt en test vervolgens hoe de lijn zich bij de beoogde sorteerklasseverdeling gedraagt. Een rekenvoorbeeld kan bijvoorbeeld uitgaan van 600 kg van één sorteerklasse, verdeeld over zakken van 30 kg: dat levert 20 zakhandelingen op. Dit aantal beschrijft de afhandelingsmomenten in het voorbeeld; het maakt de machinecapaciteit niet tot een gegarandeerd debiet en legt geen weegfunctie vast. Een echte acceptatieproef moet de werkelijke zakgrootte, het aandeel per sorteerklasse en de werkvolgorde van de koper gebruiken.
- Kies de sorteerconfiguratie op basis van zowel de totale stroom als de verdeling over sorteerklassen.
- Controleer verstelbare hoogtes en vrije ruimtes aan de hand van de voorgestelde opstelling.
- Gebruik zakkenaantallen uit voorbeelden als informatie over de afhandeling, niet als nominale productie.
| Apparatuur | capaciteit | vermogen en spanning | Betekenis voor de configuratie |
|---|---|---|---|
| Inspectietafel | 5-15 t/h | 0.8 kW; 220 V | De gedocumenteerde functie is handmatige aardappelinspectie vóór sorteren en verpakken; de benodigde inspectieaandacht moet nog worden geobserveerd. |
| Mechanische sorteermachine | 3-5 t/h of 8-10 t/h, afhankelijk van de configuratie | 1.7 kW met drie niveaus; 2.1 kW met vier niveaus; 220 V | De capaciteit hangt af van de gekozen configuratie met drie of vier niveaus. De planning van de sorteeruitlopen moet daarop aansluiten. |
| Afzakmachine | 5-15 t/h | 0.4 kW korte uitvoering; 0.75 kW lange uitvoering; 220 V | De gedocumenteerde functie is automatisch vullen van aardappelzakken na het sorteren; de wisseltijd bij de uitlopen blijft een aandachtspunt voor de bedrijfsvoering. |
Gebruik een beoordeelbare stop- en herstartproef
Een bruikbare proef heeft een vastgelegde monsterpartij, bedrijfsconditie en registratie. Begin met een controle zonder product van de uitloopposities en toegankelijkheid. Voer daarna een gecontroleerde monsterpartij door inspectie, sortering en afzakken. Registreer de toevoersituatie, configuratie, actieve uitlopen, het aantal zakken, afzonderlijke massametingen waar beschikbaar, stopoorzaken, de zakwisselcyclus en afkeurbestemmingen. Herhaal de observatie na een bewust ingelaste korte stop en herstart.
Vergelijk voor acceptatie het geregistreerde gedrag met de projecteisen: stabiele overdracht, een beheersbare belasting van de inspectiemedewerkers, correcte bestemmingen per sorteerklasse, gecontroleerde zakwissels en geen niet-geregistreerde terugvoer van afkeur. Spreek vóór de proef af hoeveel observaties nodig zijn en hoe variatie in de aardappelen wordt behandeld. Onze gids voor transportbanden voor aardappelverpakking en expeditie biedt aanvullende informatie voor de planning. De richtlijnen voor het sorteren van kleine partijen aardappelen verklaren waarom het capaciteitsbereik per sorteerconfiguratie moet worden gelezen.
- Definieer de monsterpartij en de beoogde sorteerklasseverdeling voordat u product invoert.
- Herhaal ten minste één stop en herstart met product in de lijn.
- Leg gemeten waarnemingen, onopgeloste beperkingen en de gebruikte bedrijfsconditie vast en teken deze af.
| Te registreren gebeurtenis | Bruikbare meting | Wat het resultaat kan aantonen | Actie bij beoordeling |
|---|---|---|---|
| Overbelasting bij inspectie | Stopduur, ophoping en aantal medewerkers | Of beschikbare aandacht of de manier van aanvoeren een stabiele stroom beperkt | Verlaag de toevoer tijdens de proef of beoordeel de inspectieopstelling |
| Ongelijke belasting van sorteeruitlopen | Zakken of massa per uitloop over dezelfde periode | Of één sorteerklasse verderop een plaatselijk knelpunt veroorzaakt | Beoordeel de sorteerklasseverdeling, uitlooptoewijzing en zakafhandeling |
| Zakwissel | Tijden voor sluiten, vervangen, heropenen en herstel | Hoeveel productieve tijd elke uitloop verliest | Vergelijk de vertraging per uitloop met het geplande werkritme |
| Productvrijgave bij herstart | Tijd tot de eerste stabiele stroom en controle van de bestemming | Of vastgehouden of afgekeurd materiaal in de verkeerde route terechtkomt | Herhaal het volgen van het materiaal en documenteer de methode voor gecontroleerde vrijgave |
| Afkeurstroom | Bestemming vóór, tijdens en na de stop | Of afkeur zichtbaar gescheiden blijft | Leg de route vast als acceptatievoorwaarde |
Stem de lijn af op de werkelijke bedrijfsbehoefte van de koper
Voordat we een opstelling aanbevelen, hebben we het groottebereik en de toestand van de aardappelen, de beoogde sorteerklasseverdeling, zakgrootte, gewenste bedrijfsperiode, het verwachte aantal actieve uitlopen en de beschikbare werkruimte nodig. Vermeld ook of het product vóór het sorteren handmatig wordt geïnspecteerd, welke stromen worden goedgekeurd en hoe afkeur wordt afgehandeld. Deze gegevens bepalen of het waargenomen knelpunt voortkomt uit de nominale machinecapaciteit of uit de afstemming tussen medewerkers, uitlopen en wissels.
Gebruik de aardappelinspectietafel voor de gedocumenteerde handmatige inspectie, de kleine mechanische aardappelsorteermachine voor scheiding per sorteerklasse volgens de gekozen configuratie en de aardappelafzakmachine voor automatisch vullen na het sorteren. We kunnen het project bekijken via het overzicht van oplossingen en een proefbespreking regelen via onze contactpagina voor projecten.
- Stuur aardappelmonsters of representatieve partijgegevens mee met de beschrijving van de bedrijfsbehoefte.
- Vermeld zakgrootte, sorteerklasseverdeling, actieve uitlopen en gewenste bedrijfsperiode.
- Voeg de opstelling, spanning en voorgestelde acceptatiewaarnemingen toe.
Stuur de bedrijfscondities voor een beoordeling van stops en herstarts
Deel representatieve partijgegevens of monsters, gewenst debiet, sorteerklasseverdeling, zakgrootte, aantal actieve uitlopen, verwacht stoppatroon, beschikbare ruimte en spanning via onze contactpagina voor aardappelafzaklijnprojecten. Met deze gegevens kunnen we de configuratie beoordelen en een meetbare proefmethode voorstellen.
- De inspectietafel heeft een capaciteit van 5-15 t/h en een vermogen van 0.8 kW bij 220 V.
- De mechanische sorteermachine is, afhankelijk van de configuratie, beschikbaar met 3-5 t/h of 8-10 t/h.
- De afzakmachine heeft een capaciteit van 5-15 t/h; de korte uitvoering gebruikt 0.4 kW en de lange uitvoering 0.75 kW.
- De uitlopen van de afzakmachine kunnen onafhankelijk openen of sluiten terwijl het transport doorgaat.
Veelgestelde vragen
Waarom kan een lijn met overeenkomstige machinecapaciteiten toch vaak stoppen?
De nominale capaciteiten gelden voor afzonderlijke machines en houden geen rekening met de sorteerklasseverdeling, inspectieaandacht, zakafvoer of herstel na een herstart. Eén uitloop kan meer product ontvangen dan de andere, of een medewerker kan de beperkende factor worden. Meet elke overdracht en uitloop afzonderlijk voordat u een andere nominale machinecapaciteit kiest.
Moet de totale sorteercapaciteit gelijk over alle afzakuitlopen worden verdeeld?
Nee. De sorteermachine scheidt verschillende aardappelgroottes, en de partij verdeelt zich mogelijk niet gelijk over de sorteerklassen. Bepaal het verwachte aandeel per sorteerklasse en meet elke uitloop tijdens een gecontroleerde proef. Stem de zakafhandeling verderop af op de werkelijke verdeling in plaats van op een veronderstelde gelijke verdeling.
Wat moeten we tijdens een zakwissel registreren?
Registreer de uitloop, het sluitmoment, de tijd voor zakverwijdering en vervanging, het heropeningsmoment, het herstel tot een stabiele stroom en eventuele ophoping. Noteer ook of andere uitlopen bleven transporteren. Deze metingen tonen het volledige effect van de wissel op de bedrijfsvoering, in plaats van de gebeurtenis als één onverklaarde stop te behandelen.
Hoe controleren we dat afgekeurde aardappelen niet terugkeren in de goedgekeurde stroom?
Volg een herkenbare monsterpartij langs de inspectie- en sorteerbeslissingen tijdens normaal bedrijf, na een korte stop en tijdens de herstart. Registreer op elk punt de bestemming, inclusief tijdelijke wachtlocaties. Vermeld in het acceptatieverslag de scheidingsregel en de gebruikte observatiepunten.
Welke projectgegevens moeten we aanleveren voor een configuratiebeoordeling?
Lever representatieve partijgegevens of monsters aan, plus groottebereik, toestand van de aardappelen, gewenst debiet, sorteerklasseverdeling, zakgrootte, verwachte actieve uitlopen, werkruimte, spanning en voorgestelde acceptatiemethode. Vermeld hoe afkeur wordt afgehandeld, zodat de beoordeling zowel de productstroom als de productscheiding omvat.
Engineeringnotitie
De projectvoorwaarden moeten de monsterpartij, sorteerklasseverdeling, zakgrootte, bedrijfsperiode en acceptatiewaarnemingen vastleggen. We adviseren stopoorzaken, uitloopdebiet, afkeurbestemmingen en herstel na herstart te registreren onder dezelfde omstandigheden als bij de goedkeuring.


 Engels
 Chinees
 Spaans
 Duits
 Frans
 Russisch
 Urdu
 Bengaals
 Kazachs
 Oekraïens
 Nederlands
 Pools