
Las paradas breves en una línea de ensacado de patatas se convierten en cuellos de botella cuando la inspección, las salidas por calibre y el llenado de sacos se tratan como un único ritmo. Coordine cada salida activa con su flujo de calibre, evite que las patatas rechazadas vuelvan al producto aceptado y registre la duración de las paradas, el tiempo de recuperación y los sacos llenos durante una prueba controlada.
Puntos clave
- Mida la duración de la parada y el tiempo de recuperación por causa y salida.
- Coordine la configuración de la calibradora con el flujo total y la distribución por calibres.
- Mantenga separados y visibles el producto rechazado y el retenido temporalmente.
- Acepte la línea según las condiciones registradas del cultivo, los sacos y el reinicio.
Encuentre la verdadera causa de la parada antes de cambiar el equipo
Una línea de ensacado de patatas puede parecer tener un problema de capacidad cuando la verdadera limitación es una secuencia de interrupciones breves. Un trabajador puede detener la inspección porque llega demasiado producto de una vez, un saco lleno puede esperar a ser retirado o una salida de calibre puede llenarse mientras las demás siguen disponibles. Estos eventos reducen el tiempo útil de funcionamiento aunque las máquinas continúen trabajando entre paradas.
Comience con una hoja de observación que cubra al menos un periodo de funcionamiento representativo. Registre la hora, el estado de entrada, el estado aproximado de alimentación, el número de salidas activas, el motivo de cada parada, su duración, el tiempo necesario para recuperar un flujo estable y si se acumuló producto aguas arriba. Registre los sacos llenos por salida como un recuento y anote la masa por separado si dispone de una báscula. Así podrá distinguir un retraso en la manipulación de sacos de una verdadera limitación del flujo másico y dará a la prueba una base trazable.
- Registre la causa y la duración de cada parada, no solo el tiempo de inactividad total.
- Cuente los sacos llenos por salida y registre la masa del saco en un campo separado.
- Indique si el flujo rechazado permaneció separado del producto aceptado.
Proporcione a la inspección manual suficiente capacidad de atención
La fase de inspección depende tanto de la atención humana como del movimiento mecánico. La plataforma de selección utiliza rodillos de acero inoxidable accionados por cadena para girar cada patata 360 grados, mientras los operarios retiran las patatas defectuosas hacia un canal central de residuos. Si la capa de entrada se vuelve demasiado densa para la atención disponible, pueden pasar desapercibidos algunos defectos o los operarios pueden ralentizar la línea. Si el flujo es demasiado ligero, el equipo posterior puede quedar infrautilizado sin mejorar la decisión de inspección.
Por tanto, el objetivo de funcionamiento debe expresarse como una condición de alimentación estable que el equipo de inspección pueda examinar de forma uniforme. Durante una prueba, compare el mismo flujo de cultivo en dos condiciones de alimentación deliberadamente diferentes y registre el número de operarios, la acumulación visible, el material retirado y las interrupciones posteriores. Esta es una observación de puesta en marcha, no una cifra garantizada de rendimiento de una instalación. El registro de aceptación debe describir la muestra y el método de inspección para que el resultado siga siendo significativo cuando cambien el tamaño o el estado del cultivo.
- Anote el número y la posición de los operarios en cada condición de prueba.
- Registre la acumulación en la superficie de inspección y en los puntos de transferencia.
- Mantenga el material retirado en la ruta de residuos designada durante toda la observación.
Distribuya el flujo por calibre antes de que llegue a los sacos
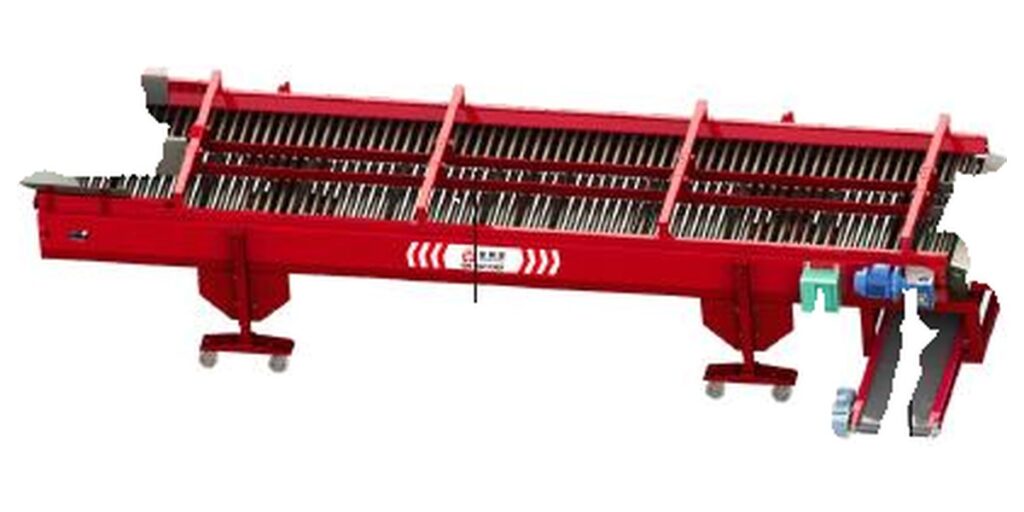
La calibradora mecánica utiliza tubos de acero inoxidable de paso variable bilateral. La separación aumenta a lo largo de la máquina, lo que permite que los distintos tamaños de patata caigan en salidas diferentes. Esto crea un problema de distribución: el ritmo total de entrada puede ser aceptable mientras un calibre recibe una proporción mucho mayor que los demás. La fase de ensacado experimenta entonces un cuello de botella local en esa salida, aunque quede capacidad sin utilizar en otras.
Planifique la disposición posterior en función de las salidas de calibre activas y de la proporción prevista del cultivo. Una disposición de tres niveles y otra de cuatro niveles generan distintos números de salidas, por lo que el número de posiciones de saco, operarios y puntos de recogida debe ajustarse a la configuración seleccionada. No utilice la capacidad nominal global de la máquina como ritmo esperado para cada calibre. Mida la masa o el recuento de sacos de cada salida durante una prueba y compárelos con la mezcla de producto prevista.
- Enumere las proporciones de calibre previstas antes de seleccionar la manipulación de las salidas.
- Compruebe cada salida por separado durante la prueba con material.
- Identifique cualquier calibre que espere habitualmente a los sacos o a la atención del operario.
Trate los cambios de saco como un proceso de recuperación controlado
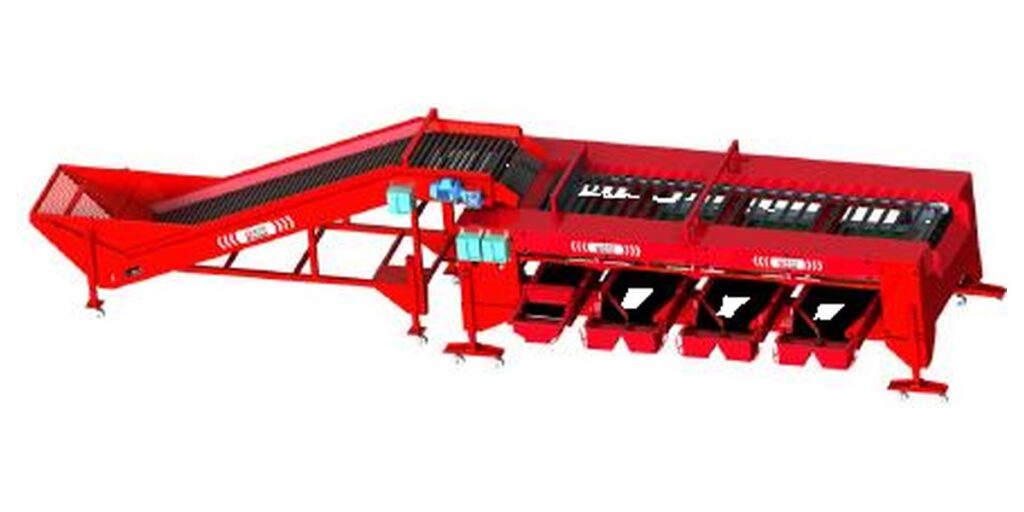
La ensacadora utiliza una banda plana y separadores para dirigir las patatas a salidas independientes. Cada salida puede abrirse o cerrarse por separado mientras el transporte continúa, por lo que un saco lleno o un cambio de saco en una salida no obliga automáticamente a detener todas las demás. El beneficio práctico depende de la rapidez con la que el operario pueda cerrar la salida afectada, retirar el saco, colocar el repuesto y volver a abrir la salida sin crear una acumulación que llegue posteriormente a la transferencia.
Mida el ciclo completo de cambio, no solo el tiempo durante el que la salida permanece cerrada. Registre el número de salida, el estado del saco, el tiempo de cierre, el tiempo de sustitución, el tiempo de reapertura y el tiempo de recuperación hasta alcanzar un flujo estable. Si un calibre no dispone de otra salida activa, indique dónde espera ese producto y cómo se controla. La prueba también debe mostrar si el producto de una salida cerrada temporalmente se desvía, se retiene o se deja acumular; no dé por supuesta la existencia de un pulmón no registrado ni de una función de pesaje automática.
- Cronometre por separado el cierre, la sustitución, la reapertura y la recuperación del flujo.
- Compruebe si las demás salidas continúan transportando producto durante el cambio.
- Registre dónde espera el producto cuando una salida no está disponible.
Evite que el producto rechazado vuelva silenciosamente al flujo aceptado
La inspección manual y la separación por calibre crean rutas de producto diferentes, y ambas necesitan un destino visible. La plataforma de inspección envía las patatas retiradas a un canal central de residuos. Este canal debe seguir siendo identificable durante el funcionamiento para que el material retirado no vuelva a mezclarse con el flujo aceptado en una transferencia o durante el vaciado. Un calibre rechazado en la fase de dimensionado también necesita una ruta identificada si no está destinado a la misma decisión de ensacado.
Durante la puesta en marcha, siga una pequeña muestra marcada o identificable de otro modo a través de cada punto de decisión y observe su destino final. Registre por dónde pasan el material aceptado, el rechazado y el retenido temporalmente. Si la línea se detiene, repita la comprobación después del reinicio porque una acumulación puede cambiar la ruta en la primera liberación. El método de aceptación debe indicar la regla de separación y los puntos de observación; no debe basarse en una afirmación general de que la línea está funcionando.
- Etiquete en la hoja de observación cada destino aceptado, rechazado y retenido.
- Siga el material después de un funcionamiento normal y de un reinicio.
- Registre cualquier retorno manual y exija que quede identificado en el registro de la prueba.
Elija la configuración según la distribución del flujo y el espacio disponible
La selección pertinente es una decisión coordinada entre la anchura de inspección, la disposición de calibrado y la manipulación de las salidas de sacos. La plataforma de inspección tiene una capacidad nominal de 5-15 t/h, mientras que la calibradora mecánica pequeña está disponible en 3-5 t/h o 8-10 t/h según la configuración. La ensacadora tiene una capacidad nominal de 5-15 t/h, pero estas cifras describen capacidades independientes de cada equipo. No establecen un ritmo garantizado para la línea cuando se incluyen la distribución del cultivo, la atención de los operarios y los cambios de saco.
Utilice como punto de partida el ritmo práctico inferior del traspaso más limitado y, a continuación, compruebe el comportamiento de la línea con la mezcla de calibres prevista. Por ejemplo, un cálculo ilustrativo podría suponer 600 kg de un calibre divididos en sacos de 30 kg: el resultado son 20 operaciones de ensacado. Este recuento describe eventos de manipulación del ejemplo; no convierte el equipo en un sistema con rendimiento garantizado ni define una función de pesaje. Una prueba de aceptación real debe utilizar el tamaño de saco, la proporción de calibres y la secuencia de funcionamiento reales del comprador.
- Seleccione la configuración de la calibradora considerando conjuntamente el flujo total y la distribución por calibres.
- Compruebe las alturas regulables y las holguras con respecto a la disposición propuesta.
- Considere los recuentos de sacos del ejemplo como información de manipulación, no como rendimiento nominal.
| Equipo | Capacidad | Potencia y tensión | Significado para la configuración |
|---|---|---|---|
| Plataforma de selección | 5-15 t/h | 0.8 kW; 220 V | La función documentada es la inspección manual de patatas antes del calibrado y el envasado; la atención de inspección aún debe observarse. |
| Calibradora mecánica | 3-5 t/h o 8-10 t/h según la configuración | 1.7 kW de tres niveles; 2.1 kW de cuatro niveles; 220 V | La capacidad depende de la configuración seleccionada de tres niveles o cuatro niveles, por lo que la planificación de las salidas por calibre debe seguir esa elección. |
| Ensacadora | 5-15 t/h | 0.4 kW versión corta; 0.75 kW versión larga; 220 V | La función documentada es el llenado automático de sacos de patatas después del calibrado; el tiempo de cambio de salida sigue siendo un aspecto operativo. |
Utilice una prueba de parada y reinicio que pueda aceptarse
Una prueba útil tiene una muestra, una condición de funcionamiento y un registro definidos. Comience con una comprobación de la máquina vacía, verificando las posiciones de las salidas y el acceso, y después haga pasar una muestra controlada de material por la inspección, el calibrado y el ensacado. Registre la condición de alimentación, la configuración, las salidas activas, el recuento de sacos, las lecturas de masa independientes cuando estén disponibles, las causas de las paradas, el ciclo de cambio de saco y los destinos de los rechazos. Repita la observación después de una parada breve y un reinicio deliberados.
La aceptación debe comparar el comportamiento registrado con el requisito del proyecto: transferencia estable, atención de inspección manejable, destinos de calibre correctos, cambios de saco controlados y ausencia de retornos no registrados de material rechazado. Acuerde cuántas observaciones se necesitan y cómo se tratará la variación del cultivo antes de comenzar la prueba. Nuestra guía de transporte para envasado y expedición de patatas ofrece un contexto de planificación relacionado, mientras que la guía para el calibrado de pequeños lotes de patatas explica por qué el intervalo de calibrado debe interpretarse según la configuración.
- Defina la muestra y la mezcla de calibres objetivo antes de cargar el producto.
- Repita al menos una parada y reinicio con flujo de material.
- Valide las observaciones medidas, los límites pendientes y la condición de funcionamiento utilizada.
| Evento que registrar | Medición útil | Qué puede mostrar el resultado | Acción durante la revisión |
|---|---|---|---|
| Sobrecarga de inspección | Duración de la parada, acumulación y número de operarios | Si la atención o la presentación de entrada limitan un flujo estable | Reducir la condición de alimentación de la prueba o revisar la disposición de inspección |
| Desequilibrio de las salidas por calibre | Sacos o masa por salida durante el mismo periodo | Si un calibre crea un cuello de botella local aguas abajo | Revisar la distribución de calibres, la asignación de salidas y la manipulación de sacos |
| Cambio de saco | Tiempos de cierre, sustitución, reapertura y recuperación | Cuánto tiempo productivo pierde cada salida | Comparar el retraso específico de la salida con el ritmo de funcionamiento previsto |
| Liberación tras el reinicio | Tiempo hasta el primer flujo estable y comprobación del destino | Si el material retenido o rechazado entra en la ruta incorrecta | Repetir el seguimiento y documentar el método de liberación controlada |
| Flujo rechazado | Destino antes, durante y después de la parada | Si el rechazo permanece visiblemente separado | Registrar la ruta como condición de aceptación |
Prepare la línea según las condiciones reales de funcionamiento del comprador
Antes de recomendar una disposición, necesitamos el intervalo de tamaños del cultivo, su estado, la división de calibres prevista, el tamaño de saco, el periodo de funcionamiento objetivo, el número esperado de salidas activas y el espacio de trabajo disponible. El informe también debe indicar si el producto se inspecciona manualmente antes del calibrado, qué flujos se aceptan y cómo se gestiona el material rechazado. Estos datos determinan si el cuello de botella observado se debe a la capacidad nominal de una máquina o a la coordinación entre personas, salidas y cambios.
Utilice la plataforma de selección de patatas para la función documentada de inspección manual, la calibradora mecánica pequeña de patatas para la separación por calibres específica de cada configuración y la ensacadora de patatas para el llenado automático después del calibrado. Podemos revisar el proyecto mediante la vista general de soluciones y organizar una conversación sobre la prueba a través de nuestra página de contacto de proyectos.
- Envíe muestras del cultivo o información representativa junto con las condiciones de funcionamiento.
- Indique el tamaño de saco, la mezcla de calibres, las salidas activas y el periodo de funcionamiento deseado.
- Incluya la disposición, la tensión y las observaciones de aceptación propuestas.
Envíe las condiciones de funcionamiento para revisar las paradas y los reinicios
Comparta información o muestras representativas del cultivo, el flujo objetivo, la distribución de calibres, el tamaño de saco, el número de salidas activas, el patrón de paradas previsto, el espacio disponible y la tensión mediante nuestra página de contacto para proyectos de líneas de ensacado de patatas. Podemos utilizar estos datos para revisar la configuración y proponer un método de prueba medible.
- La capacidad de la plataforma de selección es de 5-15 t/h y su potencia es de 0.8 kW a 220 V.
- La calibradora mecánica está disponible en 3-5 t/h o 8-10 t/h según la configuración.
- La capacidad de la ensacadora es de 5-15 t/h; la versión corta utiliza 0.4 kW y la versión larga utiliza 0.75 kW.
- Las salidas de la ensacadora pueden abrirse o cerrarse de forma independiente mientras continúa el transporte.
Preguntas frecuentes
¿Por qué puede detenerse con frecuencia una línea cuyos equipos tienen capacidades nominales compatibles?
Las capacidades nominales corresponden a máquinas independientes y no tienen en cuenta la distribución de calibres, la atención de inspección, la retirada de sacos ni la recuperación tras el reinicio. Una salida puede recibir más producto que las demás o un operario puede convertirse en el punto limitante. Mida cada transferencia y cada salida por separado antes de cambiar el tamaño nominal del equipo.
¿Debe asignarse por igual la capacidad total de la calibradora a cada salida de sacos?
No. La calibradora separa distintos tamaños de patata y el cultivo puede no dividirse de manera uniforme entre los calibres. Determine la proporción prevista de cada calibre y mida cada salida durante una prueba controlada. La disposición posterior de manipulación de sacos debe seguir la distribución real, no una suposición de reparto uniforme.
¿Qué debemos registrar durante un cambio de saco?
Registre la salida, el tiempo de cierre, el tiempo de retirada y sustitución del saco, el tiempo de reapertura, la recuperación hasta alcanzar un flujo estable y cualquier acumulación. Anote también si las demás salidas continuaron transportando producto. Estas mediciones muestran el efecto operativo completo del cambio, en lugar de tratarlo como una única parada sin explicación.
¿Cómo podemos verificar que las patatas rechazadas no vuelven al flujo aceptado?
Siga una muestra identificable a través de las decisiones de inspección y calibrado durante un funcionamiento normal, después de una parada breve y durante el reinicio. Registre el destino en cada punto, incluidas las zonas de retención temporal. El registro de aceptación debe indicar la regla de separación y los puntos de observación utilizados.
¿Qué información del proyecto debemos proporcionar antes de solicitar una revisión de la configuración?
Proporcione información o muestras representativas del cultivo, intervalo de tamaños, estado del cultivo, flujo objetivo, división de calibres, tamaño de saco, salidas activas previstas, espacio de trabajo, tensión y método de aceptación propuesto. Incluya cómo se gestiona el producto rechazado para que la revisión cubra tanto el flujo como la separación del producto.
Nota de ingeniería
Las condiciones del proyecto deben definir la muestra del cultivo, la mezcla de calibres, el tamaño de saco, el periodo de funcionamiento y las observaciones de aceptación. Recomendamos registrar las causas de las paradas, el flujo de las salidas, los destinos de los rechazos y la recuperación tras el reinicio bajo las mismas condiciones utilizadas para la aprobación.


 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish