
Короткі зупинки на лінії фасування картоплі стають вузькими місцями, якщо інспекцію, виходи калібрів і наповнення мішків розглядати як один потік. Узгодьте кожен активний вихід із потоком відповідного калібру, не допускайте повернення відбракованої картоплі до прийнятого продукту та під час контрольного випробування фіксуйте тривалість зупинки, час відновлення і кількість наповнених мішків.
Основні рекомендації
- Вимірюйте тривалість зупинки та час відновлення за причиною і виходом.
- Узгоджуйте конфігурацію калібрувальника із загальним потоком і розподілом калібрів.
- Зберігайте відбракований і тимчасово утримуваний продукт помітно відокремленими.
- Приймайте лінію за зафіксованими умовами врожаю, мішка та запуску.
Знайдіть справжню причину зупинки, перш ніж змінювати обладнання
Лінія фасування картоплі може створювати враження проблеми з продуктивністю, хоча фактичним обмеженням є послідовність коротких перерв. Працівник може призупинити інспекцію, якщо одночасно надходить забагато продукту, наповнений мішок може чекати на зняття, або один вихід певного калібру може заповнюватися, тоді як інші виходи залишаються доступними. Такі події скорочують корисний час роботи, навіть коли між зупинками машини продовжують працювати.
Почніть із листа спостережень, що охоплює щонайменше один репрезентативний робочий період. Записуйте час, стан вхідного продукту, приблизний стан подачі, кількість активних виходів, причину кожної зупинки, її тривалість, час відновлення стабільного потоку та наявність накопичення продукту перед лінією. Наповнені мішки рахуйте окремо для кожного виходу, а масу записуйте окремо, якщо доступні ваги. Це дає змогу відокремити затримку поводження з мішками від справжнього обмеження масового потоку та створює простежувану основу для випробування.
- Записуйте причину й тривалість зупинки, а не лише загальний час простою.
- Рахуйте наповнені мішки для кожного виходу та записуйте масу мішка в окремому полі.
- Позначайте, чи залишався потік відбракування окремо від прийнятого продукту.
Забезпечте інспекції достатню увагу працівників
Етап інспекції залежить не лише від механічного переміщення, а й від уваги людей. Інспекційний стіл використовує ролики з нержавіючої сталі з ланцюговим приводом, щоб повертати кожну картоплину на 360 градусів, поки працівники видаляють непридатну картоплю до центрального каналу відходів. Якщо вхідний шар стає надто щільним для доступної уваги, дефекти можуть залишатися непоміченими або працівники можуть сповільнювати лінію. Якщо потік надто малий, обладнання після інспекції може використовуватися недостатньо, не покращуючи рішення щодо інспекції.
Тому робочу ціль слід визначати як стабільний стан подачі, який команда інспекції може послідовно перевіряти. Під час випробування порівняйте один і той самий потік урожаю за двох навмисно різних умов подачі та зафіксуйте кількість працівників, видиме накопичення, видалений матеріал і переривання роботи обладнання після інспекції. Це спостереження під час введення в експлуатацію, а не гарантований показник установленої продуктивності. У протоколі приймання потрібно описати зразок і метод інспекції, щоб результат залишався змістовним за зміни розміру або стану врожаю.
- Для кожної умови випробування зазначайте кількість і розташування працівників.
- Записуйте накопичення на поверхні інспекції та в точках перевантаження.
- Протягом усього спостереження спрямовуйте видалений матеріал до визначеного каналу відходів.
Розподіляйте потік за калібрами до надходження до мішків
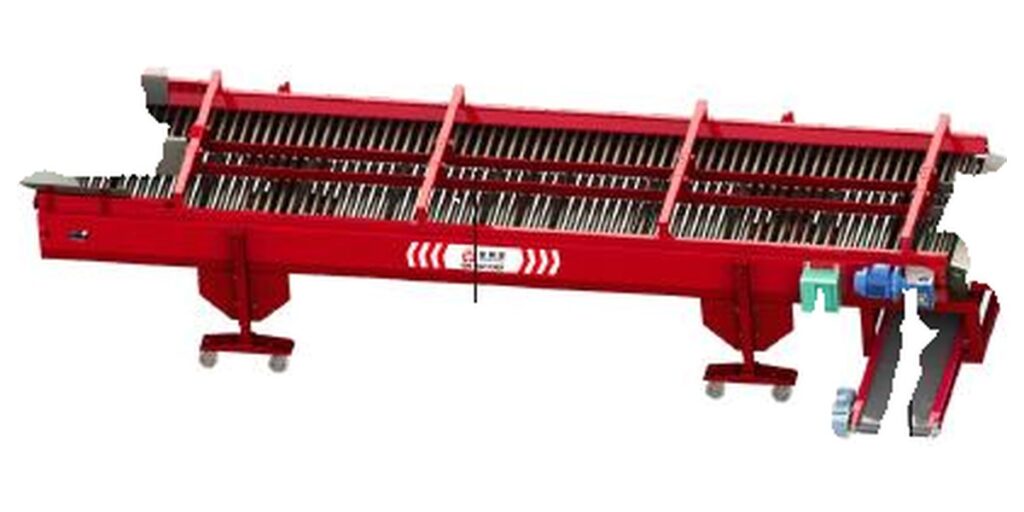
Механічний калібрувальник використовує двобічні труби з нержавіючої сталі зі змінним кроком. Зазор збільшується вздовж машини, завдяки чому картопля різного розміру потрапляє до різних виходів. Це створює проблему розподілу: загальна вхідна продуктивність може бути прийнятною, тоді як один калібр отримує значно більшу частку, ніж інші. На етапі фасування це спричиняє локальне вузьке місце біля такого виходу, хоча в інших місцях залишається невикористана потужність.
Плануйте подальше розміщення обладнання з урахуванням активних виходів калібрів і очікуваної частки врожаю. Конфігурації з трьома та чотирма рівнями мають різну кількість виходів, тому кількість позицій для мішків, операторів і точок збору має відповідати вибраній конфігурації. Не використовуйте загальний паспортний показник машини як очікувану продуктивність для кожного калібру. Під час випробування вимірюйте масу або кількість мішків із кожного виходу та порівнюйте її із запланованим складом продукту.
- До вибору способу роботи з виходами визначте очікувані частки калібрів.
- Під час випробування матеріалу перевіряйте кожен вихід окремо.
- Визначте калібр, який регулярно очікує на мішки або увагу оператора.
Розглядайте заміну мішка як контрольоване відновлення роботи
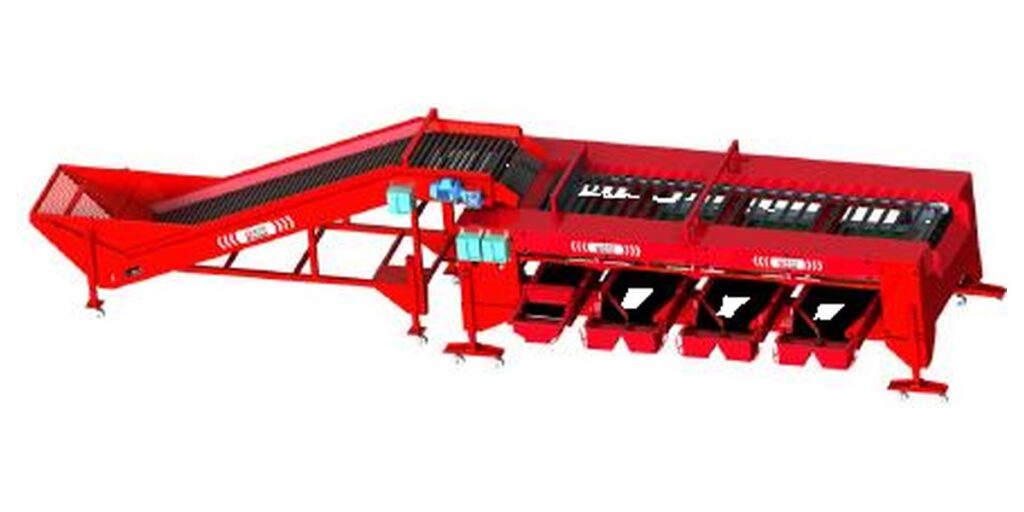
Фасувальна машина використовує плоску стрічку та перегородки для спрямування картоплі до окремих виходів. Кожен вихід може відкриватися або закриватися незалежно, поки транспортування триває, тому наповнений мішок або заміна мішка на одному виході не обов’язково вимагає зупинки всіх виходів. Практична користь залежить від того, наскільки швидко оператор може закрити потрібний вихід, зняти мішок, установити новий і знову відкрити вихід, не створивши накопичення, яке згодом дійде до точки перевантаження.
Вимірюйте повний цикл заміни, а не лише час, коли вихід закритий. Записуйте номер виходу, стан мішка, час закриття, час заміни, час повторного відкриття та час відновлення стабільного потоку. Якщо для певного калібру немає іншого активного виходу, зазначте, де очікує цей продукт і як ним керують. Випробування також має показати, чи продукт із тимчасово закритого виходу відводиться, утримується або накопичується; не припускайте наявності незафіксованого буфера чи автоматичного зважування.
- Фіксуйте закриття, заміну, повторне відкриття та відновлення потоку як окремі події.
- Перевіряйте, чи продовжують інші виходи транспортування під час заміни.
- Записуйте, де очікує продукт, коли один вихід недоступний.
Не допускайте непомітного повернення відбракованого продукту
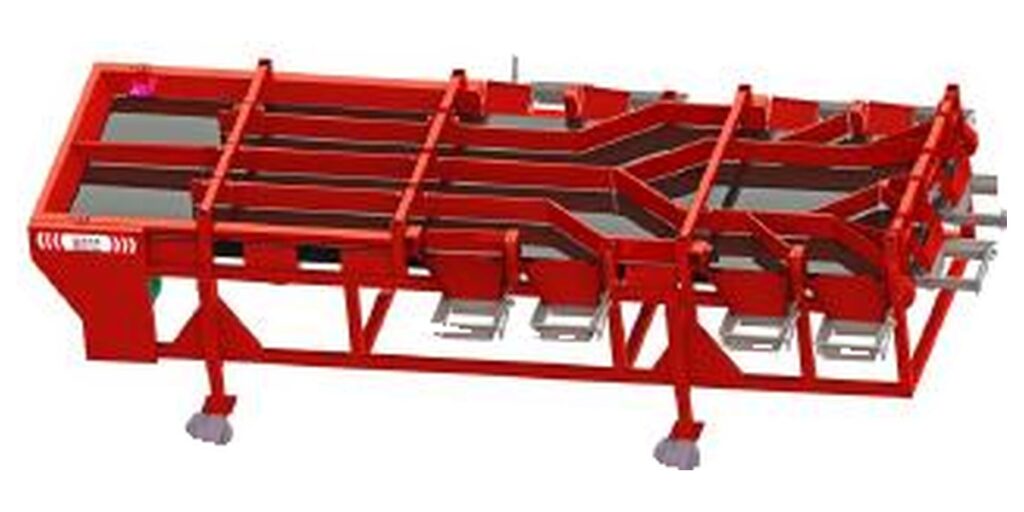
Ручна інспекція та розділення за калібрами створюють різні шляхи продукту, і для кожного потрібне чітко визначене місце призначення. Інспекційний стіл спрямовує видалену картоплю до центрального каналу відходів. Цей канал має залишатися впізнаваним під час роботи, щоб видалений матеріал не змішувався з прийнятим потоком у точці перевантаження або під час очищення. Відбракований калібр із калібрувального етапу також потребує окремого визначеного маршруту, якщо його не призначено для того самого рішення щодо фасування.
Під час введення в експлуатацію простежте невеликий маркований або іншим чином ідентифікований зразок через кожну точку прийняття рішення та перевірте кінцеве місце призначення. Запишіть, куди переміщуються прийнятий, відбракований і тимчасово утримуваний матеріал. Якщо лінія зупиняється, повторіть перевірку після запуску, оскільки накопичення може змінити шлях під час першого вивільнення. Метод приймання має визначати правило розділення та точки спостереження; він не повинен ґрунтуватися на загальному твердженні, що лінія працює.
- Позначте в листі спостережень кожне місце призначення прийнятого, відбракованого та утримуваного матеріалу.
- Простежте матеріал після звичайної роботи та після запуску.
- Записуйте кожне ручне повернення й вимагайте його ідентифікації в протоколі випробування.
Вибирайте конфігурацію з урахуванням розподілу потоку та простору
Вибір має бути узгодженим рішенням щодо ширини інспекції, конфігурації калібрування та поводження з виходами для мішків. Паспортна продуктивність інспекційного столу становить 5-15 t/h, тоді як малий механічний калібрувальник доступний у варіантах 3-5 t/h або 8-10 t/h залежно від конфігурації. Паспортна продуктивність фасувальної машини становить 5-15 t/h, але ці показники стосуються окремого обладнання. Вони не встановлюють гарантовану продуктивність лінії з урахуванням розподілу врожаю, уваги операторів і заміни мішків.
Як початкову точку використовуйте нижчу практичну продуктивність обмеженого переходу між етапами, а потім перевірте поведінку лінії за запланованого складу калібрів. Наприклад, ілюстративний розрахунок може передбачати 600 kg одного калібру, розділеного на мішки по 30 kg: результатом буде 20 операцій із мішками. Ця кількість описує операції поводження в прикладі; вона не перетворює обладнання на гарантовану продуктивність і не визначає функцію зважування. Реальне приймальне випробування має використовувати фактичний розмір мішка покупця, частку калібру та робочу послідовність.
- Вибирайте конфігурацію калібрувальника одночасно за загальним потоком і розподілом калібрів.
- Перевіряйте регульовану висоту та зазори відповідно до запропонованого планування.
- Розглядайте приклади кількості мішків як інформацію про поводження, а не як паспортну продуктивність.
| Обладнання | продуктивність | потужність і напруга | Значення для конфігурації |
|---|---|---|---|
| Інспекційний стіл | 5-15 t/h | 0.8 kW; 220 V | Задокументоване призначення — ручна інспекція картоплі перед калібруванням і пакуванням; навантаження на інспекцію все одно потрібно спостерігати. |
| Механічна сортувальна машина | 3-5 t/h або 8-10 t/h залежно від конфігурації | 1.7 kW, три рівні; 2.1 kW, чотири рівні; 220 V | Продуктивність залежить від вибраної конфігурації з трьома або чотирма рівнями, тому планування виходів калібрів має відповідати цьому вибору. |
| Фасувальна машина | 5-15 t/h | 0.4 kW, коротка версія; 0.75 kW, довга версія; 220 V | Задокументоване призначення — автоматичне наповнення мішків картоплею після калібрування; час заміни мішка на виході залишається робочим фактором. |
Проводьте випробування зупинки та запуску, придатне для приймання
Корисне випробування має визначений зразок, визначені робочі умови та визначений протокол. Почніть із перевірки порожньої машини: положення виходів і доступ до них. Потім пропустіть контрольований зразок матеріалу через інспекцію, калібрування та фасування. Записуйте умови подачі, конфігурацію, активні виходи, кількість мішків, окремі показники маси, якщо вони доступні, причини зупинок, цикл заміни мішка та місця призначення відбракованого матеріалу. Повторіть спостереження після навмисної короткої зупинки та запуску.
Під час приймання порівнюйте зафіксовану поведінку з вимогами проєкту: стабільне перевантаження, прийнятне навантаження на інспекцію, правильні місця призначення калібрів, контрольована заміна мішків і відсутність незафіксованого повернення відбракованого матеріалу. До початку випробування узгодьте необхідну кількість спостережень і спосіб урахування змін урожаю. Наш посібник із пакування та відвантаження картоплі конвеєрами містить додатковий контекст для планування, а рекомендації щодо калібрування картоплі малими партіями пояснюють, чому діапазон калібрування потрібно розглядати з урахуванням конфігурації.
- До завантаження продукту визначте зразок і цільовий склад калібрів.
- Повторіть щонайменше одну зупинку та запуск під час руху матеріалу.
- Погодьте зафіксовані спостереження, невирішені обмеження та робочі умови випробування.
| Подія для запису | Корисне вимірювання | Що може показати результат | Дія під час перевірки |
|---|---|---|---|
| Перевантаження інспекції | Тривалість зупинки, накопичення та кількість працівників | Чи обмежують стабільний потік увага працівників або подача продукту | Зменшити умову подачі під час випробування або переглянути організацію інспекції |
| Нерівномірність виходів калібрів | Кількість мішків або маса для кожного виходу за однаковий період | Чи створює один калібр локальне вузьке місце після лінії | Переглянути розподіл калібрів, призначення виходів і поводження з мішками |
| Заміна мішка | Час закриття, заміни, повторного відкриття та відновлення | Скільки продуктивного часу втрачає кожен вихід | Порівняти затримку конкретного виходу із запланованим робочим ритмом |
| Вивільнення після запуску | Час до першого стабільного потоку та перевірка місця призначення | Чи потрапляє утримуваний або відбракований матеріал на неправильний шлях | Повторити простеження та задокументувати контрольований метод вивільнення |
| Потік відбракування | Місце призначення до, під час і після зупинки | Чи залишається відбракування помітно відокремленим | Зафіксувати маршрут як умову приймання |
Плануйте лінію відповідно до фактичних робочих вимог покупця
Перш ніж рекомендувати конфігурацію, нам потрібні діапазон розмірів урожаю, його стан, запланований розподіл за калібрами, розмір мішка, цільовий робочий період, очікувана кількість активних виходів і доступний робочий простір. У технічному завданні також потрібно зазначити, чи проходить продукт ручну інспекцію перед калібруванням, які потоки приймаються та як обробляється відбракований матеріал. Ці дані визначають, чи є спостережуване вузьке місце проблемою паспортної продуктивності машини або питанням узгодження між людьми, виходами та заміною мішків.
Використовуйте інспекційний стіл для картоплі для задокументованої ручної інспекції, малу механічну машину для сортування картоплі для розділення за калібрами відповідно до конфігурації, а фасувальну машину для картоплі для автоматичного наповнення після калібрування. Ми можемо розглянути проєкт через огляд рішень і домовитися про обговорення випробування через нашу сторінку контактів щодо проєкту.
- Разом із робочим завданням надішліть зразки врожаю або репрезентативну інформацію про нього.
- Зазначте розмір мішка, склад калібрів, активні виходи та бажаний робочий період.
- Додайте планування, напругу та запропоновані спостереження для приймання.
Надішліть робочі умови для перевірки зупинки та запуску
Надішліть репрезентативну інформацію або зразки врожаю, цільовий потік, розподіл калібрів, розмір мішка, кількість активних виходів, очікувану схему зупинок, доступний простір і напругу через нашу сторінку контактів щодо проєкту лінії фасування картоплі. Ми використаємо ці дані для перевірки конфігурації та підготовки вимірюваного методу випробування.
- Продуктивність інспекційного столу становить 5-15 t/h, а його потужність — 0.8 kW за напруги 220 V.
- Механічна сортувальна машина доступна з продуктивністю 3-5 t/h або 8-10 t/h залежно від конфігурації.
- Продуктивність фасувальної машини становить 5-15 t/h; коротка версія використовує 0.4 kW, а довга — 0.75 kW.
- Виходи фасувальної машини можуть відкриватися або закриватися незалежно, поки транспортування триває.
Поширені запитання
Чому лінія з узгодженими паспортними показниками машин усе одно може часто зупинятися?
Паспортні показники стосуються окремих машин і не враховують розподіл калібрів, увагу під час інспекції, зняття мішка або відновлення після запуску. Один вихід може отримувати більше продукту, ніж інші, або працівник може стати обмежувальною ланкою. Перш ніж змінювати номінальний типорозмір обладнання, виміряйте кожен перехід і вихід окремо.
Чи слід розподіляти загальну продуктивність калібрувальника порівну між усіма виходами для мішків?
Ні. Калібрувальник розділяє картоплю різного розміру, а врожай може розподілятися між калібрами нерівномірно. Визначте очікувану частку кожного калібру та виміряйте кожен вихід під час контрольного випробування. Подальше поводження з мішками має відповідати фактичному розподілу, а не припущенню про рівні частки.
Що потрібно записувати під час заміни мішка?
Записуйте вихід, час закриття, час зняття та заміни мішка, час повторного відкриття, час відновлення стабільного потоку та будь-яке накопичення. Також зазначайте, чи продовжували інші виходи транспортування. Ці вимірювання показують повний робочий вплив заміни, а не розглядають подію як одну незрозумілу зупинку.
Як перевірити, що відбракована картопля не повертається до прийнятого потоку?
Простежте ідентифікований зразок через рішення під час інспекції та калібрування у звичайному режимі, після короткої зупинки та під час запуску. Записуйте місце призначення на кожному етапі, зокрема тимчасові місця утримання. У протоколі приймання потрібно зазначити правило розділення та використані точки спостереження.
Яку інформацію про проєкт потрібно надати перед запитом на перевірку конфігурації?
Надайте репрезентативну інформацію або зразки врожаю, діапазон розмірів, стан урожаю, цільовий потік, розподіл калібрів, розмір мішка, очікувану кількість активних виходів, робочий простір, напругу та запропонований метод приймання. Додайте опис поводження з відбракованим продуктом, щоб перевірка охоплювала і потік, і розділення продукту.
Інженерна нотатка
Умови проєкту мають визначати зразок урожаю, склад калібрів, розмір мішка, робочий період і спостереження для приймання. Ми рекомендуємо за однакових умов затвердження записувати причини зупинок, потік на виходах, місця призначення відбракованого матеріалу та відновлення після запуску.


 Англійська
 Китайська
 Іспанська
 Німецька
 Французька
 Російська
 Урду
 Бенгальська
 Казахська
 Українська
 Нідерландська
 Польська