
Картопты диаметрі бойынша механикалық сұрыптауды калибрлеу үшін сатып алушының кіші диаметрді өлшеу әдісін анықтап, әр шектік өлшемнің екі жағынан өлшенген үлгілер дайындаңыз және олардың қай шығу арнасына түсетінін тексеріңіз. Саңылауды бақыланатын сынақтар арқылы реттеп, көзделген беру қарқынымен сынақты қайталаңыз. Созылыңқы картоптар мен кейінгі шығару жолын бөлек тексеріңіз: көрсетілген сұрыптау ауқымы саңылауды реттеу ауқымы да, дәлдік кепілдігі де емес.
Негізгі ұсыныстар
- Сұрыптағышты реттемес бұрын кіші диаметрді және дәл шекарадағы түйнектерді жіктеу тәртібін анықтаңыз.
- Әр шектің екі жағындағы өлшенген үлгілерді, соның ішінде созылыңқы пішіндерді сынаңыз.
- Сұрыптау бетінде саңылаудан өтпей жылжуды кейінгі шығару кезіндегі араласудан ажыратыңыз.
- Тек саңылау баптауын емес, келісілген жұмыс ағынындағы арналар бойынша қайталама санау нәтижелерін қабылдаңыз.
Саңылауды реттемес бұрын санат шекарасын анықтаңыз
Іске қосу кезіндегі мәселе қарапайым: өлшемі сатып алушы белгілеген шекке жақын картоптар көршілес шығу арналарына түседі, ал оператор нәтижеге саңылау, картоп пішіні немесе беру жағдайы әсер еткенін ажырата алмайды. Бір жиналған топ қолайлы көрінгенше реттеу нақты себепті жасыруы мүмкін. Алдымен санат шекарасын өлшенетін көрсеткіштермен анықтап, содан кейін белгіленген үлгілер арқылы осы анықтаманы механикалық бөлу нәтижесімен байланыстырамыз.
Диаметр санаты салмақ санатына тең емес. Кіші диаметрлері ұқсас картоптардың ұзындығы, көлемі және массасы әртүрлі болуы мүмкін, сондықтан үлгіні өлшеу арқылы оның өлшемдік санатын анықтау мүмкін емес. Сынаққа дейін сатып алушының өлшеу әдісін, шектік өлшемдерді, дәл шекарадағы түйнектерді жіктеу тәртібін және басқа санатқа түсуге рұқсат етілетін санын жазып алыңыз. Сатып алушы штангенциркульдің орнына калибр қолданса, екі әдіс бірдей жіктейді деп болжамай, оларды бірдей картоптарда салыстырыңыз.
Кіші диаметр мен бағдарлану неге маңызды
Картоптың саңылауға қараған көлденең қимасы оған сыйып, төмен түсу мүмкіндігі болғанда, картоп механикалық саңылаудан өтеді. Сондықтан оның ең ұзын өлшемі қай шығу арнасына түсетінін міндетті түрде анықтамайды. Созылыңқы картоптың ұзындығы едәуір үлкен болса да, саңылауға тар көлденең қимасы қарауы мүмкін. Пішіннің біркелкі болмауы да бір реттік үстірт өлшеуді сенімсіз етеді; өлшеу кезіндегі бағдарлануды нақты белгілеп, әдеттен тыс пішіндерді қалыпты үлгілерден бөлек тіркеңіз.
Картопты кіші диаметрі бойынша сұрыптайтын BF4-14 машинасы кіші диаметр бойынша жіктейді, ролик саңылауы мен шығару бағыты реттеледі. Оның тот баспайтын роликтері 360 градусқа айналады, әр шығару таспасы жеке басқарылады. Бұл деректер механизм мен қолжетімді басқару мүмкіндіктерін сипаттайды, бірақ жіктеудің рұқсат етілетін ауытқуына кепілдік бермейді. Айналу картоптың бағдарлануын өзгерте алады, бірақ әр картоп шығу арнасына жеткенше барлық ықтимал қалыпта болады дегенді білдірмейді.
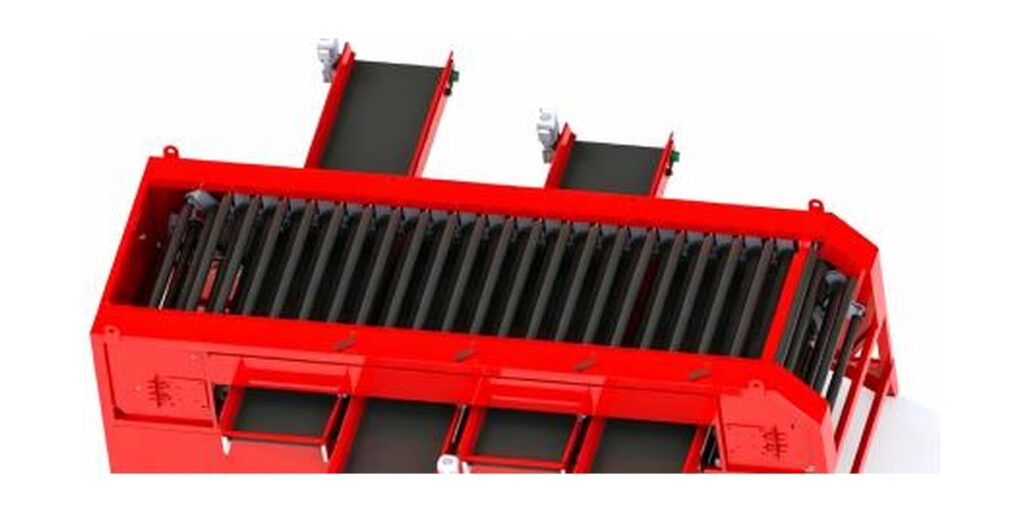
Шығу арналарының санын қажетті санаттарға сай таңдаңыз
Конфигурацияны таңдау сатуға жарамды өлшемдік санаттар саны мен осы санаттардан тыс өнімнің қайда жіберілетінін анықтаудан басталады. Картопты механикалық сұрыптайтын шағын машинада үш және төрт деңгейлі сұрыптау нұсқалары бар; оның екі жақты, қадамы өзгермелі тот баспайтын құбырлары машина бойымен ұлғая түсетін саңылау жасайды. Өлшемі әртүрлі картоптар әртүрлі шығу арналарына түседі. Көрсетілген өнімділігі конфигурациясына қарай 3-5 t/h немесе 8-10 t/h; бұл нұсқаларды өзара алмастырылатын бір жұмыс көрсеткіші деп қарастыруға болмайды.
Конфигурацияны таңдаудан бұрын барлық қажетті бағыттарды, соның ішінде үдеріс талап етсе, шектен кіші немесе үлкен өнімге арналған бағыттарды да есептеңіз. Картопты шағын партиялармен сұрыптау нұсқаулығында таңдауға қатысты қосымша мәлімет берілген. Таңдалған конфигурацияны қажетті санаттар құрылымына және жұмыс ағынына сәйкестендіріп, шекарада бөлу нәтижесін сынақпен анықтаңыз. Қосымша шығу арнасы тағы бір бағыт береді, бірақ өздігінен жеке шекарадағы бөлуді дәлірек етпейді.
| Сипаттама | BF4-14 | Шағын механикалық сұрыптағыш | Таңдаудағы мәні |
|---|---|---|---|
| Бөлу механизмі | Картопты кіші диаметрі бойынша жіктейді; ролик саңылауы реттеледі | Екі жақты, қадамы өзгермелі тот баспайтын құбырлар; саңылау машина бойымен ұлғаяды | Екеуі де механикалық саңылауларды пайдаланады; көрсетілген механизмдері әртүрлі. |
| Сұрыптау деңгейлері | Картопты төрт деңгейлі сұрыптау | Үш және төрт деңгейлі сұрыптау | Көрсетілген шығу деңгейлерінің конфигурациясын қажетті санаттар құрылымына сай таңдаңыз. |
| Өнімділік | 60 t/h | Конфигурациясына қарай 3-5 t/h немесе 8-10 t/h | Шағын машинаның өнімділігі конфигурациясына байланысты. |
| Сұрыптау ауқымы | 40-150 mm | Сұрыптау ауқымы көрсетілмеген | Көрсетілген сұрыптау ауқымы реттелетін саңылаудың сипаттамасы емес. |
| Қуат және кернеу | 4.4 kW; AC380V/50Hz | 1.7 kW (үш деңгейлі); 2.1 kW (төрт деңгейлі); 220 V | Шағын машинада қуат сұрыптау деңгейіне қарай өзгереді; көрсетілген электр қорегі әртүрлі. |
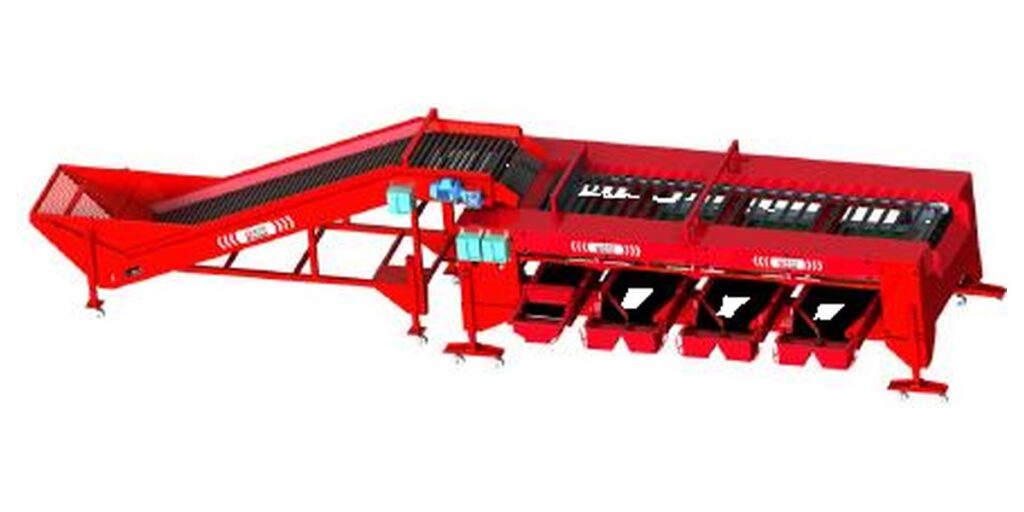
Әр шектік өлшемнің екі жағынан үлгілер дайындаңыз
Әр қажетті шектік өлшемнен анық кіші, сәл кіші, сәл үлкен және анық үлкен үлгілерді бөлек топтарға дайындаңыз. Шектен айырмашылық ойдан шығарылған машина дәлдігіне емес, сатып алушының сұрыптау ережелері мен өлшеу әдісінің ажырату қабілетіне сай болуы тиіс. Созылыңқы және пішіні біркелкі емес картоптарды тануға болатын топтарға қосыңыз. Тек анық ұсақ және ірі түйнектерден тұратын үлгі бөлу жүретінін көрсете алады, бірақ коммерциялық тұрғыдан маңызды шекара туралы аз мәлімет береді.
Әр үлгінің өлшенген кіші диаметрін, пішін санатын және көзделген шығу арнасын тіркеңіз. Сұрыптағыштан өтуге елеулі әсер етпейтін әрі оқылатын белгі қолданыңыз немесе бақыланатын топтарды бөлек өткізіңіз. Қалыпты өнім үлгілерін де сақтаңыз: таңдалған шекаралық түйнектер бөлуді диагностикалайды, ал репрезентативті партия осы қиын жағдайдың қаншалықты жиі кездесетінін көрсетеді. Үлгілер санын алдын ала белгілеңіз және күйі жарамды болып тұрса, қайталама сынақтарда сол эталондық топтарды пайдаланыңыз.
Бір шекараны бақыланатын сынақтармен калибрлеңіз
Өтуді бақылауға мүмкіндік беретін бақыланатын беру жағдайында жеке шекаралық топтан бастаңыз. Бастапқы реттеу қалпын және әр сынақ түйнегінің нақты түскен арнасын тіркеңіз. Бір уақытта тек бір тиісті баптауды өзгертіп, сол салыстыруды қайталаңыз. Мақсат — кез келген бағдарлану мен жүктеме жағдайында номиналды саңылау сатып алушының шектік өлшеміне тең деп болжау емес, байқалған бөлудің реттеуге қалай жауап беретінін анықтау.
Қолжетімді орындардағы саңылауды бірізді әдіспен және машинаға қолданылатын рәсімге сай тексеріңіз; физикалық өлшеу алдында қозғалатын жабдықты қуат көздерінен оқшаулаңыз. Орындар арасындағы кез келген айырмашылықты негізсіз рұқсат шегін тағайындамай, диагностикалық бақылау ретінде қарастырыңыз. Көрсетілген 40-150 mm сұрыптау ауқымы үлкен сұрыптағыштың қолданылу сипаттамасына жатады. Бұл реттелетін саңылаудың көрсетілген ауқымы да, қолжетімді шектік баптаулар тізімі де, өлшем бойынша дәлдіктің дәлелі де емес.
Саңылаудан өтпей жылжуды шығару кезіндегі араласудан ажыратыңыз
Кейінгі шығу арнасына жеткен картоп саңылаудан түспей, оның үстімен өтіп кеткен болуы мүмкін. Бұл жағдай картоп көзделген арнаға түсіп, бірақ кейін қате ағынға жиналған жағдайдан өзгеше. Тығыздық, картоптардың бір-біріне жанасуы және бағдарлануы саңылаудан өту мүмкіндігіне әсер етуі мүмкін. Саңылауды қайта реттеу керек деген шешімге келмес бұрын үлгінің сұрыптау бетінен алғаш қай жерде түскенін бақылаңыз.
Шығу арналарының сәйкестігін, жинау шекараларын және қабылдау ыдысына дейінгі толық жолды тексеріңіз. Шығару таспалары жеке басқарылатын жабдықта олардың жұмыс күйін сынақ жазбасына қосыңыз. Жүктеме әсерін анықтау үшін бақыланатын беру нәтижелерін көзделген өндірістік беру қарқынындағы нәтижелермен салыстырыңыз. Іргелес үдерісті талқылау үшін біздің картопты тасымалдау және сұрыптау шешімдерімізді пайдаланыңыз, бірақ механикалық шекара сынағын кейінгі жинауды тексеруден бөлек ұстаңыз.
| Бақыланған нәтиже | Салыстыру | Ықтимал түсіндірме | Келесі тексеру |
|---|---|---|---|
| Шекке жақын үлгілер көршілес арналарға бөлінеді | Шектен сәл кіші және сәл үлкен өлшенген топтарды салыстырыңыз | Шекара орны немесе бағдарлануға сезімталдық | Өзгертпей қайталаңыз, содан кейін сол топтармен бір реттеуді сынаңыз. |
| Созылыңқы үлгілер қалыпты үлгілерден өзгеше бөлінеді | Өлшенген кіші диаметрлері ұқсас топтарды салыстырыңыз | Пішінге байланысты бағдарлану | Өтуді бақылап, пішін топтарының нәтижелерін бөлек көрсетіңіз. |
| Беру қарқыны артқанда кейінгі арналарға көбірек ұсақ үлгі жетеді | Бақыланатын беруді келісілген жұмыс ағынымен салыстырыңыз | Жүктемеге байланысты саңылаудан өтпей жылжу | Шекараны реттемес бұрын жанасуды және төмен түсу мүмкіндіктерін бақылаңыз. |
| Бастапқы арна дұрыс, бірақ жинау ыдысы қате | Үлгінің сұрыптау бетінен жинауға дейінгі жолын қадағалаңыз | Шығару бағыты немесе ағындардың араласуы | Арна белгілерін, қабылдау орындарын және шығару жұмысын тексеріңіз. |
| Баптаулар өзгермесе де, санау нәтижелері сәйкес келмейді | Өлшеуді, үлгі сәйкестігін және беру жағдайын салыстырыңыз | Сынақ әдісінің өзгеруі немесе тұрақсыз бағдарлану | Әрі қарай реттемес бұрын сынақ жағдайларын біріздендіріп, қайталаңыз. |
Шекараны шығу арналары бойынша қайталама санаумен қабылдаңыз
Әр өлшенген кіріс тобы үшін шығу арналары бойынша санау жазбасын жасаңыз: көзделген арна, нақты арна және есепке алынбаған үлгілер. Әр бағытқа түскен үлесті нақты көрсетілген бөліммен есептеңіз. Шектен кіші түйнектердің шектен үлкен өнім ағынына түсуін және шектен үлкен түйнектердің шектен кіші өнім ағынына түсуін бөлек көрсетіңіз. Бұл қателерді бір санға біріктіру коммерциялық тұрғыдан маңызды теңгерімсіздікті жасыруы мүмкін, әсіресе сатып алушы ұсақ және ірі өнімге әртүрлі талап қойса.
Баптауларды өзгертпей сынақты қайталаңыз, содан кейін келісілген жұмыс ағынында репрезентативті өнім партиясымен қайталаңыз. Нәтижелерді салыстыру үшін үлгілер құрамын, өлшеу әдісін және жинау рәсімін бірізді ұстаңыз. Қабылдау шектерін сынаққа дейін бірлесіп белгілеңіз; жабдық сипаттамалары өлшем бойынша сұрыптау дәлдігіне кепілдік бермейді. Кейінгі оператор бағаланған жұмыс жағдайын қайталай алуы үшін конфигурацияны, реттеу қалыптарын, беру жағдайын, шығу арналарының бағыттарын және сынақтағы сандарды тіркеңіз.
Өнім пішіні немесе жұмыс жағдайы өзгерсе, қайта тексеріңіз
Сәтті сынақ барлық болашақ партиялардың емес, сыналған өнім мен жұмыс жағдайының нәтижесін анықтайды. Пішіндердің таралуы өзгергенде, тиісті реттеуден немесе техникалық қызметтен кейін, не шығу арналарындағы сандар күтпегендей өзгергенде эталондық топтарды қайта тексеріңіз. Қайталама өткізулердің нәтижелері сәйкес келмесе, саңылауды кезекпен өзгерте бермес бұрын өлшеудің бірізділігін, үлгілер күйін, беру жүктемесін және шығару кезіндегі жинауды тексеріңіз. Әйтпесе әр реттеу басқа себептің орнын толтырып, тұрақты эталондық баптау қалмауы мүмкін.
Диаметр бойынша механикалық сұрыптау салмақ санатын немесе сыртқы сапаны да анықтамайды. Қосымша іріктеу өлшемшарттары қажет сатып алушылар оларды бөлек белгілеуі тиіс; картопты оптикалық сұрыптау мен роликті тексеруді салыстыру осы айырмашылықты қарастырады. Диаметр бойынша сұрыптауда пайдалы тапсыру материалы — әмбебап кепілдік ретінде ұсынылған реттегіш қалпы емес, шектеулері көрсетілген, құжатталған шекаралық үлгі әдісі мен шығу арналарының нәтижелері.
Шекаралық үлгілермен сұрыптау сынағын ұйымдастырыңыз
Инженерлік тобымызбен картопты диаметрі бойынша сұрыптауды және шекаралық үлгі сынағын талқылаңыз. Репрезентативті өнім үлгілерін, созылыңқы түйнектерді, сатып алушының диаметрді өлшеу әдісін, қажетті шектік өлшемдер мен санат бағыттарын, нысаналы сағаттық ағынды, қолжетімді орынды, электр қорегін және шығару сұлбасын жіберіңіз. Сынақ пен қабылдау жазбасын бірге анықтау үшін ұсынылатын үлгілер санын және басқа санатқа түсуге рұқсат етілетін шектерді қосыңыз.
- BF4-14 картопты кіші диаметрі бойынша жіктейді.
- BF4-14: картопты төрт деңгейлі сұрыптау; сұрыптау ауқымы 40-150 mm.
- Шағын механикалық сұрыптағыштың өнімділігі: конфигурациясына қарай 3-5 t/h немесе 8-10 t/h.
- Шағын механикалық сұрыптағыштың қуаты: 1.7 kW (үш деңгейлі); 2.1 kW (төрт деңгейлі).
Жиі қойылатын сұрақтар
40-150 mm сұрыптау ауқымы қандай ролик саңылауларын орната алатынымды көрсете ме?
Жоқ. Берілген сипаттамада кіші диаметр бойынша сұрыптағыш үшін 40-150 mm сұрыптау ауқымы көрсетілген, реттелетін саңылау ауқымы емес. Ол саңылауды өзгерту қадамын немесе өлшем бойынша дәлдікті анықтамайды. Баптауды өндіріс үшін жарамды деп қабылдамас бұрын қажетті шектік өлшемдерді өлшенген шекаралық үлгілермен бағалап, қабылдау шектерін келісіңіз.
Диаметр санатын тексеру үшін картоп салмағын қолдануға бола ма?
Салмақтың өзі диаметр санатын растай алмайды, өйткені кіші диаметрлері ұқсас картоптардың ұзындығы мен массасы әртүрлі болуы мүмкін. Сынақ үлгілерін жіктеу үшін сатып алушы белгілеген өлшемдік өлшеу немесе калибр әдісін қолданыңыз. Салмақты қосымша сатып алу немесе қаптау талабы үшін қажет болғанда ғана бөлек тіркеңіз.
Созылыңқы картоптар неге кейде басқа шығу арнасына түседі?
Өту картоптың жалпы ұзындығына ғана емес, саңылауға қараған көлденең қимасына байланысты. Созылыңқы картоп тар қимасымен келуі мүмкін, ал жанасу немесе бағдарлану өтуді кешіктіруі мүмкін. Созылыңқы түйнектерді бөлек өлшенген топ ретінде сынап, саңылауды өзгертпес бұрын олардың сұрыптау бетінен қай жерде түсетінін бақылаңыз.
Сынақты баяу берумен жүргізу керек пе, әлде көзделген өндірістік қарқынмен бе?
Екеуін де әртүрлі мақсатта қолданыңыз. Бақыланатын беру жеке түйнектердің өтуін бақылауды жеңілдетіп, шекараның реттеуге жауабын оқшаулауға көмектеседі. Көзделген жұмыс ағынындағы сынақ жүктеменің нәтижені өзгертетінін тексереді. Әр өткізу үшін беру жағдайын тіркеңіз және өндірістік қабылдауда тек бақыланатын беру нәтижесіне сүйенбеңіз.
Диаметр бойынша сұрыптауды қабылдау жазбасына не кіруі тиіс?
Сатып алушының өлшеу әдісін, шектік өлшемдерді, үлгілер санын, пішін топтарын, конфигурацияны, реттеу қалыптарын, беру жағдайын және шығу арналарының бағыттарын қосыңыз. Нақты түскен арналар мен есепке алынбаған үлгілерді тіркеп, шектен кіші және шектен үлкен үлгілердің қателерін бөлек көрсетіңіз. Өзгеріссіз сынақтарды қайталап, машинаның көрсетілмеген дәлдігін болжаудың орнына жоба үшін келісілген қабылдау шектерін қолданыңыз.
Инженерлік жазба
Механикалық сұрыптау нәтижелері өнім пішініне, өлшемдік өлшеу әдісіне, беру жағдайына және шығару кезіндегі жинауға байланысты. Жобаны қабылдауда келісілген шекаралық үлгілерді және көзделген жұмыс жағдайларындағы арналар бойынша қайталама санауды қолдану керек; мұнда өлшем бойынша сандық рұқсат етілетін ауытқу көрсетілмеген.

 Ағылшын
 Қытай
 Испан
 Неміс
 Француз
 Орыс
 Урду
 Бенгал
 Қазақ
 Украин
 Нидерланд
 Поляк