
Калібруйте механічне сортування картоплі за діаметром: визначте спосіб вимірювання малого діаметра за вимогами покупця, підготуйте виміряні зразки з обох боків кожного порогового розміру та перевірте, до яких виходів вони потрапляють. Регулюйте зазор під час контрольованих випробувань, а потім повторіть їх за запланованої інтенсивності подавання. Окремо перевіряйте видовжені бульби та подальше відведення: заявлений діапазон сортування не є діапазоном регулювання зазору або гарантією точності.
Основні рекомендації
- Визначте малий діаметр і порядок класифікації бульб точно на межі перед регулюванням сортувальника.
- Випробовуйте виміряні зразки з обох боків кожного порога, зокрема видовжені бульби.
- Розрізняйте перенесення на сортувальній поверхні та змішування під час подальшого відведення.
- Приймайте результати повторних підрахунків на виходах за погодженої робочої продуктивності, а не саме лише налаштування зазору.
Визначте межу фракції перед регулюванням зазору
Проблема під час налагодження проста: картопля розміром поблизу порога, заданого покупцем, потрапляє до сусідніх виходів, і оператор не може визначити, чи спричинено це зазором, формою бульб або умовами подавання. Регулювання до отримання прийнятного на вигляд вмісту одного збірника може приховати причину. Спочатку ми визначаємо межу фракції у вимірюваних величинах, а потім використовуємо ідентифіковані зразки, щоб пов’язати це визначення з механічним розділенням.
Фракція за діаметром — не вагова фракція. Бульби з подібними малими діаметрами можуть відрізнятися довжиною, об’ємом і масою, тому зважування зразка не визначає його розмірну категорію. Перед випробуванням зафіксуйте метод вимірювання покупця, порогові розміри, порядок класифікації бульб точно на межі та допустиму кількість бульб у невідповідних фракціях. Якщо покупець використовує калібр замість штангенциркуля, порівняйте ці методи на тих самих бульбах, а не припускайте, що вони дають однакову класифікацію.
Чому важливі малий діаметр та орієнтація
Бульба проходить крізь механічний отвір, коли її поперечний переріз у поточному положенні може увійти в нього й бульба має можливість упасти. Тому її найбільший розмір не обов’язково визначає вихід, до якого вона потрапить. Видовжена бульба може бути повернута вузьким поперечним перерізом до отвору, хоча її довжина залишається значно більшою. Нерівні контури також роблять одиничне довільне вимірювання ненадійним; використовуйте визначену орієнтацію вимірювання та обліковуйте бульби незвичайної форми окремо від зразків правильної форми.
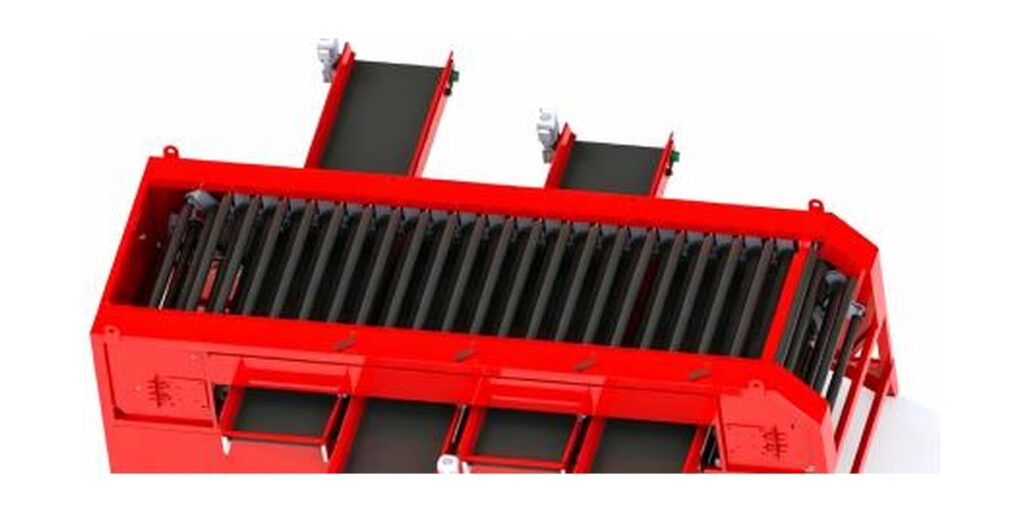
Сортувальник картоплі за малим діаметром BF4-14 класифікує бульби за малим діаметром і має регульовані зазор між роликами та напрямок відведення. Його роликові стрижні з нержавіючої сталі обертаються на 360 градусів, а кожна відвідна стрічка керується окремо. Ці характеристики описують механізм і доступні засоби керування, а не гарантований допуск класифікації. Обертання може змінювати положення бульби, але не підтверджує, що кожна бульба набуває всіх можливих орієнтацій до потрапляння у вихід.
Оберіть кількість виходів відповідно до потрібних фракцій
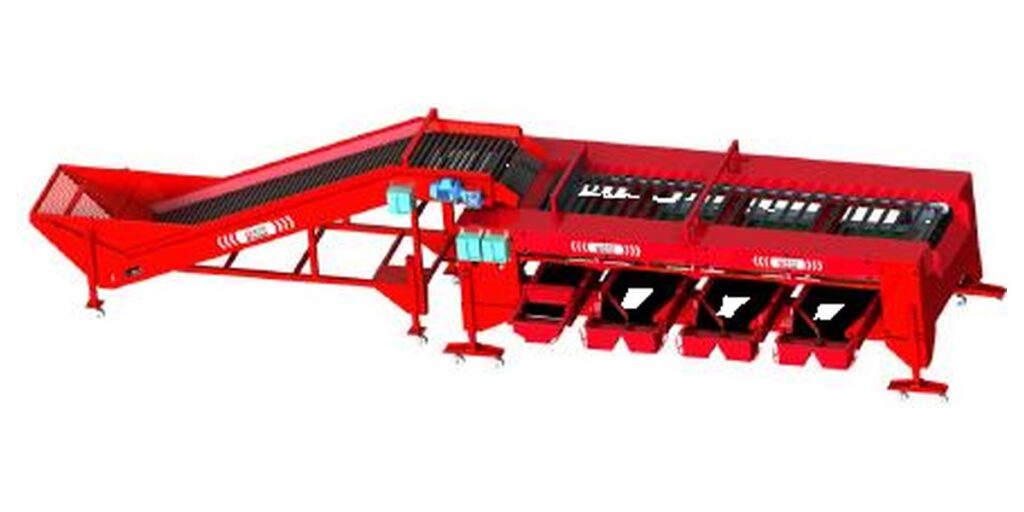
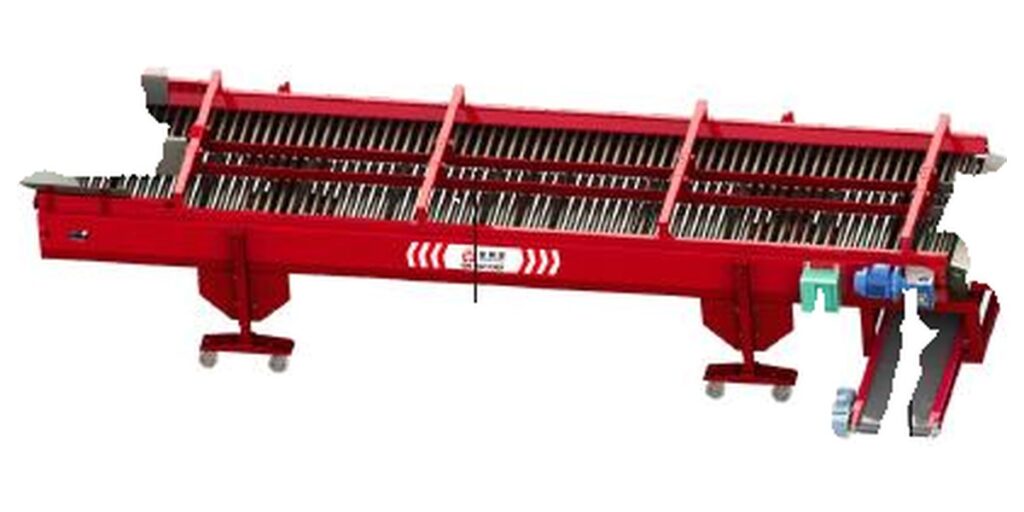
Вибір конфігурації починається з визначення кількості товарних розмірних фракцій і способу відведення матеріалу поза їхніми межами. Малий механічний сортувальник картоплі доступний у виконанні для сортування на три або чотири фракції; його двобічні труби з нержавіючої сталі зі змінним кроком утворюють зазор, що збільшується вздовж машини. Бульби різних розмірів падають до різних виходів. Заявлена продуктивність становить 3-5 t/h або 8-10 t/h залежно від конфігурації; ці варіанти не слід вважати одним взаємозамінним робочим показником.
Перед вибором конфігурації врахуйте всі потрібні напрямки відведення, зокрема для замалих або завеликих бульб, якщо цього потребує процес. Додаткові рекомендації щодо вибору наведено в посібнику із сортування невеликих партій картоплі. Узгодьте вибрану конфігурацію з потрібною структурою фракцій і робочою продуктивністю, а потім перевірте розділення на межах випробуванням. Додатковий вихід створює ще один напрямок відведення, але сам по собі не робить розділення на будь-якій окремій межі чіткішим.
| Характеристика | BF4-14 | Малий механічний сортувальник | Значення для вибору |
|---|---|---|---|
| Механізм розділення | Класифікація картоплі за малим діаметром; регульований зазор між роликами | Двобічні труби з нержавіючої сталі зі змінним кроком; зазор збільшується вздовж машини | Обидві машини використовують механічні отвори; заявлені механізми відрізняються. |
| Кількість фракцій | Сортування картоплі на чотири фракції | Сортування на три або чотири фракції | Оберіть заявлену конфігурацію виходів відповідно до потрібної структури фракцій. |
| Продуктивність | 60 t/h | 3-5 t/h або 8-10 t/h залежно від конфігурації | Продуктивність меншої машини залежить від конфігурації. |
| Діапазон сортування | 40-150 mm | Діапазон сортування не зазначено | Заявлений діапазон сортування не є характеристикою регулювання зазору. |
| Потужність і напруга | 4.4 kW; AC380V/50Hz | 1.7 kW (три фракції); 2.1 kW (чотири фракції); 220 V | Потужність меншої машини залежить від кількості фракцій; заявлені параметри живлення відрізняються. |
Підготуйте зразки з обох боків кожного порога
Для кожного потрібного порогового розміру підготуйте окремі групи бульб: значно менші, трохи менші, трохи більші та значно більші за поріг. Відхилення від порога має відповідати правилам сортування покупця та роздільній здатності методу вимірювання, а не вигаданому допуску машини. Включіть видовжені бульби та бульби неправильної форми в окремі ідентифіковані групи. Вибірка лише з очевидно дрібних і великих бульб може показати, що розділення відбувається, але мало що розкрити про комерційно важливу межу.
Запишіть виміряний малий діаметр кожного зразка, категорію форми та цільовий вихід. Використовуйте маркування, яке залишається читабельним і суттєво не змінює проходження через сортувальник, або пропускайте простежувані групи окремо. Зберігайте також звичайні зразки врожаю: відібрані граничні бульби допомагають діагностувати розділення, а репрезентативна партія показує, як часто трапляються такі складні випадки. Заздалегідь визначте кількість зразків і зберігайте ті самі контрольні групи для повторних випробувань, доки їхній стан залишається придатним.
Калібруйте одну межу контрольованими випробуваннями
Почніть з окремої групи граничних зразків за контрольованих умов подавання, які дають змогу спостерігати проходження. Зафіксуйте початкове положення регулювання та фактичний вихід для кожної випробуваної бульби. Змінюйте лише одне відповідне налаштування за раз, а потім повторюйте те саме порівняння. Мета — встановити, як спостережуване розділення реагує на регулювання, а не припускати, що номінальний отвір відповідає пороговому розміру покупця за будь-якої орієнтації та завантаження.
Перевіряйте отвір у доступних місцях за єдиним методом і відповідною процедурою для машини; перед фізичним вимірюванням убезпечте рухоме обладнання від запуску. Будь-яку різницю між положеннями розглядайте як діагностичне спостереження, не призначаючи необґрунтованого допуску. Заявлений діапазон сортування 40-150 mm належить до характеристик застосування більшого сортувальника. Це не заявлений діапазон регулювання зазору, не перелік доступних порогових налаштувань і не підтвердження точності сортування за розміром.
Відокремлюйте перенесення бульб від змішування під час відведення
Бульба, що дійшла до пізнішого виходу, могла пройти над отвором, не впавши крізь нього. Таке перенесення відрізняється від випадку, коли бульба потрапила до належного виходу, але далі була зібрана в неправильному потоці. Скупчення, контакт між бульбами та орієнтація можуть впливати на можливість проходження крізь отвір. Перш ніж вирішувати, що зазор потребує чергового регулювання, простежте, де зразок уперше залишає сортувальну поверхню.
Перевірте позначення виходів, межі збирання та весь шлях до приймальної ємності. Для обладнання з окремим керуванням відвідними стрічками внесіть їхній робочий стан до протоколу випробування. Порівняйте результати контрольованого подавання з результатами за запланованої виробничої інтенсивності, щоб виявити вплив завантаження. Скористайтеся нашими рішеннями для переміщення та сортування картоплі, щоб обговорити суміжні процеси, але не змішуйте перевірку механічної межі з перевіркою подальшого збирання.
| Спостережуваний результат | Що порівняти | Можливе пояснення | Наступна перевірка |
|---|---|---|---|
| Зразки поблизу порога розподіляються між сусідніми виходами | Порівняйте виміряні групи безпосередньо нижче та вище порога | Положення межі або чутливість до орієнтації | Повторіть без змін, потім перевірте одне регулювання на тих самих групах. |
| Видовжені зразки відрізняються від зразків правильної форми | Порівняйте групи з подібними виміряними малими діаметрами | Положення бульби залежить від форми | Спостерігайте проходження та звітуйте про групи за формою окремо. |
| За інтенсивнішого подавання більше дрібних зразків доходить до пізніших виходів | Порівняйте контрольоване подавання з погодженою робочою продуктивністю | Перенесення залежить від завантаження | Перед регулюванням межі спостерігайте контакт і можливості падіння. |
| Правильний початковий вихід, але неправильна приймальна ємність | Простежте шлях зразка від сортувальної поверхні до місця збирання | Маршрут відведення або змішування потоків | Перевірте позначення виходів, розташування приймальних ємностей і роботу відведення. |
| За незмінних налаштувань підрахунки неузгоджені | Порівняйте вимірювання, ідентифікацію зразків та умови подавання | Відмінності в методиці випробування або нестабільна орієнтація | Стандартизуйте умови випробування та повторіть його перед подальшим регулюванням. |
Підтверджуйте межу повторними підрахунками на виходах
Для кожної виміряної вхідної групи створіть протокол підрахунку за виходами: цільовий вихід, фактичний вихід і всі невраховані зразки. Обчислюйте частку, що потрапила до кожного виходу, із зазначенням знаменника. Окремо звітуйте про бульби нижче порога, які потрапили в потік вище порога, та про бульби вище порога, які потрапили в потік нижче порога. Об’єднання цих помилок в одне число може приховати комерційно важливий дисбаланс, особливо коли замалі та завеликі бульби мають для покупця різні наслідки.
Повторіть випробування без зміни налаштувань, а потім повторіть його з репрезентативною партією врожаю за погодженої робочої продуктивності. Зберігайте однаковими склад вибірки, метод вимірювання та процедуру збирання, щоб результати можна було порівнювати. Спільно визначте критерії приймання до випробування; технічні характеристики обладнання не встановлюють гарантії точності сортування за розміром. Зафіксуйте конфігурацію, положення регулювань, умови подавання, маршрути відведення та кількість випробуваних зразків, щоб інший оператор згодом міг відтворити оцінений робочий режим.
Перевіряйте повторно при зміні форми бульб або робочих умов
Успішне випробування підтверджує результат для перевіреного врожаю та робочих умов, а не для всіх майбутніх партій. Повторно перевіряйте контрольні групи, коли змінюється розподіл бульб за формою, після відповідного регулювання чи обслуговування або коли кількість бульб на виходах несподівано змінюється. Якщо повторні прогони дають різні результати, перевірте узгодженість вимірювань, стан зразків, завантаження під час подавання та збирання після відведення, перш ніж послідовно змінювати зазор. Інакше кожне регулювання може компенсувати іншу причину, не залишаючи стабільного контрольного налаштування.
Механічне сортування за діаметром також не визначає вагову категорію чи візуальну якість. Покупцям, яким потрібні додаткові критерії відбору, слід визначити їх окремо; цю відмінність розглянуто в порівнянні оптичного сортування картоплі та огляду на роликах. Для сортування за діаметром корисним результатом передачі обладнання в експлуатацію є задокументований метод граничних зразків і результати на виходах із зазначеними обмеженнями, а не положення регулятора, подане як універсальна гарантія.
Організуйте випробування сортування на граничних зразках
Обговоріть сортування картоплі за діаметром і випробування граничних зразків із нашою інженерною командою. Надішліть репрезентативні зразки врожаю, приклади видовжених бульб, метод вимірювання діаметра покупця, потрібні порогові розміри й напрямки відведення фракцій, цільову годинну продуктивність, доступну площу розміщення, параметри електроживлення та схему відведення. Додайте запропоновану кількість зразків і допустимі межі потрапляння до невідповідних фракцій, щоб ми могли разом визначити випробування та протокол приймання.
- BF4-14 класифікує картоплю за малим діаметром.
- BF4-14: сортування картоплі на чотири фракції; діапазон сортування 40-150 mm.
- Продуктивність малого механічного сортувальника: 3-5 t/h або 8-10 t/h залежно від конфігурації.
- Потужність малого механічного сортувальника: 1.7 kW (три фракції); 2.1 kW (чотири фракції).
Поширені запитання
Чи вказує діапазон сортування 40-150 mm, які зазори між роликами можна встановити?
Ні. Надана специфікація вказує діапазон сортування 40-150 mm для сортувальника за малим діаметром, а не діапазон регулювання зазору. Вона не визначає крок регулювання зазору чи точність сортування за розміром. Перевірте потрібні порогові розміри за виміряними граничними зразками та погодьте критерії приймання, перш ніж вважати налаштування придатним для виробництва.
Чи можна перевіряти фракцію за діаметром за вагою картоплі?
Сама лише вага не підтверджує фракцію за діаметром, оскільки бульби з подібними малими діаметрами можуть мати різну довжину та масу. Для класифікації випробуваних зразків використовуйте визначений покупцем метод вимірювання розмірів або перевірки калібром. Окремо записуйте вагу лише тоді, коли вона потрібна для додаткової вимоги до закупівлі чи пакування.
Чому видовжені бульби іноді потрапляють до іншого виходу?
Проходження залежить від поперечного перерізу, повернутого до отвору, а не лише від загальної довжини бульби. Видовжена бульба може розташуватися вузьким перерізом до отвору, тоді як контакт або орієнтація можуть затримати проходження. Випробовуйте видовжені бульби як окрему виміряну групу та спостерігайте, де вони залишають сортувальну поверхню, перш ніж змінювати зазор.
Випробовувати за малої інтенсивності подавання чи за запланованої виробничої продуктивності?
Використовуйте обидва режими для різних цілей. Контрольоване подавання полегшує спостереження за проходженням окремих бульб і допомагає ізолювати реакцію межі. Випробування за запланованої робочої продуктивності перевіряє, чи змінює завантаження результат. Записуйте умови подавання для кожного прогону й не використовуйте лише результат контрольованого подавання для виробничого приймання.
Що має містити протокол приймання сортування за діаметром?
Включіть метод вимірювання покупця, порогові розміри, кількість зразків, групи за формою, конфігурацію, положення регулювань, умови подавання та маршрути відведення. Запишіть фактичні виходи й невраховані зразки, окремо зазначаючи помилки для бульб нижче та вище порога. Повторюйте випробування без змін і застосовуйте погоджені для проєкту критерії приймання, не припускаючи незаявленої точності машини.
Інженерна нотатка
Результати механічного сортування залежать від форми бульб, методу вимірювання розмірів, умов подавання та збирання після відведення. Приймання за проєктом має спиратися на погоджені граничні зразки та повторні підрахунки на виходах за запланованих робочих умов; числового допуску сортування за розміром тут не зазначено.

 Англійська
 Китайська
 Іспанська
 Німецька
 Французька
 Російська
 Урду
 Бенгальська
 Казахська
 Українська
 Нідерландська
 Польська