
Calibre la clasificación mecánica de patatas por diámetro definiendo cómo mide el comprador el diámetro menor, preparando muestras medidas a ambos lados de cada umbral y comprobando por qué salida se descargan. Ajuste la separación mediante ensayos controlados y repita después al caudal de alimentación previsto. Compruebe por separado las patatas alargadas y la descarga posterior: el intervalo de clasificación indicado no es un intervalo de ajuste de la separación ni una garantía de precisión.
Puntos clave
- Defina el diámetro menor y el tratamiento de las piezas situadas exactamente en el límite antes de ajustar la clasificadora.
- Ensaye muestras medidas a ambos lados de cada umbral, incluidas las formas alargadas.
- Distinga el arrastre sobre la superficie de clasificación de la mezcla en la descarga posterior.
- Base la aceptación en recuentos repetidos por salida al caudal de trabajo acordado, no solo en un ajuste de separación.
Defina el límite de clasificación antes de ajustar la separación
El problema durante la puesta en marcha es claro: las patatas próximas al umbral de tamaño del comprador aparecen en salidas contiguas y el operario no puede determinar si el resultado se debe a la separación, a la forma de la patata o a las condiciones de alimentación. Modificar un ajuste hasta que el contenido de un recipiente parezca aceptable puede ocultar la causa. Empezamos definiendo el límite de clasificación en términos medibles y utilizamos después muestras identificadas para relacionar esa definición con la separación mecánica.
Una categoría por diámetro no es una categoría por peso. Las patatas con diámetros menores similares pueden diferir en longitud, volumen y masa, por lo que pesar una muestra no permite establecer su categoría dimensional. Antes del ensayo, documente el método de medición del comprador, los umbrales de tamaño, el tratamiento de las piezas situadas exactamente en el límite y los recuentos admisibles de piezas en categorías incorrectas. Si el comprador utiliza una galga en lugar de un calibre, compare ambos métodos sobre las mismas patatas, sin dar por hecho que producen clasificaciones idénticas.
Por qué importan el diámetro menor y la orientación
Una patata atraviesa una abertura mecánica cuando la sección transversal que presenta puede entrar en ella y tiene ocasión de caer. Por tanto, su dimensión más larga no determina necesariamente la salida. Una patata alargada puede presentar una sección transversal estrecha aunque su longitud sea mucho mayor. Los contornos irregulares también hacen poco fiable una única medición informal; utilice una orientación de medición definida y registre las formas atípicas por separado de las muestras regulares.
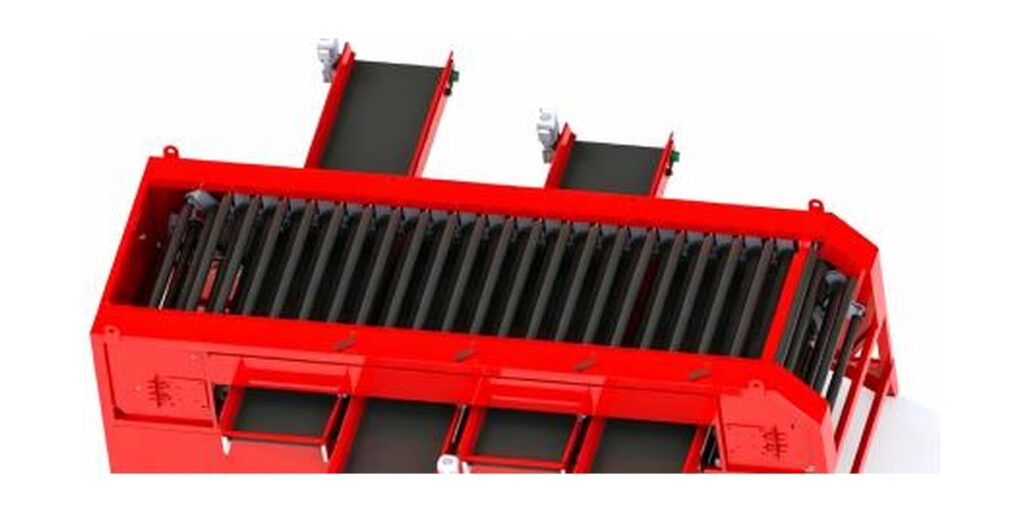
La clasificadora de patatas por diámetro menor BF4-14 clasifica según el diámetro menor y permite ajustar la separación entre rodillos y la dirección de descarga. Sus barras de rodillo de acero inoxidable giran 360 grados y cada cinta de descarga se controla de forma independiente. Estos datos describen el mecanismo y los controles disponibles, no una tolerancia de clasificación garantizada. La rotación puede modificar la orientación de la patata, pero no demuestra que cada pieza adopte todas las orientaciones posibles antes de llegar a una salida.
Elija el número de salidas según las categorías necesarias
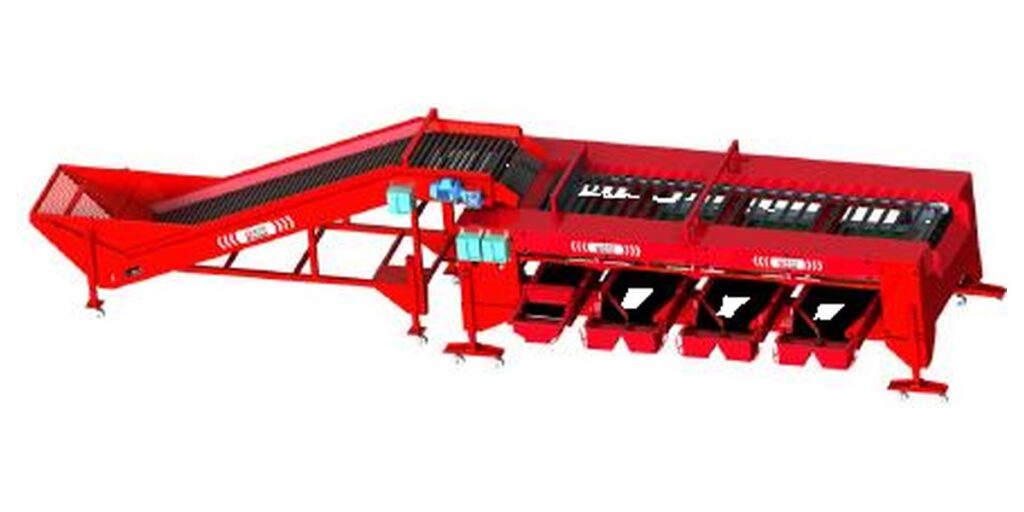
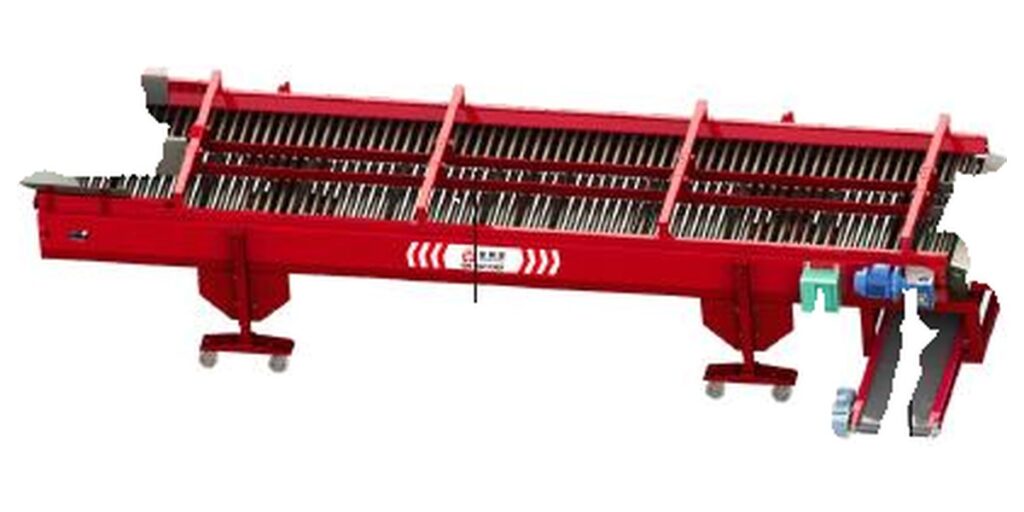
La selección de la configuración comienza por el número de categorías de tamaño comercializables y el destino del material que queda fuera de ellas. La clasificadora mecánica pequeña de patatas ofrece clasificación en tres y cuatro categorías; sus tubos de acero inoxidable con paso variable a ambos lados generan una separación creciente a lo largo de la máquina. Los distintos tamaños caen por salidas diferentes. Su capacidad indicada es de 3-5 t/h o 8-10 t/h según la configuración; estas alternativas no deben tratarse como una única capacidad de funcionamiento intercambiable.
Cuente todos los destinos necesarios antes de elegir una configuración, incluidos los tamaños inferiores o superiores cuando el proceso los requiera. La guía de clasificación de patatas en lotes pequeños aporta información relacionada para la selección. Adapte la configuración elegida a las categorías solicitadas y al caudal de trabajo, y determine después mediante ensayos el comportamiento en los límites. Una salida adicional crea otro destino; por sí sola, no hace más precisa la separación en cada límite.
| Característica | BF4-14 | Clasificadora mecánica pequeña | Criterio de selección |
|---|---|---|---|
| Mecanismo de separación | Clasifica las patatas por diámetro menor; separación entre rodillos ajustable | Tubos de acero inoxidable con paso variable a ambos lados; la separación aumenta a lo largo de la máquina | Ambas utilizan aberturas mecánicas; los mecanismos descritos son distintos. |
| Categorías de clasificación | Clasificación de patatas en cuatro categorías | Clasificación en tres y cuatro categorías | Elija la configuración de salidas indicada según las categorías necesarias. |
| Capacidad | 60 t/h | 3-5 t/h o 8-10 t/h según la configuración | La capacidad de la máquina pequeña depende de la configuración. |
| Intervalo de clasificación | 40-150 mm | No se indica un intervalo de clasificación | El intervalo de clasificación indicado no especifica la separación ajustable. |
| Potencia y tensión | 4.4 kW; AC380V/50Hz | 1.7 kW (tres categorías); 2.1 kW (cuatro categorías); 220 V | En la máquina pequeña, la potencia varía según el número de categorías; las alimentaciones eléctricas indicadas son distintas. |
Prepare muestras a ambos lados de cada umbral
Prepare grupos separados claramente por debajo, justo por debajo, justo por encima y claramente por encima de cada umbral de tamaño requerido. La distancia al umbral debe corresponder a las reglas de clasificación del comprador y a la resolución del método de medición, no a una tolerancia de máquina inventada. Incluya patatas alargadas e irregulares en grupos identificables. Una muestra que solo contenga piezas claramente pequeñas y grandes puede demostrar que existe separación, pero aportar poca información sobre el límite de importancia comercial.
Registre el diámetro menor medido, la categoría de forma y el destino previsto de cada muestra. Utilice una identificación que siga siendo legible sin modificar de forma apreciable el paso por la clasificadora, o procese por separado grupos trazables. Conserve también muestras habituales de la cosecha: las piezas seleccionadas próximas al límite permiten diagnosticar la separación, mientras que un lote representativo muestra con qué frecuencia se presenta esa condición difícil. Fije de antemano el número de muestras y conserve los mismos grupos de referencia para los ensayos repetidos mientras su estado siga siendo adecuado.
Calibre un límite mediante ensayos controlados
Comience con un grupo aislado de muestras próximas al límite, bajo unas condiciones de alimentación controladas que permitan observar su paso. Registre la posición inicial del ajuste y el destino observado de cada pieza de ensayo. Cambie un único ajuste pertinente cada vez y repita la misma comparación. El objetivo es determinar cómo responde la separación observada al ajuste, no dar por hecho que una abertura nominal equivale al umbral del comprador en todas las condiciones de orientación y carga.
Inspeccione la abertura en los puntos accesibles con un método uniforme y conforme al procedimiento aplicable de la máquina; aísle el equipo móvil antes de realizar mediciones físicas. Trate cualquier diferencia entre posiciones como una observación de diagnóstico, sin atribuirle una tolerancia no respaldada. El intervalo de clasificación indicado de 40-150 mm corresponde a las especificaciones de aplicación de la clasificadora de mayor tamaño. No es un intervalo declarado de ajuste de la separación, una lista de umbrales disponibles ni una prueba de precisión dimensional.
Distinga el arrastre de la mezcla en la descarga
Una patata que llega a una salida posterior puede haber pasado sobre una abertura sin caer por ella. Este arrastre es distinto del caso de una patata que entró en la salida prevista, pero terminó recogida en un flujo incorrecto aguas abajo. La acumulación, el contacto entre patatas y la orientación pueden influir en la posibilidad de atravesar una abertura. Observe dónde abandona la muestra por primera vez la superficie de clasificación antes de decidir que la separación necesita otro ajuste.
Compruebe la identificación de las salidas, los límites de recogida y todo el recorrido hasta el recipiente receptor. En los equipos con cintas de descarga controladas de forma independiente, incluya su estado de funcionamiento en el registro del ensayo. Compare los resultados con alimentación controlada y los obtenidos al caudal de producción previsto para detectar los efectos de la carga. Consulte nuestras soluciones de manipulación y clasificación de patatas para estudiar el conjunto del proceso, pero mantenga separado el ensayo del límite mecánico de la comprobación de recogida aguas abajo.
| Resultado observado | Comparación necesaria | Posible explicación | Siguiente comprobación |
|---|---|---|---|
| Las muestras próximas al umbral se reparten entre salidas contiguas | Compare los grupos medidos inmediatamente por debajo y por encima del umbral | Posición del límite o sensibilidad a la orientación | Repita sin cambios y pruebe después un único ajuste con los mismos grupos. |
| Las muestras alargadas difieren de las regulares | Compare grupos con diámetros menores medidos similares | Orientación condicionada por la forma | Observe el paso y registre los grupos de formas por separado. |
| Con mayor alimentación, más muestras pequeñas llegan a salidas posteriores | Compare la alimentación controlada con el caudal de trabajo acordado | Arrastre dependiente de la carga | Observe el contacto y las oportunidades de caída antes de ajustar el límite. |
| Salida inicial correcta, pero recipiente de recogida incorrecto | Siga la muestra desde la superficie de clasificación hasta la recogida | Recorrido de descarga o mezcla de flujos | Compruebe las etiquetas de las salidas, las posiciones de recepción y el funcionamiento de la descarga. |
| Los mismos ajustes producen recuentos inconsistentes | Compare la medición, la identidad de las muestras y las condiciones de alimentación | Variación del método de ensayo u orientación inestable | Normalice las condiciones del ensayo y repita antes de realizar otro ajuste. |
Valide el límite con recuentos repetidos por salida
Cree un registro de recuentos por salida para cada grupo de entrada medido: salida prevista, salida real y muestras no localizadas. Calcule la proporción asignada a cada destino utilizando un denominador explícito. Informe por separado de las piezas inferiores al umbral que entran en el flujo superior y de las piezas superiores al umbral que entran en el flujo inferior. Combinar estos errores en una sola cifra puede ocultar un desequilibrio comercial importante, especialmente cuando el comprador atribuye consecuencias distintas al material de tamaño inferior y superior.
Repita el ensayo sin cambiar los ajustes y repítalo después con un lote representativo de la cosecha al caudal de trabajo acordado. Mantenga constantes la composición de las muestras, el método de medición y el procedimiento de recogida para que los resultados sean comparables. Establezca conjuntamente los límites de aceptación antes del ensayo; las especificaciones del equipo no constituyen una garantía de precisión dimensional. Registre la configuración, las posiciones de ajuste, las condiciones de alimentación, el recorrido de las salidas y los recuentos del ensayo para que otro operario pueda reproducir más adelante las condiciones de funcionamiento evaluadas.
Compruebe de nuevo cuando cambien las formas o las condiciones
Un ensayo satisfactorio establece el comportamiento para la cosecha y las condiciones de funcionamiento ensayadas, no para todos los lotes futuros. Compruebe de nuevo los grupos de referencia cuando cambie la distribución de formas, tras ajustes o tareas de mantenimiento pertinentes, o cuando los recuentos por salida cambien de forma inesperada. Si los ensayos repetidos no coinciden, examine la uniformidad de las mediciones, el estado de las muestras, la carga de alimentación y la recogida en la descarga antes de modificar sucesivamente la separación. De lo contrario, cada ajuste puede compensar una causa distinta y dejar el equipo sin un ajuste de referencia estable.
La clasificación mecánica por diámetro tampoco establece la categoría de peso ni la calidad visual. Los compradores que necesiten criterios de selección adicionales deben definirlos por separado; la comparación entre clasificación óptica de patatas e inspección sobre rodillos aborda esta distinción. Para la clasificación por diámetro, lo útil al entregar el equipo es un método documentado con muestras próximas al límite y resultados por salida, con sus limitaciones indicadas, no una posición del mando presentada como garantía universal.
Organice un ensayo con muestras próximas al límite
Consulte con nuestro equipo de ingeniería la clasificación de patatas por diámetro y un ensayo con muestras próximas al límite. Envíe muestras representativas de la cosecha, piezas alargadas, el método de medición del diámetro del comprador, los umbrales de tamaño y los destinos de las categorías requeridas, el caudal horario objetivo, el espacio disponible, la alimentación eléctrica y la disposición de descarga. Incluya el número de muestras propuesto y los límites admisibles de piezas en categorías incorrectas para que podamos definir conjuntamente el ensayo y el registro de aceptación.
- BF4-14 clasifica las patatas por diámetro menor.
- BF4-14: clasificación de patatas en cuatro categorías; intervalo de clasificación de 40-150 mm.
- Capacidad de la clasificadora mecánica pequeña: 3-5 t/h o 8-10 t/h según la configuración.
- Potencia de la clasificadora mecánica pequeña: 1.7 kW (tres categorías); 2.1 kW (cuatro categorías).
Preguntas frecuentes
¿El intervalo de clasificación de 40-150 mm indica qué separaciones entre rodillos puedo ajustar?
No. La especificación facilitada indica un intervalo de clasificación de 40-150 mm para la clasificadora por diámetro menor, no un intervalo de separación ajustable. No establece incrementos de ajuste ni precisión dimensional. Evalúe los umbrales necesarios con muestras medidas próximas al límite y acuerde los límites de aceptación antes de considerar que un ajuste es adecuado para la producción.
¿Puedo utilizar el peso de la patata para comprobar una categoría por diámetro?
El peso por sí solo no permite verificar una categoría por diámetro, porque las patatas con diámetros menores similares pueden tener longitudes y masas distintas. Utilice el método de medición dimensional o de galga definido por el comprador para clasificar las muestras del ensayo. Registre el peso por separado solo cuando responda a un requisito adicional de compra o envasado.
¿Por qué las patatas alargadas entran a veces por una salida distinta?
El paso depende de la sección transversal que se presenta a la abertura, no simplemente de la longitud total de la patata. Una patata alargada puede presentar una sección estrecha, mientras que el contacto o la orientación pueden retrasar su paso. Ensaye las piezas alargadas como un grupo medido independiente y observe dónde abandonan la superficie de clasificación antes de cambiar la separación.
¿Debo ensayar con poca alimentación o al caudal de producción previsto?
Utilice ambas condiciones para fines distintos. Una alimentación controlada facilita la observación del paso de cada pieza y ayuda a aislar la respuesta en el límite. Un ensayo al caudal de trabajo previsto comprueba si la carga modifica el resultado. Registre las condiciones de alimentación de cada ensayo y no utilice únicamente un resultado con alimentación controlada para aceptar el funcionamiento en producción.
¿Qué debe incluir el registro de aceptación de la clasificación por diámetro?
Incluya el método de medición del comprador, los umbrales de tamaño, el número de muestras, los grupos de formas, la configuración, las posiciones de ajuste, las condiciones de alimentación y el recorrido de las salidas. Registre los destinos reales y las muestras no localizadas, e informe por separado de los errores por debajo y por encima del umbral. Repita los ensayos sin cambios y aplique los límites de aceptación acordados para el proyecto, sin presuponer una precisión de máquina no declarada.
Nota de ingeniería
Los resultados de la clasificación mecánica dependen de la forma de las patatas, del método de medición dimensional, de las condiciones de alimentación y de la recogida en la descarga. La aceptación del proyecto debe basarse en muestras próximas al límite acordadas y en recuentos repetidos por salida bajo las condiciones de funcionamiento previstas; aquí no se especifica ninguna tolerancia dimensional numérica.

 English
 Chinese
 Spanish
 German
 French
 Russian
 Urdu
 Bengali
 Kazakh
 Ukrainian
 Dutch
 Polish